ஒரு டெர்மினேஷன் அல்லது ஜாயிண்ட் கிட்டின் முன்கூட்டியே விரிவாக்கப்பட்ட மையத்தை ஒரு தொழில்நுட்ப வல்லுநர் பிரிக்க முன், ஒரு பவர் கேபிளின் முனைகளை அளவிடுதல், உறை நீக்குதல், சுத்தம் செய்தல் மற்றும் குறியிடுதல் ஆகியவற்றின் வரிசைதான் குளிர் சுருக்கத் தயாரிப்பு ஆகும். அந்தக் கருவி அழுத்தக் கட்டுப்பாட்டு வடிவவியலையும், நெகிழிழைக் கூம்பையும் வழங்குகிறது, ஆனால் கீழே உள்ள கேபிள் சரியாகத் தயாரிக்கப்பட்டால்தான் அந்தப் பொறியியல் வேலை செய்யும் — தவறான நீளத்திற்கு வெட்டப்பட்ட ஒரு பகுதி கடத்தும் கவசத்திற்கோ அல்லது கரைப்பானின் எச்சங்கள் உள்ள காப்புப் பரப்பிற்கோ ஒரு குளிர் சுருங்கு முனையால் ஈடுசெய்ய முடியாது.
தயாரிப்புக் கட்டம் மூன்று விளைவுகளைத் தீர்மானிக்கிறது, அவற்றை நிறுவல் நுட்பத்தால் பின்னர் சரிசெய்ய முடியாது: பாதுகாப்பு வெட்டுக்கு எதிராக அழுத்தக் கோளம் எங்கு விழுகிறது, காப்புப் பரப்பு சிலிகான் அல்லது EPDM உடலுடன் நெருங்கிய தொடர்பு கொள்ளும் அளவுக்கு சுத்தமாக உள்ளதா, மற்றும் மைய அகற்றும் வரிசை கேபிளின் அச்சில் நேராகச் செல்கிறதா என்பது. ஒரு வழக்கமான 15 kV வகுப்பு விநியோகக் கம்பியில், அரை-நடத்துநர் கவசத்தின் வெட்டுப் பின்னடைவும், காப்பு வெளிப்பாட்டு நீளமும் சில மில்லிமீட்டர் சகிப்புத்தன்மையுடன் அளவிடப்படுகின்றன — வெட்டுப் பின்னடைவுப் புள்ளியில் 10 மிமீ–15 மிமீ விலகல், அழுத்தக் கூம்பை அதன் நிலையில் இருந்து நகர்த்தி, தவறான இடத்தில் மின்னியல் அழுத்தத்தைச் செறிவூட்டக்கூடும்.
MV டெர்மினேஷன் மற்றும் இணைப்பு நிறுவல்கள் தொடர்பான கள அனுபவம், சேவையில் உள்ள பெரும்பாலான தோல்விகள், குறைபாடுள்ள கிட் காரணமாக ஏற்படுவதை விட, நிறுவல் பிழை காரணமாகவே ஏற்படுகின்றன என்பதைக் காட்டுகிறது. மேலும், இந்தத் தோல்விகள் சுருக்க அல்லது பிரித்தல் படியில் அல்லாமல், இந்தத் தயாரிப்பு நிலையிலேயே உருவாகின்றன. ஒரு டெர்மினேஷன் உருவாவது பார்ப்பதுடன் ஒப்பிடும்போது கேபிள் தயாரிப்பு ஒரு கவர்ச்சியற்ற பணியாகும், இதுவே அதை அவசரமாகச் செய்ய ஒரு காரணமாகும். IEC 60502-4 இன் கீழ் செய்யப்படும் வகை-சோதனை தகுதி, கிட் வடிவமைப்பு தரம் வாய்ந்தது என்பதை உறுதி செய்கிறது — ஆனால், ஒரு தனிப்பட்ட கள நிறுவல் சரியாகத் தயாரிக்கப்பட்டதா என்பதை இது உறுதிப்படுத்தாது, மேலும் உறுதிப்படுத்தவும் முடியாது.
இந்த வழிகாட்டி, கருவிகளைத் தயார் செய்தல், படிப்படியான தயாரிப்பு வரிசை, மின்னழுத்த வகுப்பின்படி பரிமாணக் குறிப்பு, பொதுவான தவறுகள் மற்றும் கிட் நிறுவலுக்கு முந்தைய இறுதி சரிபார்ப்பு ஆகியவற்றைப் பற்றி விவரிக்கிறது. இது கிட்-இன் சுருக்கப்படுத்துதல் அல்லது கோர்-நீக்க நுட்பங்களை உள்ளடக்கவில்லை, ஏனெனில் ZeeyiElec-இன் குளிர்ப் சுருக்க முனைகள் காப்புத் தன்மையை மீட்டெடுக்கின்றன, மின்புலத்தை சீராக்குகின்றன, மேலும் எந்த வெப்பத்தையும் பயன்படுத்தாமல் கேபிளின் முனைகளை மூடுகின்றன — இந்த செயல்முறை கேபிள் தயாரிப்பு முடிந்தவுடன் தொடங்குகிறது.
தொடங்குவதற்கு முன் தயார்படுத்த வேண்டிய கருவிகள் மற்றும் பொருட்கள்
கேபிள் தயாரிப்புப் பணியைத் தொடங்குவதற்கு முன்பு, கருவிகளையும் பொருட்களையும் தயார் செய்து வைப்பது, செயல்முறை நடுவிலேயே ஏற்படும் இடையூறுகளைத் தடுக்கிறது. பாதி கடத்தும் கவசம் வெட்டி எடுக்கப்பட்ட பிறகு, காணாமல் போன ஒரு கரைப்பானைத் தேட நிறுத்துவது, வெளிப்பட்ட காப்புப் பரப்பைத் தேவையில்லாமல் அதிக நேரம் அசுத்தத்திற்கு ஆளாக்குகிறது. முதல் வெட்டுக்கு முன்பே ஒரு முழுமையான கருவி மற்றும் உபகரணங்கள் சரிபார்ப்புப் பட்டியலைத் தயாரிக்கும் குழுக்கள், வேலை செய்யும்போது பொருட்களைச் சேகரிக்கும் குழுக்களை விட, தொடர்ந்து வேகமாகவும் குறைவான திருத்த வேலைகளுடனும் வேலையை முடிக்கின்றன. இதே போன்ற ஆயத்தப் பயிற்சி முறை ZeeyiElec-இன் பரந்த அளவிலான மாற்றான்கருவி துணைக்கருவிகள் வரி, அங்கு புஷிங்குகள், டேப் சேஞ்சர்கள் மற்றும் ஃபியூஸ் அசெம்பிளிகளும் வேலை தொடங்குவதற்கு முன் முழுமையான முன்-நிறுவல் கிட் சோதனையைக் கோருகின்றன.
கைக் கருவிகள் மற்றும் அளவிடும் உதவிகள்
ஒரு கோல்ட் ஷிரிங்க் தயாரிப்புக் கருவிக்கு, கேபிள் ஜாக்கெட் உரிக்கோல் கருவி (சுழல் வகை அல்லது பிளேடு வகை), ஷீல்டின் தடிமனுக்கு ஏற்ற அளவில் பாதி-நடத்துநர் ஷீல்டை அகற்றும் கருவி, ஆரம்ப கேபிள் முனைக்கு ஒரு மெல்லிய பல் கொண்ட ஹேக்சா அல்லது கேபிள் கட்டிங் கருவி, மற்றும் கருவியின் மதிப்பிடப்பட்ட வெட்டுப் பரிமாணங்களுடன் பொருந்தக்கூடிய ஒரு எஃகு டேப் அளவி அல்லது முன்கூட்டியே குறியிடப்பட்ட டெம்ப்ளேட் தேவை. வெளிப்படுத்தப்பட்ட கடத்தியின் அருகே இறுதி அளவு சரிபார்ப்புகளுக்கு, மின்கடத்தா, உலோகமற்ற அளவுகோலே விரும்பப்படுகிறது. உள் அடுக்கில் உள்ள காப்புப் பூச்சை சேதப்படுத்தாமல், கவசத்தின் வெட்டப்பட்ட விளிம்பை மென்மையாக்க, முட்கள் நீக்கும் கருவிகள் அல்லது எமரி துணி (பொதுவாக 120–180 கிரிட்) தனித்தனியாகத் தயாராக வைக்கப்படுகின்றன.
சுத்தப்படுத்தும் கரைப்பான்கள் மற்றும் துடைப்பான்கள்
பயன்படுத்துவதற்கு முன்பு, காற்றில் பரவும் மாசுபாட்டைத் தடுப்பதற்காக, காப்புடன் பொருந்தக்கூடிய சுத்தப்படுத்தும் கரைப்பான்கள் (ஐசோபிரைல் ஆல்கஹால் அடிப்படையிலானவை, XLPE அல்லது EPR காப்பைத் தாக்கக்கூடிய பெட்ரோலியம் அடிப்படையிலான கரைப்பான்களைத் தவிர்ப்பது) மற்றும் இழை இல்லாத துடைப்பான்கள் சீல் செய்யப்பட்ட கொள்கலன்களில் அடுக்கி வைக்கப்படுகின்றன. ஒரே துடைப்பானை பல சுத்தப்படுத்தும் முறைகளுக்கு மீண்டும் பயன்படுத்தக்கூடாது — அகற்றப்பட்ட अर्ध-கடத்தும் எச்சத்தை சுத்தம் செய்யப்பட்ட காப்பு மேற்பரப்பில் மீண்டும் கொண்டு வருவது, பிற்காலத்தில் ஏற்படும் டிராக்கிங் சிக்கல்களுக்கான ஒரு பொதுவான காரணமாகும். உற்பத்தியாளரின் வழிமுறைகள் தேவைப்படும் இடங்களில், சிலிக்கான் கிரீஸ் அல்லது கிட்-குறிப்பிட்ட மசகுப் பொருள், தூசிக்கு வெளிப்படும் திறந்த குழாயாக இல்லாமல், சுத்தமான, மூடப்பட்ட பாத்திரத்தில் வைக்கப்படுகிறது.
முதலில் அடுக்க வேண்டிய கிட்-குறிப்பிட்ட கூறுகள்
கம்பியை வெட்டுவதற்கு முன், தொழில்நுட்ப வல்லுநர் கோல்ட் ஷிரிங்க் பகுதி, அழுத்தக் கட்டுப்பாட்டுக் கூறுகள் ஆகியவற்றைப் பொதியிலிருந்து எடுத்துப் பார்வைக்குட்படுத்துகிறார், மற்றும் கிட்-இல் சேர்க்கப்பட்டுள்ள எந்தவொரு கிரவுண்ட் பிரெய்ட் அல்லது ஷீல்டிங் டேப்பையும் பிரித்துப் பார்த்து, கிட்டின் மதிப்பிடப்பட்ட மின்னழுத்த வகை மற்றும் கடத்தி அளவு வரம்பு கேபிளுடன் பொருந்துவதை உறுதிசெய்கிறார் — 8.7/15 kV கேபிளுக்கு எதிராக 25 kV-வகை கிட்டை வைப்பது என்பது இந்த நிலையில் நொடிகளில் கண்டறியப்படும் ஒரு பிழையாகும், ஆனால் அதைத் தவறவிட்டால் பல மணிநேரங்களுக்குப் பிறகே தெரியவரும். இன்சுலேஷன் மேற்பரப்பு சுத்தமானதும் தாமதமின்றி பயன்படுத்தத் தயாராக இருக்கும் வகையில், சீலண்ட்கள், மாஸ்டிக்ஸ் அல்லது ஸ்ப்ரே பூச்சுகளும் இந்தக் கட்டத்திலேயே தயார் நிலையில் வைக்கப்படுகின்றன.
[நிபுணர் பார்வை]
கருவிகளை அவற்றின் வகை வாரியாக அடுக்காமல், பயன்படுத்தப்படும் வரிசைப்படி அடுக்குங்கள் — இது நடுவில் தேடும் தடுமாற்றத்தைக் குறைக்கும்.
இறுதி சுத்தம் செய்யும் படிக்காக மட்டுமே இரண்டாவது, சீல் செய்யப்பட்ட வைப்ஸ் தொகுப்பை ஒதுக்கி வைக்கவும்.
கம்பியை வெட்டுவதற்கு முன்பு, தொகுப்புப் பட்டியலுடன் ஒப்பிட்டு கிட் பாகங்களைச் சரிபார்க்கவும், வெட்டிய பிறகு அல்ல.
கம்பி தயாரிப்புக்கான படிப்படியான வரிசை
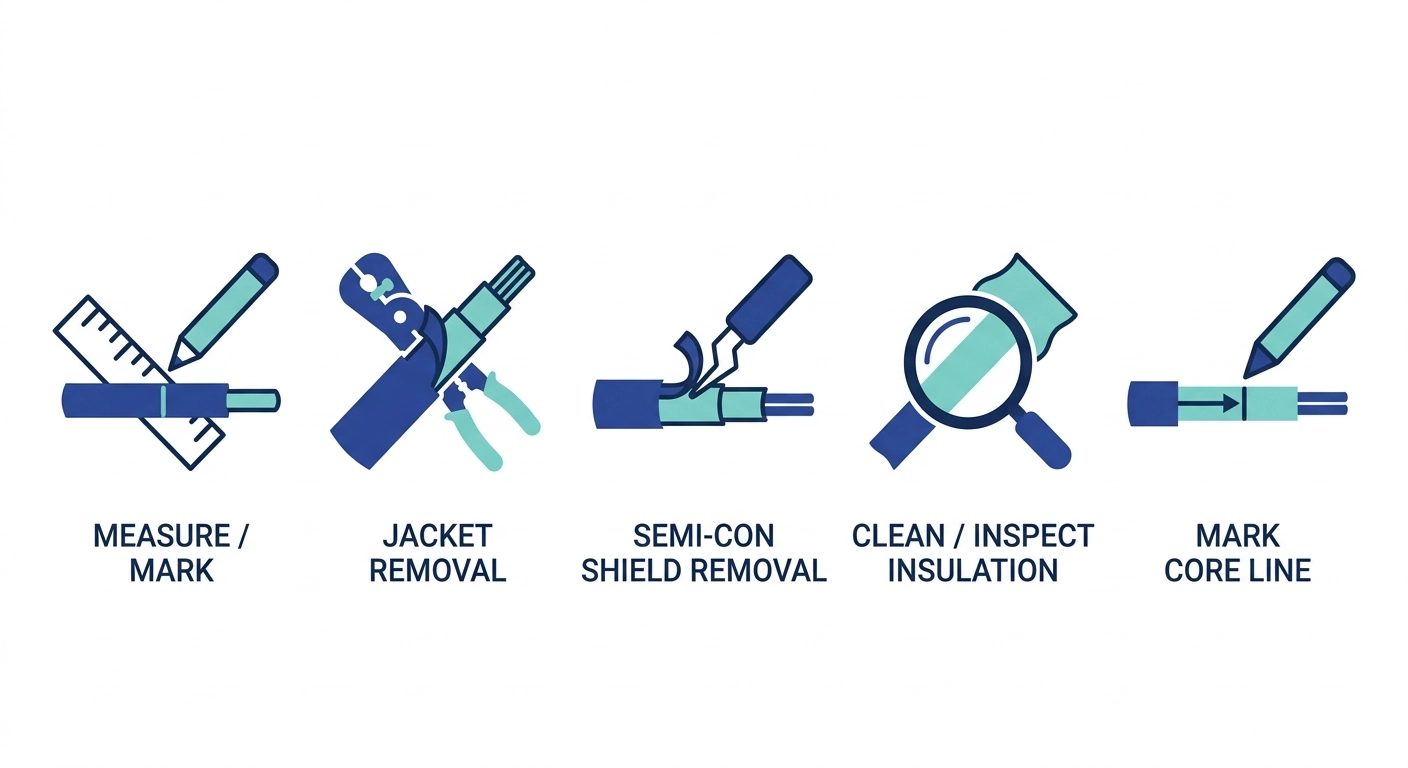
ஒரு கோல்ட் ஷிரிங்க் கிட்-க்கான கேபிள் தயாரிப்பு ஒரு நிலையான வரிசையைப் பின்பற்றுகிறது — வெட்டுவதற்கு முன் அளவிடுதல், சுத்தம் செய்வதற்கு முன் வெட்டுதல், குறியிடுவதற்கு முன் சுத்தம் செய்தல் — ஏனெனில் ஒவ்வொரு படியையும் முந்தைய படியால் விடப்பட்ட மேற்பரப்பு நிலையைச் சார்ந்துள்ளது. இன்சுலேஷன் மேற்பரப்பு முழுமையாக சுத்தம் செய்யப்படுவதற்கு முன்பே கோர் அகற்றும் கோட்டைக் குறிப்பது போன்ற, அடுத்த கட்டத்திற்குத் துள்ளிக் குதிப்பது, நிறுவல் குறைபாடுகளுக்கு ஒரு பொதுவான காரணமாகும், அதை களப் பணியாளர்கள் ஆணையிடும் சோதனைகளின் போது மட்டுமே கண்டறிகிறார்கள்.
படி 1 — பட்டிகளின் நீளங்களை அளந்து குறிக்கவும்
கிட்-இன் பரிமாண வார்ப்புரு அல்லது கேபிள் முனைக்கு ஒப்பிட்ட அளவு நாடாவைப் பயன்படுத்தி, ஜாக்கெட் அகற்றும் நீளம், அரை-நடத்துகின்ற கவச வெட்டுப் பின்னடைவுப் புள்ளி, மற்றும் மொத்த காப்பு வெளிப்பாட்டு நீளம் ஆகியவற்றை வரிசையாகக் குறிக்கவும். ஒரு வழக்கமான 15 kV வகுப்பு முனையமைப்பிற்கு, குறிப்பிட்ட கிட் மற்றும் கடத்தி குறுக்குவெட்டுப் பகுதியைப் பொறுத்து, காப்பு வெளிப்பாட்டு நீளம் பொதுவாக 150 மிமீ–250 மிமீ வரையிலான வரம்பில் இருக்கும், மேலும் உற்பத்தியாளரின் வார்ப்புரு பொதுவான எண்களை விட முன்னுரிமை பெறும். வெட்டுவதற்கு முன்பு இந்த மூன்று குறிப்புப் புள்ளிகளையும் குறிப்பது, செயல்முறையின் நடுவில் சமமற்ற அல்லது குறுகிய வெட்டுback கண்டறியப்படுவதற்கான வாய்ப்பைக் குறைக்கிறது.
படி 2 — வெளிப்புற உறை அகற்றுதல்
வெளிப்புற உறை, ஒரு சுழல் அல்லது பிளேடு வகை உறி உதிர்க்கும் கருவியைக் கொண்டு, குறியிடப்பட்ட கோட்டுக்கு ஏற்ப, ஒரு ஆழமற்ற ஆழத்தில் சரிசெய்யப்பட்டு கீறப்படுகிறது — இது உறைப் பொருளை வெட்டிவிடப் போதுமான ஆழமாகவும், ஆனால் கீழே உள்ள அரை-நடத்துநர் கவசத்தை கீறாமல் தவிர்க்கும் அளவுக்கு ஆழமற்றதாகவும் இருக்கும். பின்னர், உறைப் பகுதி அகற்றப்பட்டு, கவசம் மேலும் தொந்தரவு செய்யப்படாமல் வெளிப்படுத்தப்படுகிறது.
படி 3 — பகுதி-நடத்துநர் கவசத்தை அகற்றவும்
பொதுப் பயன்பாட்டுக் கத்திக்குப் பதிலாக, ஒரு பிரத்யேக கவசம்-நீக்கும் கருவியைப் பயன்படுத்தி, அரை-நடத்துகின்ற கவசம் குறிக்கப்பட்ட வெட்டுப் புள்ளி வரை அகற்றப்படுகிறது, ஏனெனில் சீரற்ற வெட்டு விளிம்பு மாற்றும் புள்ளியில் மின் அழுத்தத்தைச் செறிவூட்டுகிறது. கவசம் அகற்றும் சகிப்புத்தன்மை பொதுவாக குறியிடப்பட்ட கோட்டிலிருந்து சில மில்லிமீட்டர்களுக்குள் பராமரிக்கப்படுகிறது; கள அனுபவம் காட்டுகிறது, மீதமுள்ள முனையமைப்பு சரியாக நிறுவப்பட்டிருந்தாலும் கூட, பற்களுடனான அல்லது படிநிலை வெட்டு விளிம்பு, பிற்கால ஆணையிடும் சோதனைகளின் போது பகுதி-வெளியேற்றக் கண்டுபிடிப்புகளுக்கு ஒரு தொடர்ச்சியான மூலமாக அமைகிறது.
படி 4 — காப்புப் பரப்பைச் சுத்தம் செய்து ஆய்வு செய்யுங்கள்
சுத்தம் செய்யப்பட்ட மேற்பரப்பில், அரை-நடத்துகின்ற எச்சங்கள் மீண்டும் இழுபட்டுச் செல்வதைத் தவிர்ப்பதற்காக, கவசத்தின் வெட்டுப் பகுதியிலிருந்து கடத்தி முனை நோக்கி ஒரே திசையில், காப்புடன் இணக்கமான கரைப்பானைக் கொண்டு வெளிப்பட்ட காப்புப் பொருளைத் துடைக்க வேண்டும். பின்னர், உள்ளே பதிந்த கார்பன் துகள்கள், கீறல்கள் அல்லது பள்ளங்களைக் கண்டறிய, போதுமான ஒளியில் மேற்பரப்பு நேரடியாக ஆய்வு செய்யப்படுகிறது — இந்த நிலையில் காணப்படும் எந்தவொரு குறைபாடும் சரிசெய்யப்பட வேண்டும், ஏனெனில் குளிர் சுருங்கும் உறை இடத்தில் பொருத்தப்பட்ட பிறகு அதைச் சரிசெய்ய முடியாது.
படி 5 — கோர் அகற்றும் கோட்டைக் குறியுங்கள்
தயாரிக்கப்பட்ட கேபிள் முனையில் கிட் நிலைநிறுத்தப்பட்டவுடன், டெக்னீஷியன் கோல்ட் ஷிரிங்க் உடலின் பிளாஸ்டிக் கோரை அவிழ்க்கத் தொடங்கும் இடத்தைக் கடைசி குறிப்புக் குறி சுட்டிக்காட்டுகிறது. அசல் தளவமைப்புடன் அனைத்து அளவுகளையும் சீராக வைத்திருக்க, இந்தக் குறிப்பு, படி 1-ல் நிறுவப்பட்ட காப்பு வெளிப்பாட்டு நீளத்தின் அடிப்படையில் எடுக்கப்படுகிறது, சுயாதீனமாக மீண்டும் அளவிடப்படுவதில்லை.
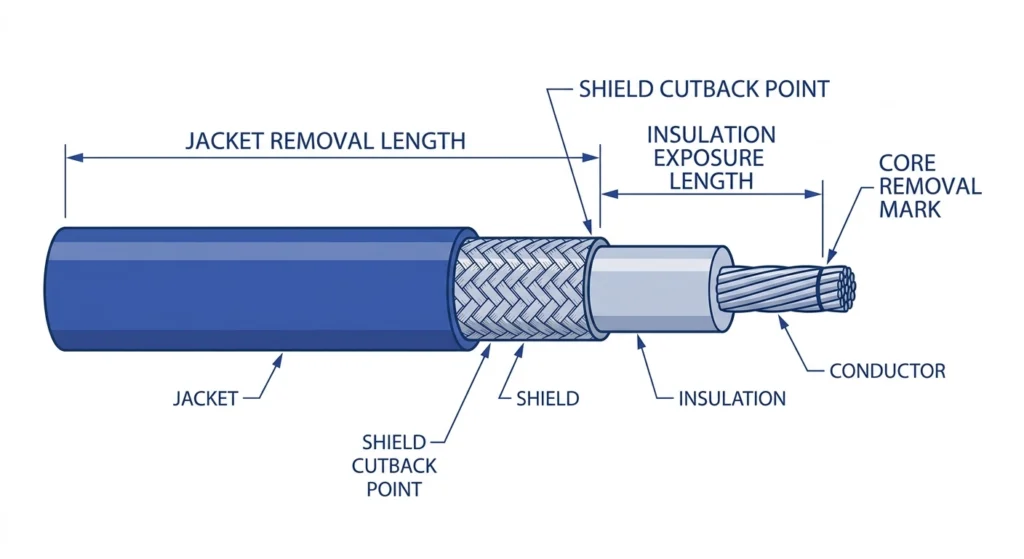
சரியாகத் தயாரிக்கப்பட்ட நடுத்தர மின்னழுத்த கேபிள் முனையின் குறுக்குவெட்டுப் பகுதி, இதில் ஜாக்கெட் அகற்றும் நீளம், अर्ध-conductive கவச வெட்டுப் பின்னடைவுப் புள்ளி, காப்பு வெளிப்பாட்டு நீளம், மற்றும் கோர் அகற்றும் குறிப்புக் குறியீடு ஆகியவை காட்டப்பட்டுள்ளன.
மின்னழுத்த வகுப்பின்படி பட்டை நீளம் மற்றும் வெட்டுப்பின் அளவுகள்
குளிர் சுருங்கு கிட்களில் பட்டை நீளம் மற்றும் வெட்டுத் பின்னடை அளவுகள் ஒரே மாதிரியாக இருப்பதில்லை — அமைப்பு மின்னழுத்தம் அதிகரிக்கும்போது, அழுத்தக் கட்டுப்பாட்டு மண்டலத்திற்கு விகிதாசாரமாக அதிக காப்பு வெளிப்பாடு தேவைப்படுவதால், அவை மின்னழுத்த வகுப்பிற்கு ஏற்ப மாறுபடும். அதிக மின்னழுத்தமுள்ள கேபிளில் குறைந்த மின்னழுத்த வகை அளவு வார்ப்புருவைப் பயன்படுத்துவது, கவச வெட்டுப் பின்னடைவுப் புள்ளியில் போதுமான ஊர்தல் தூரத்தை விட்டுவைக்காது; அளவுக்கு அதிகமான வார்ப்புருவைப் பயன்படுத்துவது வெளிப்பட்ட காப்புப் பொருளை வீணடிக்கிறது மற்றும் முடிக்கப்பட்ட முனையமைப்பிற்குள் கூடுதல் வெற்று கேபிளை விட்டுவிடக்கூடும்.
மின்னழுத்த வகுப்பின்படி வழக்கமான பரிமாண வரம்புகள்
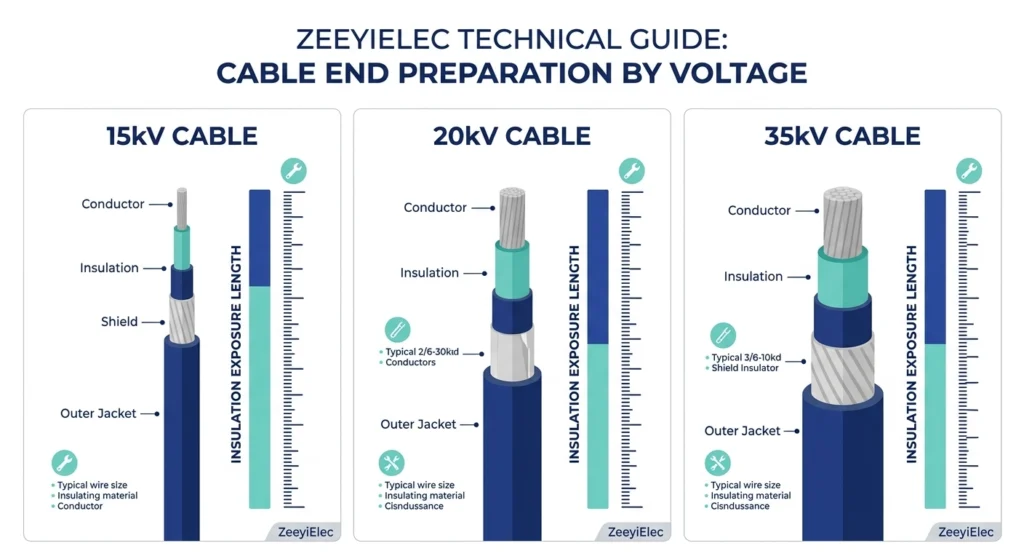
கீழே உள்ள அட்டவணை, பொதுவான MV கோல்டு ஷிரிங்க் கிட் குடும்பங்களில் காணப்படும் பொதுவான பரிமாண வரம்புகளைப் பிரதிபலிக்கிறது. கிட் உற்பத்தியாளரின் பரிமாண வார்ப்புரு எப்போதும் பொதுவான எண்களை விட முன்னுரிமை பெறும், ஏனெனில் ஒரே வோல்டேஜ் வகுப்பிற்குள் கூட, கடத்தி குறுக்குவெட்டு மற்றும் குறிப்பிட்ட கிட் வடிவமைப்பைப் பொறுத்து துல்லியமான பட்டை நீளங்கள் மாறுபடும்.
மின்னழுத்த வகை
இன்சுலேஷன் வெளிப்பாட்டு நீளம்
செமி-கான் ஷீல்டு வெட்டுத் தளர்வு
வழக்கமான கடத்தி வரம்பு
8.7/15 kV
150 மிமீ–200 மிமீ
±5 மிமீ
25 சதுர மிமீ–400 சதுர மிமீ
12/20 kV (20/24 kV)
180 மிமீ–230 மிமீ
±5 மிமீ
25 சதுர மிமீ–630 சதுர மிமீ
26/35 kV
220 மிமீ–280 மிமீ
±5 மிமீ–8 மிமீ
35 சதுர மில்லிமீட்டர்–800 சதுர மில்லிமீட்டர்
8.7/15 kV, 12/20 kV, மற்றும் 26/35 kV குளிர்குறுக்கிடும் கிட் வகுப்புகளில் உள்ள காப்பு வெளிப்பாட்டு நீளத்தின் பக்கத்துப்பக்க ஒப்பீடு, விகிதாசார பரிமாண அளவிடுதலைக் காட்டுகிறது.
இந்த வரம்பில் உள்ள பரிமாணத் தேவைகள், ...இல் உள்ள துணைக்கருவிகள் சோதனை கட்டமைப்புடன் பெருமளவிற்கு ஒத்துப்போகின்றன. ஐஇசி 60502-4, இது 6 kV (Um = 7.2 kV) முதல் 30 kV (Um = 36 kV) வரையிலான மதிப்பீடு செய்யப்பட்ட கேபிள் துணைக்கருவிகளுக்கான வகை-சோதனை ஏற்றுக்கொள்ளும் அளவுகோல்களை நிர்வகிக்கிறது — இருப்பினும், துல்லியமான வெட்டுத் சகிப்புத்தன்மைகள் எப்போதும் தரநிலையின் பொதுவான சோதனை விதிகளை விட, குறிப்பிட்ட கிட்-இன் நிறுவல் வழிமுறைகளின்படி உறுதி செய்யப்படுகின்றன.
செயல்பாட்டில், கடத்தி குறுக்குவெட்டுப் பகுதியும் கட் பேக் சகிப்புத்தன்மையைப் பாதிக்கிறது: 35 kV வகுப்பில் உள்ள 630 mm²–800 mm² கடத்தி, ஒரு கனமான, விறைப்பான காப்பு உடலைக் கொண்டுள்ளது, இது ஒரு கோணத்தில் வெட்டப்பட்ட கட் பேக் விளிம்பை அவ்வளவாக ஏற்காது. எனவே, இந்த உயர் வரம்பில் பணிபுரியும் களப் பணியாளர்கள், 15 kV வகுப்பை விட ஒவ்வொரு வெட்டு முனைக்கும் சற்று அதிகமான கவனிப்பு நேரத்தை அனுமதிக்கின்றனர்.
பரிமாணத் தயாரிப்புக்கு அப்பால் உள்ள மின்னழுத்த வகைத் தேர்வு வழிகாட்டுதலுக்கு, ZeeyiElec-ஐப் பார்க்கவும். கம்பி இணைப்புப் பொருட்களுக்கான முழுமையான தேர்வு அட்டை, இது முழு வோல்டேஜ் வரம்பிலும் கிட் தேர்வுக்கான தர்க்கத்தை உள்ளடக்கியது.
பொதுவான தயாரிப்புத் தவறுகள் மற்றும் அவற்றைத் தவிர்ப்பது எப்படி
பெரும்பாலான கோல்ட் ஷிரிங்க் தயாரிப்புத் தோல்விகள், பலதரப்பட்ட தொடர்பில்லாத பிழைகளால் ஏற்படுவதை விட, சில மீண்டும் மீண்டும் செய்யப்படும் தவறுகளாலேயே ஏற்படுகின்றன. ஒவ்வொன்றின் பின்னணியில் உள்ள இந்தப் போக்கை அடையாளம் காண்பது, சேவையில் பல மாதங்கள் கழித்து ஒரு கோளாறு வெளிப்படுவதற்குப் பதிலாக, கிட் பொருத்தப்படுவதற்கு முன்பே அதைக் கண்டறிய குழுவிற்கு உதவுகிறது.
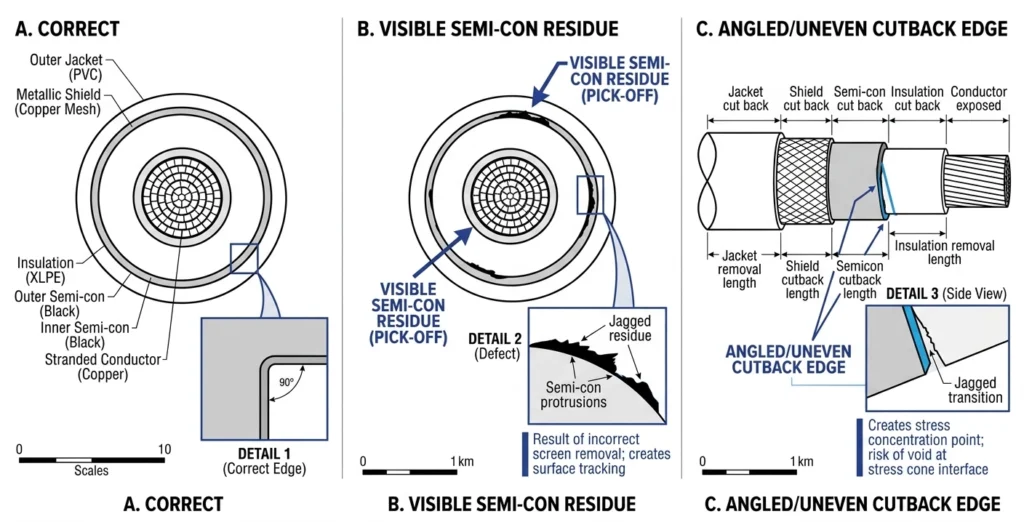
இன்சுலேஷனில் மீதமிருக்கும் செமி-கான் எச்சம்
கவசம் அகற்றப்பட்ட பிறகு, காப்பு மேற்பரப்பில் எஞ்சியிருக்கும் மெல்லிய, சில சமயங்களில் கண்ணுக்குத் தெரியாத, கடத்தும் தன்மையுள்ள எச்சத்தின் ஒரு அடுக்கு, அழுத்தக் கோண இடைமுகத்தில் காலத்திற்கு முந்தைய தடமமைப்புத் தோல்விக்கான மிகவும் பொதுவான மூல காரணங்களில் ஒன்றாகும். குறிப்பிட்ட கவசம் அகற்றும் கருவிற்குப் பதிலாக ஒரு பொதுவான கத்தி பயன்படுத்தப்படும்போதும், அல்லது சுத்தம் செய்யும் துடைப்பான் திசை ஏற்கனவே சுத்தம் செய்யப்பட்ட பகுதி வழியாக எச்சத்தை மீண்டும் இழுக்கும்போதும் இது பெரும்பாலும் நிகழ்கிறது. இதற்கான தீர்வு செயல்முறை சார்ந்தது: கவசத்தை அகற்ற சரியான கருவியைப் பயன்படுத்தவும், ஒரே திசையில் மட்டும் சுத்தம் செய்யவும், மேலும் பிரகாசமான ஒளியில் மேற்பரப்பை ஆய்வு செய்யவும் — சேவையில் ஒரு சிக்கலாக மாறுவதற்கு முன்பு, சற்று கோணலாகப் படும் ஒளியில் தெரியும் ஒரு மெல்லிய பளபளப்பு அல்லது நிறமாற்றமே பெரும்பாலும் எஞ்சியிருப்பதற்கான ஒரே கண்ணுக்குத் தெரியும் அறிகுறியாக இருக்கும்.
சீரற்ற அல்லது சாய்வான வெட்டுக்கள்
கேபிளின் அச்சிற்கு செங்குத்தாக இல்லாத ஒரு ஜாக்கெட் அல்லது கவச வெட்டு, சமமற்ற ஒரு மாற்றுப் புள்ளியை உருவாக்குகிறது. இது, வெட்டின் குறுகிய பக்கத்தில் மின் அழுத்தத்தை உள்ளூரில் குவிக்கிறது. இது பொதுவாக ஆரம்ப கீறலை அவசரமாக வெட்டுவதாலோ அல்லது கேபிளின் மீது சரியாகப் பொருந்தாத ஒரு உரிக்கும் கருவியைப் பயன்படுத்துவதாலோ ஏற்படுகிறது. வயல் அனுபவம், இந்தத் தவறு பெரிய கடத்துநர் அளவுகளில் (சுமார் 400 மிமீ² க்கு மேல்) மிகவும் பொதுவானது என்பதைக் காட்டுகிறது, ஏனெனில் அங்கு கருவி ஒரு நீண்ட சுற்றளவைக் கடக்க வேண்டியிருக்கும் மற்றும் நிலைதவறுவது எளிதாகும்; அமைப்பு அனுமதிக்கும் இடங்களில், வெட்டுதலை மெதுவாக்குவதும், கருவியைச் சுற்றுவதற்குப் பதிலாகக் கம்பியைச் சுற்றுவதும், நேரான முடிவைத் தருகிறது.
கையாளுதல் அல்லது சுற்றுச்சூழலிலிருந்து மாசுபாடு
சுத்தம் செய்தல் மற்றும் கிட் பொருத்துதல் ஆகியவற்றுக்கு இடையில், சுத்தம் செய்யப்பட்ட காப்புப் பரப்பில் வெறுக்கையான கைகள், காற்றில் மிதக்கும் தூசி அல்லது சுற்றுப்புற ஈரப்பதம் படுவது, சுத்தம் செய்யும் படி நீக்க முயன்ற அதே மாசுபடுத்தலை மீண்டும் கொண்டுவருகிறது. பல-கட்ட தயாரிப்பின் போது, வெளிப்பட்ட காப்புப் பரப்பு நீண்ட நேரம் சுற்றுச்சூழலுக்குத் திறந்திருக்கும் வெளிப்புற அல்லது நிலத்தடி அறை நிறுவல்களில் இந்த ஆபத்து அதிகரிக்கிறது. குழுக்கள் பொதுவாக இறுதி சுத்தம் செய்தல் மற்றும் கிட் நிறுவலுக்கு இடையிலான நேரத்தைக் குறைப்பதன் மூலமும், தவிர்க்க முடியாத இடைநிறுத்தங்களின் போது தயாரிக்கப்பட்ட பகுதிக்கு மேல் ஒரு தற்காலிக சுத்தமான மூடியைப் பயன்படுத்துவதன் மூலமும் இதை நிர்வகிக்கின்றன.
சரியாக சுத்தம் செய்து வெட்டப்பட்ட முனையிடுதலை, பொதுவான குறைபாடுகளான अर्ध-நடத்துகின்ற எச்சம் மற்றும் கோணலாக வெட்டப்பட்ட விளிம்பு ஆகியவற்றுடன் ஒப்பிட்டுக் காட்டும், தயாரிக்கப்பட்ட மூன்று கேபிள் முனை குறுக்குவெட்டுகள்.
[நிபுணர் பார்வை]
சாய்வான ஒளியில் ஒரு லேசான பளபளப்பு, மீதமுள்ள செமி-கான் எச்சத்தின் பெரும்பாலும் ஒரேயொரு கண்ணுக்குத் தெரியும் அறிகுறியாகும்.
400 mm²-க்கு மேற்பட்ட கடத்திகளில் கோண வெட்டுக்கள் அதிகமாகத் தென்படுகின்றன — வேகத்தைக் குறைத்து, கருவியை அல்ல, கேபிளைச் சுழற்றுங்கள்.
கிட் பொருத்தப்படுவதற்கு முன்பு, சுத்தம் செய்யப்பட்ட மேற்பரப்பைத் தேவையான நேரத்தை விட அதிகமாக வெளிப்படுத்த வேண்டாம்.
ZeeyiElec-இன், ஏற்கனவே சேவையில் உள்ள துணைக்கருவிகளுக்கான மூல காரண கண்டறிதலுடன், இதே தோல்வி முறைகள் மேலும் ஆழமாக ஆராயப்படுகின்றன. களத் தோல்வி கண்டறிதல் பணிப்பாய்வு.
கிட் நிறுவலுக்கு முன் ஆயத்தத்தை சரிபார்த்தல்
கோல்ட் ஷிரிங்க் கிட்டின் மையத்தை பிரிக்க முன், முந்தைய ஒவ்வொரு படியையும் வரம்பிற்குள் சரியாகச் செய்திருப்பதை ஒரு இறுதி சரிபார்ப்பு உறுதி செய்கிறது — இதுவே திருத்தம் செய்வதற்கு இன்னும் எளிதான கடைசிப் புள்ளி, ஏனெனில் கிட்டை கேபிளில் பொருத்திய பிறகு அதன் அளவு அல்லது தூய்மை தொடர்பான சிக்கலைச் சரிசெய்வது என்பது பொதுவாக அந்த கிட்டைத் தூக்கி எறிந்துவிட்டு மீண்டும் புதிதாகத் தொடங்குவதாகும். சரிபார்ப்புக்கு சில நிமிடங்கள் மட்டுமே ஆகும், ஆனால் அது இறுதி முனையமைப்பு அல்லது இணைப்பில் பதியும் முன் பெரும்பாலான தயாரிப்புப் பிழைகளைக் கண்டறிந்துவிடும்.
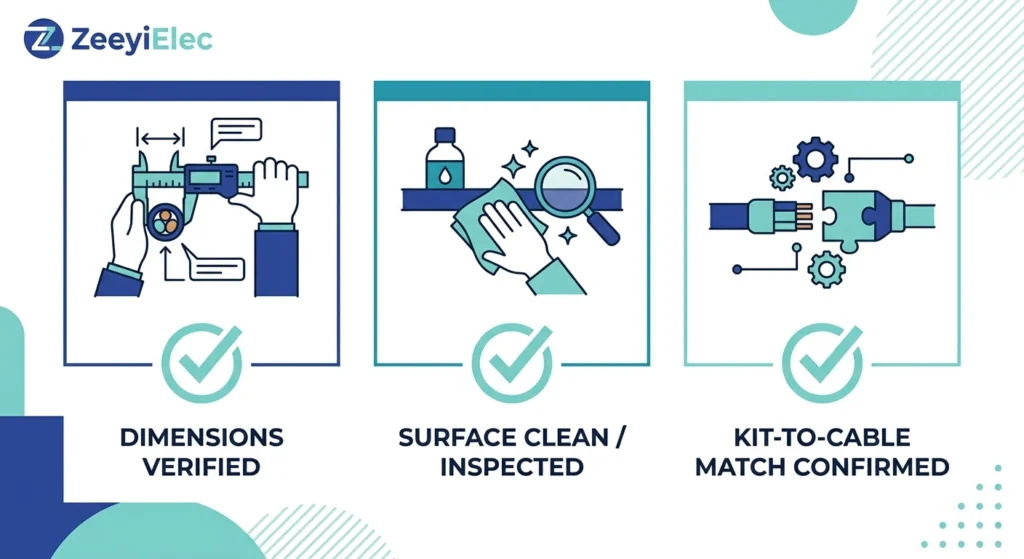
இந்தச் சரிபார்ப்பு மூன்று விஷயங்களை வரிசையாக உள்ளடக்கியது: காப்பு வெளிப்படுத்தப்பட்ட நீளம் மற்றும் கவச வெட்டுப் புள்ளி ஆகியவை குறியிடப்பட்ட பரிமாணங்களுடன் இன்னும் பொருந்துகின்றனவா என்பதை உறுதி செய்தல் (பொதுவாக, வோல்டேஜ் வகுப்பைப் பொறுத்து, கிட்டின் குறிப்பிடப்பட்ட சகிப்புத்தன்மையின் ±5 மிமீ–8 மிமீ வரம்பிற்குள் இருக்கும்), போதுமான ஒளியில், காப்புப் பரப்பில் கண்ணுக்குத் தெரியும் எச்சங்கள், கீறல்கள் அல்லது மாசுபாடு இல்லை என்பதை உறுதி செய்தல், மற்றும் உள்ளகத்தை அகற்றுவதற்கு முன்பு, கிட்டின் மின்னழுத்த வகை மற்றும் கடத்தி வரம்பு, முனையிடப்படும் கேபிளுடன் இன்னும் பொருந்துகின்றனவா என்பதை உறுதி செய்தல். இங்கு கண்டறியப்படும் ஏதேனும் விலகல், நிறுவலுக்கு எடுத்துச் செல்லப்படாமல், அங்கே உடனடியாக சரிசெய்யப்படுகிறது.
பரிமாணத் துல்லியம், காப்பு உறை மேற்பரப்பின் தூய்மை, மற்றும் கிட்-டு-கேபிள் மின்னழுத்த வகுப்புப் பொருத்தம் ஆகியவற்றை உள்ளடக்கிய, நிறுவலுக்கு முந்தைய மூன்று-புள்ளி சரிபார்ப்புப் பட்டியல்.இந்தக் கட்டத்தில் செய்யப்படும் தயாரிப்பின் தரம், நிறுவலின் மீதமுள்ள பகுதிகளைச் சார்ந்துள்ளது. திட்ட-குறிப்பிட்ட பரிமாணத் தரவு, கிட் தேர்வு அல்லது ஒரு குறிப்பிட்ட மின்னழுத்த வகை மற்றும் கடத்தி அளவிற்கான சரியான கோல்டு ஷிரிங்க் கிட்டை உறுதிசெய்யும் தொழில்நுட்ப ஆதரவிற்காக, ZeeyiElec-இன் பொறியியல் குழு கேபிள் விவரக்குறிப்புகள் மற்றும் தள நிலைமைகளை நேரடியாக மதிப்பாய்வு செய்ய முடியும் — தொழில்நுட்ப ஆலோசனை அல்லது RFQ ஆதரவிற்காக ZeeyiElec-இன் முழுவதும் [email protected] என்ற முகவரியில் தொடர்பு கொள்ளவும். கேபிள் துணைக்கருவிகள் உங்கள் திட்டத்தின் மின்னழுத்த வகுப்பிற்கு ஏற்ற அளவுகளில், குளிர் சுருள் முனையிடுதல் மற்றும் இணைப்பு கிட்ஸ் உள்ளிட்ட வரம்பு.
அடிக்கடி கேட்கப்படும் கேள்விகள்
குளிராகச் சுருங்கும் கேபிள் தயாரிப்புக்கு பொதுவாக எவ்வளவு நேரம் ஆகும்?
ஒரு ஒற்றை-கட்ட MV முனையமைப்பைத் தயாரிக்கப் பயிற்சி பெற்ற குழுவுக்கு பொதுவாக 20–40 நிமிடங்கள் ஆகும், இருப்பினும் 400 mm² க்கு மேற்பட்ட பெரிய கடத்திகள் அல்லது குறுகிய வால்ட் அணுகல் இந்த நேரத்தை அதிகரிக்கக்கூடும், மேலும் ஒரு புதிய கிட் குடும்பத்தில் முதல் முறை நிறுவல் செய்பவர்கள் ஆரம்ப பரிமாணச் சரிபார்ப்புக்காகக் கூடுதல் நேரத்தை ஒதுக்க வேண்டும்.
ஈரமான அல்லது ஈரப்பதமான களச் சூழலில் கோல்ட் ஷிரிங்க் தயாரிப்பைச் செய்யலாமா?
திறந்த சுடர் அல்லது வெப்பமூட்டும் ஆதாரம் எதுவும் இல்லாததால், கோல்ட் ஷிரிங்க் பணி, ஹீட் ஷிரிங்க் பணியை விட சுற்றுப்புற ஈரப்பதத்தை அதிகம் தாங்கக்கூடியது. இருப்பினும், கிட் நிறுவலுக்கு உடனடியாக முன்பு, மின்னிзоляция செய்யப்படும் மேற்பரப்பு உலர்ந்ததாகவும், நீராவி இல்லாததாகவும் இருக்க வேண்டும். மேலும், பணி நடைபெறும் பகுதியில் தேங்கிய நீர் அல்லது பெய்து கொண்டிருக்கும் மழை இருந்தால், பொதுவாக ஒரு தற்காலிக தங்குமிடம் அமைக்க வேண்டும் அல்லது பணியை தள்ளிவைக்க வேண்டும்.
அर्ध-கடத்தும் கவசம் முழுமையாக அகற்றப்படவில்லை என்றால் என்ன நடக்கும்?
கவச வெட்டுப் பின்னடைவுப் புள்ளியில் மீதமுள்ள பகுதி-நடத்துநர் எச்சம், மின் அழுத்தத்தைச் செறிவூட்டும் ஒரு உள்ளூர்மயமாக்கப்பட்ட கடத்துப் பாதையை உருவாக்குகிறது, மேலும் இது காலப்போக்கில் ஏற்படும் டிராக்கிங் தோல்விக்கான ஒரு பொதுவான மூல காரணமாகும். எனவே, எந்தவொரு காணக்கூடிய அல்லது சந்தேகிக்கப்படும் எச்சங்களையும் கிட் நிறுவப்படுவதற்கு முன்பு சுத்தம் செய்து மீண்டும் ஆய்வு செய்ய வேண்டும், அதை கமிஷனிங் சோதனைகளின் போது கண்டறியும் வரை விட்டுவிடக்கூடாது.
டெர்மினேஷன் மற்றும் ஜாயிண்ட் கிட்களுக்கு இடையே கோல்டு ஷிரிங்க் தயாரிப்புப் படிகள் வேறுபடுமா?
அளவிடுதல், உறிஞ்சுதல், சுத்தம் செய்தல் மற்றும் குறியிடுதல் ஆகியவற்றின் முக்கிய வரிசை இரண்டுக்கும் பொதுவானது, ஆனால் ஜாயிண்ட் கிட்களுக்கு பொதுவாக கேபிளின் இரண்டு முனைகளிலும் தயாரிப்பு மற்றும் அவற்றுக்கிடையேயான சீரமைப்பு தேவைப்படுகிறது, மேலும் இது கண்டக்டர் இணைப்பான் தயாரிப்பு மற்றும் சமச்சீர் சரிபார்ப்பையும் சேர்க்கிறது, இது டெர்மினேஷன் கிட்களுக்குத் தேவையில்லை.
கோல்ட் ஷிரிங்க் தயாரிப்புக்கு அவசியமான கருவிகள் மற்றும் விருப்பத்தேர்வான கருவிகள் யாவை?
ஒரு ஜாக்கெட் அகற்றும் கருவி, ஒரு பிரத்யேக அரைக்கonductive கவசம் அகற்றும் கருவி, ஒரு டேப் மெஷர் அல்லது கிட் டெம்ப்ளேட், மற்றும் இன்சுலேஷனுக்கு ஏற்ற சுத்தம் செய்யும் கரைப்பான்கள் ஒவ்வொரு வேலைக்கும் அவசியமானவை. அதேசமயம், டெப்பரிங் கருவிகள், உலோகமல்லாத அளவுகோல்கள், மற்றும் கிட்-குறிப்பிட்ட மசகுப் பொருட்கள் உதவிகரமானவை, ஆனால் உற்பத்தியாளரின் வழிமுறைகள் பரிந்துரைக்கும்போது மட்டுமே தேவைப்படும்.
தொடர்வதற்கு முன், பட்டைகளின் நீளங்கள் துல்லியமானவை என்பதை எப்படிச் சரிபார்ப்பது?
கோர் அகற்றுவதற்கு உடனடியாக முன்பு, ஜாக்கெட் அகற்றும் நீளம், ஷீல்டு வெட்டுத் திருப்பும் புள்ளி, மற்றும் இன்சுலேஷன் வெளிப்படும் நீளம் ஆகியவற்றை கிட்-இன் பரிமாண வார்ப்புருவுடன் மீண்டும் அளந்து, ஒவ்வொன்றும் உற்பத்தியாளரின் குறிப்பிடப்பட்ட சகிப்புத்தன்மைக்குள் வருகிறதா எனச் சரிபார்க்கவும். இது பொதுவாக MV மின்னழுத்த வகுப்புகளில் சில மில்லிமீட்டர்களாக இருக்கும்.
கோர் அகற்றப்பட்ட பிறகு, கோல்ட் ஷிரிங்க் தயாரிப்பின் தவறுகளைச் சரிசெய்ய முடியுமா?
லேசான மேற்பரப்பு மாசுபாடு போன்ற சில சிறிய சிக்கல்களை உடனடியாகக் கண்டறிந்தால், கூடுதல் சுத்தம் செய்வதன் மூலம் சில சமயங்களில் சரிசெய்ய முடியும். ஆனால், மையம் அகற்றப்பட்டு கிட் கேபிளில் பொருந்தத் தொடங்கும் போது, தவறான கவச வெட்டு குறைபாடு போன்ற பரிமாணப் பிழைகளை பொதுவாகச் சரிசெய்ய முடியாது. இதனால், நிறுவலுக்கு முந்தைய சரிபார்ப்பு மிகவும் நம்பகமான சோதனைப் புள்ளியாக அமைகிறது.
யோயோ ஷி
யோயோ ஷி, ZeeyiElec-க்காக எழுதுகிறார். இவர் நடுத்தர-வோல்டேஜ் துணைக்கருவிகள், டிரான்ஸ்ஃபார்மர் பாகங்கள் மற்றும் கேபிள் துணைக்கருவி தீர்வுகள் ஆகியவற்றில் கவனம் செலுத்துகிறார். அவரது கட்டுரைகள், உலகளாவிய மின்சாரத் தொழில் வாங்குபவர்களுக்கான தயாரிப்புப் பயன்பாடுகள், தொழில்நுட்ப அடிப்படைகள் மற்றும் கொள்முதல் குறித்த பார்வைகள் ஆகியவற்றை உள்ளடக்கியுள்ளார்.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский