A preparação para encolhimento a frio consiste na sequência de medição, descascamento, limpeza e marcação da extremidade de um cabo de energia antes que um técnico desenrole o núcleo pré-expandido de um kit de terminação ou emenda. O kit fornece a geometria de controle de tensão e o corpo elastomérico, mas essa engenharia só funciona se o cabo subjacente estiver preparado corretamente — uma terminação com manga termorretrátil a frio não pode compensar uma blindagem semicondutora cortada no comprimento errado ou uma superfície de isolamento com resíduos de solvente.
A fase de preparação determina três resultados que a técnica de instalação, por si só, não pode corrigir posteriormente: onde o cone de tensão se posiciona em relação ao recorte da blindagem; se a superfície do isolamento está limpa o suficiente para um contato íntimo com o corpo de silicone ou EPDM; e se a sequência de remoção do núcleo segue em linha reta ao longo do eixo do cabo. Em um cabo de distribuição típico da classe de 15 kV, o recorte da blindagem semicondutora e o comprimento de exposição do isolamento são medidos com uma tolerância de poucos milímetros — um desvio de 10 mm a 15 mm no ponto de recorte pode deslocar o cone de tensão de sua posição e concentrar a tensão de campo no local errado.
A experiência de campo em terminações de média tensão e instalações de juntas mostra que a maioria das falhas em serviço, atribuídas a erros de instalação — e não a um kit defeituoso —, tem origem nessa etapa de preparação, e não durante o processo de encolhimento ou desenrolamento. A preparação do cabo é pouco atraente em comparação com observar uma terminação tomando forma, o que é parte do motivo pelo qual ela é feita às pressas. A qualificação por ensaio de tipo conforme a norma IEC 60502-4 confirma que o próprio projeto do kit atende à norma — ela não verifica, nem pode verificar, se uma instalação específica em campo foi preparada corretamente.
Este guia explica a preparação das ferramentas, a sequência passo a passo de preparação, as referências dimensionais por classe de tensão, erros comuns e uma verificação final antes da instalação do kit. Ele não aborda os aspectos mecânicos de retração ou remoção do núcleo do próprio kit, uma vez que as terminações de retração a frio da ZeeyiElec restauram a integridade do isolamento, nivelam o campo elétrico e vedam a extremidade do cabo sem a aplicação de calor — um processo que se inicia assim que a preparação do cabo estiver concluída.
Ferramentas e materiais que você deve preparar antes de começar
Organizar as ferramentas e os materiais antes de iniciar a preparação dos cabos evita interrupções no meio do procedimento — parar para procurar um lenço umedecido com solvente que faltou depois que a blindagem semicondutora já foi cortada deixa a superfície do isolamento exposta à contaminação por mais tempo do que deveria. As equipes que preparam uma lista de verificação completa do kit e das ferramentas antes do primeiro corte sempre concluem o trabalho mais rapidamente e com menos chamadas para retrabalho do que as equipes que vão reunindo os itens à medida que avançam. A mesma disciplina de preparação se aplica em toda a ZeeyiElec acessórios para transformadores linha, na qual buchas, comutadores de tensão e conjuntos de fusíveis também exigem uma verificação completa do kit de pré-instalação antes do início dos trabalhos.
Ferramentas manuais e instrumentos de medição
Um kit de preparação para revestimento termorretrátil a frio requer uma ferramenta para descascar o revestimento do cabo (rotativa ou do tipo lâmina), uma ferramenta para remoção da blindagem semicondutora adequada à espessura da blindagem, uma serra de dentes finos ou um alicate de corte de cabos para a extremidade inicial do cabo e uma fita métrica de aço ou um gabarito pré-marcado compatível com as dimensões nominais de recorte do kit. Recomenda-se o uso de uma régua não condutora e não metálica para verificações finais de dimensão próximas ao condutor exposto. Ferramentas de rebarbação ou lixa (normalmente de grão 120–180) são preparadas separadamente para alisar a borda do recorte da blindagem sem danificar o isolamento subjacente.
Solventes e toalhas de limpeza
O solvente de limpeza compatível com o isolamento (à base de álcool isopropílico, evitando solventes à base de petróleo que possam danificar o isolamento de XLPE ou EPR) e os panos que não soltam fiapos são mantidos em recipientes vedados para evitar a contaminação por partículas transportadas pelo ar antes do uso. Um único pano não deve ser reutilizado em várias etapas de limpeza — reintroduzir resíduos semicondutores removidos de volta à superfície do isolamento já limpa é uma fonte comum de problemas posteriores de traço elétrico. A graxa de silicone ou o lubrificante específico do kit, quando indicado nas instruções do fabricante, é mantido em um recipiente limpo e tampado, em vez de um tubo aberto exposto à poeira.
Componentes específicos do kit que devem ser dispostos primeiro
Antes de cortar o cabo, o técnico desembala e inspeciona visualmente o corpo do revestimento termorretrátil, os componentes de controle de tensão, e qualquer trança de aterramento ou fita de blindagem incluída no kit, confirmando se a classe de tensão nominal e a faixa de tamanho dos condutores do kit correspondem ao cabo — um kit da classe de 25 kV preparado para um cabo de 8,7/15 kV é um erro detectado em segundos nesta etapa e que, se não for percebido, levaria horas para ser identificado. Selantes, mástiques ou revestimentos em spray também são preparados neste momento, para que estejam prontos sem demora assim que a superfície do isolamento estiver limpa.
[Expert Insight].
Organize as ferramentas na ordem em que serão usadas, e não por tipo — isso evita confusão no meio do trabalho
Guarde um segundo conjunto de lenços umedecidos, lacrados, reservado exclusivamente para a etapa final de limpeza
Verifique se os componentes do kit estão de acordo com a lista de embalagem antes de cortar o cabo, e não depois
Sequência passo a passo para a preparação do cabo
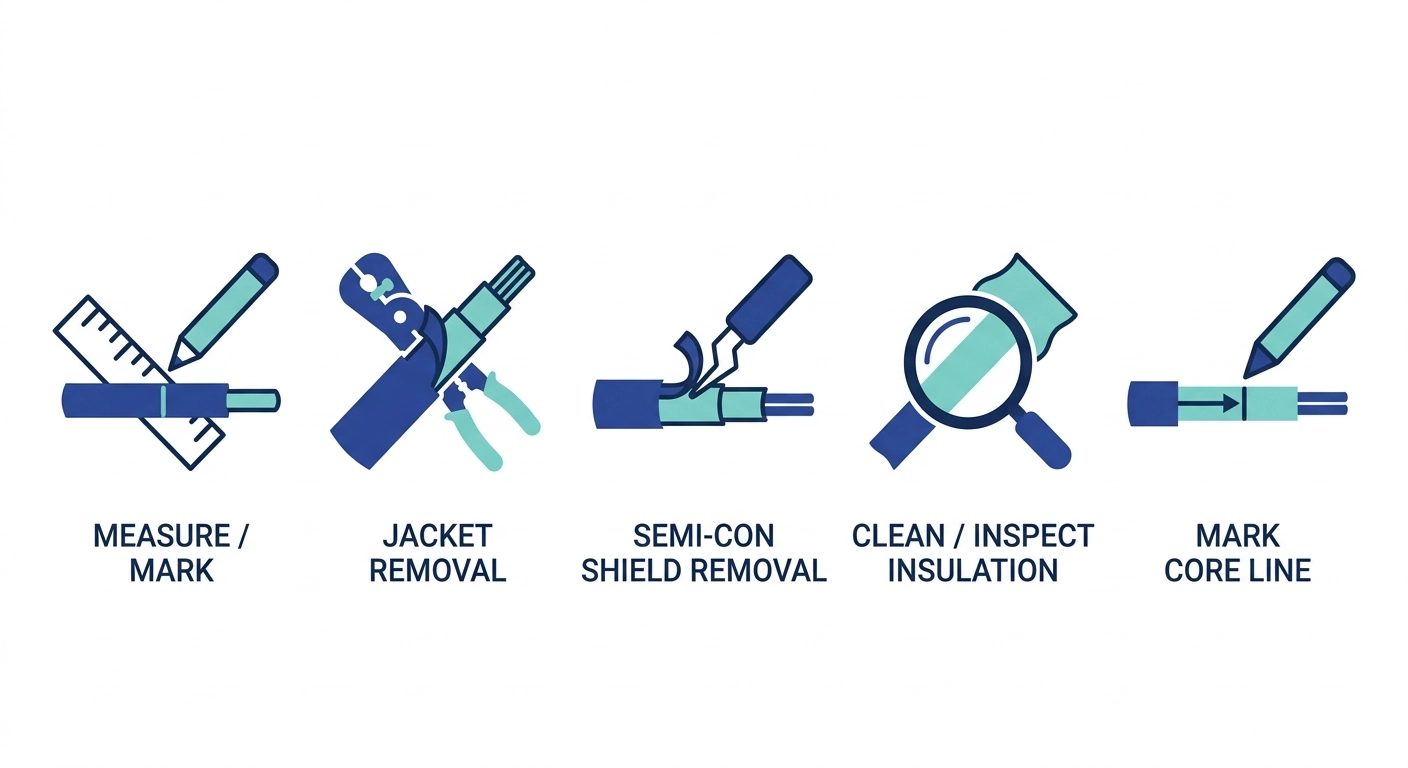
A preparação do cabo para um kit de encolhimento a frio segue uma ordem fixa — medir antes de cortar, cortar antes de limpar, limpar antes de marcar —, pois cada etapa depende das condições da superfície deixadas pela etapa anterior. Pular etapas, como marcar a linha de remoção do núcleo antes que a superfície do isolamento esteja totalmente limpa, é uma causa frequente de defeitos de instalação que as equipes de campo só descobrem durante os testes de comissionamento.
Passo 1 — Medir e marcar os comprimentos das tiras
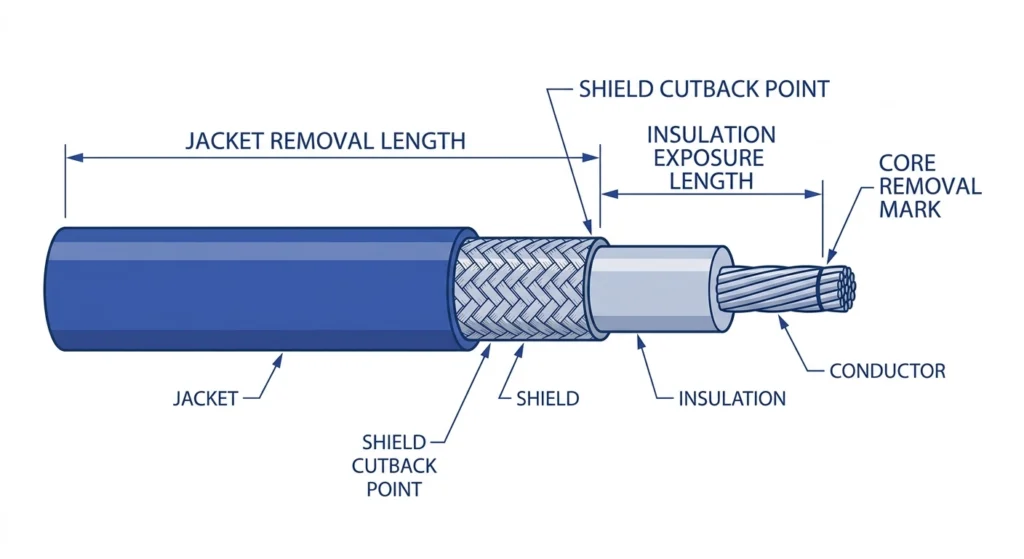
Utilizando o gabarito dimensional do kit ou uma fita métrica com referência à extremidade do cabo, marque, nessa ordem, o comprimento de remoção do revestimento, o ponto de corte da blindagem semicondutora e o comprimento total de exposição do isolamento. Para uma terminação típica da classe de 15 kV, o comprimento de exposição do isolamento geralmente varia entre 150 mm e 250 mm, dependendo do kit específico e da seção transversal do condutor, sendo que o gabarito do fabricante tem precedência sobre os valores gerais. Marcar todos os três pontos de referência antes de iniciar qualquer corte reduz a chance de se descobrir, no meio do procedimento, um corte irregular ou insuficiente.
Etapa 2 — Remova a camada externa
O revestimento externo é ranhurado até a linha marcada, utilizando uma ferramenta de remoção rotativa ou do tipo lâmina, ajustada para uma profundidade rasa — profunda o suficiente para cortar o material do revestimento, mas rasa o suficiente para evitar danificar a blindagem semicondutora subjacente. A seção do revestimento é então removida, expondo a blindagem sem danificá-la ainda mais.
Etapa 3 — Remova a blindagem semicondutora
A blindagem semicondutora é removida até o ponto de corte marcado, utilizando-se uma ferramenta específica para remoção de blindagem, em vez de uma lâmina de uso geral, uma vez que uma borda de corte irregular concentra a tensão elétrica no ponto de transição. A tolerância na remoção da blindagem é normalmente mantida dentro de alguns milímetros da linha marcada; a experiência em campo mostra que uma borda de corte irregular ou escalonada é uma fonte recorrente de detecção de descargas parciais durante testes de comissionamento posteriores, mesmo quando o restante da terminação está instalado corretamente.
Etapa 4 — Limpar e inspecionar a superfície do isolamento
O isolamento exposto é limpo com um solvente compatível com o material de isolamento, trabalhando da parte recortada da blindagem em direção à extremidade do condutor, em uma única direção, para evitar arrastar resíduos semicondutores de volta pela superfície limpa. A superfície é então inspecionada visualmente sob iluminação adequada para verificar se há partículas de carbono incrustadas, arranhões ou sulcos — qualquer imperfeição visível nesta etapa deve ser corrigida antes de prosseguir, uma vez que não poderá ser corrigida depois que o corpo do revestimento termorretrátil estiver instalado.
Etapa 5 — Marque a linha de remoção do núcleo
A marca de referência final indica onde o técnico começará a desenrolar o núcleo plástico do tubo termorretrátil, uma vez que o kit esteja posicionado na extremidade preparada do cabo. Essa marca é definida com base no comprimento de exposição do isolamento estabelecido na Etapa 1, e não é medida novamente de forma independente, a fim de manter todas as dimensões consistentes com o projeto original.
Seção transversal de uma extremidade de cabo de média tensão preparada corretamente, mostrando o comprimento de remoção da capa, o ponto de corte da blindagem semicondutora, o comprimento de exposição do isolamento e a marca de referência para a remoção do condutor.
Comprimento da tira e dimensões do recorte por classe de tensão
O comprimento da tira e as dimensões do recorte não são universais entre os kits de encolhimento a frio — eles variam de acordo com a classe de tensão, pois a zona de controle de tensão precisa de uma exposição proporcionalmente maior do isolamento à medida que a tensão do sistema aumenta. O uso de um gabarito de dimensões de classe de tensão mais baixa em um cabo de tensão mais alta resulta em distância de fuga insuficiente no ponto de recorte da blindagem; o uso de um gabarito superdimensionado desperdiça isolamento exposto e pode deixar excesso de cabo descoberto dentro da terminação finalizada.
Faixas dimensionais típicas por classe de tensão
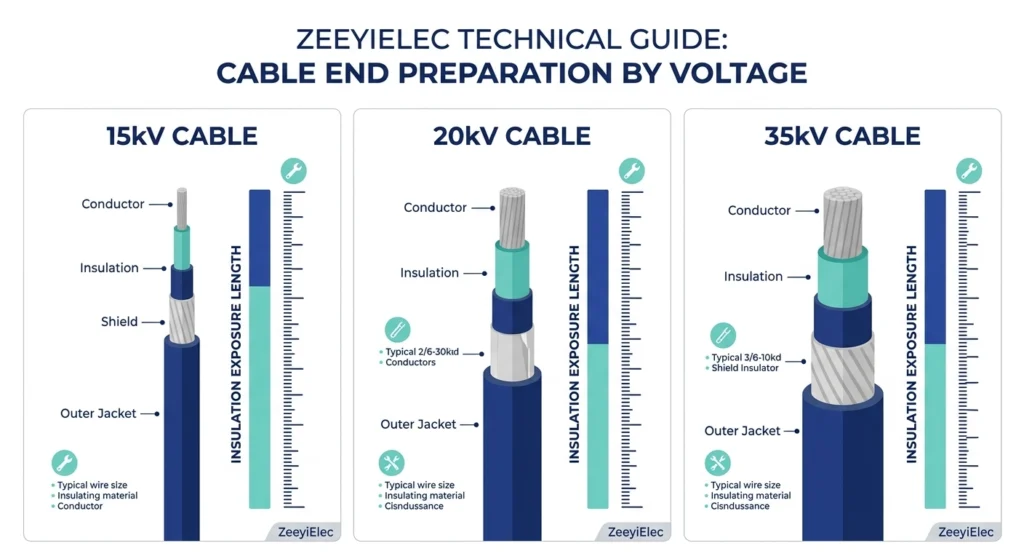
A tabela abaixo apresenta as faixas dimensionais gerais observadas nas famílias mais comuns de kits de encolhimento a frio para média tensão. O modelo dimensional do fabricante do kit sempre tem precedência sobre os valores gerais, uma vez que os comprimentos exatos das tiras variam de acordo com a seção transversal do condutor e o projeto específico do kit, mesmo dentro da mesma classe de tensão.
Classe de tensão
Comprimento de exposição do isolamento
Tolerância de corte do Semi-Con Shield
Faixa típica de condutividade
8,7/15 kV
150 mm–200 mm
±5 mm
25 mm²–400 mm²
12/20 kV (20/24 kV)
180 mm–230 mm
±5 mm
25 mm²–630 mm²
26/35 kV
220 mm–280 mm
±5 mm–8 mm
35 mm²–800 mm²
Comparação lado a lado do comprimento de exposição do isolamento nas classes de kits de encolhimento a frio de 8,7/15 kV, 12/20 kV e 26/35 kV, mostrando o escalonamento dimensional proporcional.
Os requisitos dimensionais nessa faixa estão, em linhas gerais, em conformidade com a estrutura de testes de acessórios em IEC 60502-4, que estabelece os critérios de aceitação dos ensaios de tipo para acessórios de cabos com tensão nominal de 6 kV (Um = 7,2 kV) até 30 kV (Um = 36 kV) — embora as tolerâncias exatas de redução sejam sempre confirmadas com base nas instruções de instalação específicas do kit, e não nas disposições gerais de ensaio da norma.
A seção transversal do condutor também afeta a tolerância ao corte na prática: um condutor de 630 mm² a 800 mm² na classe de 35 kV possui um corpo de isolamento mais pesado e rígido, que é menos tolerante a uma borda de corte feita em ângulo, portanto, as equipes de campo que trabalham nessa faixa superior costumam dedicar um pouco mais de tempo por corte do que na classe de 15 kV.
Para orientações sobre a seleção da classe de tensão além da preparação dimensional, consulte o guia da ZeeyiElec Mapa completo de seleção de acessórios para cabos, que aborda a lógica de seleção de kits em toda a faixa de tensão.
Erros comuns na preparação e como evitá-los
A maioria das falhas na preparação de mangas termorretráteis remonta a um pequeno número de erros recorrentes, e não a uma grande variedade de erros não relacionados entre si. Reconhecer o padrão por trás de cada um deles ajuda a equipe a identificá-los antes da instalação do kit, em vez de só depois que uma falha se manifesta, meses após o início da operação.
Resíduos de semicondutores deixados no isolamento
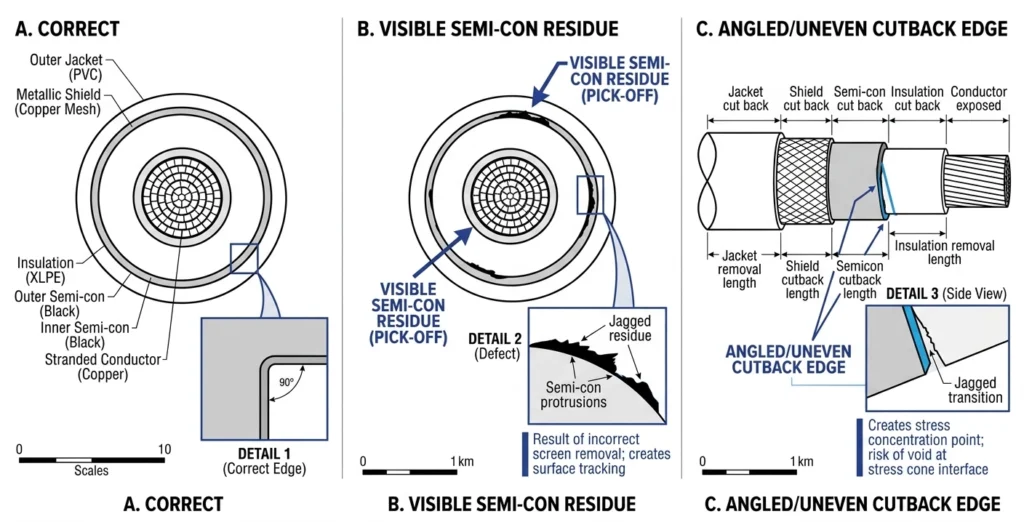
Uma camada fina, às vezes imperceptível a olho nu, de resíduo semicondutor que fica na superfície do isolamento após a remoção da blindagem é uma das causas mais comuns de falha prematura por formação de trilhas na interface do cone de tensão. Isso ocorre com mais frequência quando se utiliza uma lâmina de uso geral em vez de uma ferramenta específica para remoção da blindagem, ou quando a direção do movimento do pano de limpeza arrasta o resíduo de volta sobre uma seção já limpa. A solução é procedural: use a ferramenta correta para a remoção da blindagem, limpe em uma única direção e inspecione a superfície sob iluminação intensa — um leve brilho ou descoloração que reflete a luz oblíqua costuma ser o único sinal visível de resíduo antes que ele se torne um problema durante a operação.
Cortes irregulares ou em ângulo
Um corte no revestimento ou na blindagem que não seja perpendicular ao eixo do cabo cria um ponto de transição irregular, o que concentra localmente a tensão elétrica no lado do corte que for mais curto. Isso geralmente ocorre quando se apressa o corte inicial ou se utiliza uma ferramenta de descascamento que não esteja devidamente encaixada no cabo. A experiência prática mostra que esse erro é mais comum em condutores de maior seção (acima de aproximadamente 400 mm²), nos quais a ferramenta precisa percorrer uma circunferência maior e é mais fácil que ocorra desvio; diminuir a velocidade do corte e girar o cabo em vez da ferramenta, quando a configuração permitir, produz um resultado mais reto.
Contaminação decorrente do manuseio ou do ambiente
O contato das mãos desprotegidas, da poeira em suspensão ou da umidade do ambiente com a superfície do isolamento limpa, entre a limpeza e a instalação do kit, reintroduz exatamente a contaminação que a etapa de limpeza tinha como objetivo remover. Esse risco aumenta em instalações ao ar livre ou em câmaras subterrâneas, onde a superfície exposta do isolamento fica exposta ao ambiente por períodos mais longos durante a preparação em várias etapas. As equipes geralmente lidam com isso minimizando o tempo entre a limpeza final e a instalação do kit e utilizando uma cobertura limpa temporária sobre a seção preparada durante qualquer pausa inevitável.
Três seções transversais de extremidades de cabos preparadas, comparando uma terminação corretamente limpa e cortada com defeitos comuns: resíduo semicondutor e uma borda de corte inclinada.
[Expert Insight].
Um leve brilho sob luz oblíqua costuma ser o único sinal visível de resíduos remanescentes de semicondutor
Os cortes em ângulo ficam mais evidentes em condutores com seção superior a 400 mm² — diminua a velocidade e gire o cabo, não a ferramenta
Nunca deixe uma superfície limpa exposta por mais tempo do que o necessário antes de aplicar o kit
Esses mesmos padrões de falha são analisados com mais profundidade, juntamente com o diagnóstico das causas-raiz para acessórios já em serviço, no relatório da ZeeyiElec fluxo de trabalho de diagnóstico de falhas de campo.
Verificação da preparação antes da instalação do kit
Antes de desenrolar o núcleo do kit de encolhimento a frio, uma verificação final confirma se todas as etapas anteriores ficaram dentro da tolerância — esse é o último momento em que ainda é fácil fazer uma correção, já que corrigir um problema dimensional ou de limpeza depois que o kit já estiver no cabo geralmente significa descartá-lo e recomeçar do zero. A verificação leva apenas alguns minutos, mas detecta a maioria dos erros de preparação antes que eles se tornem parte integrante da terminação ou junção finalizada.
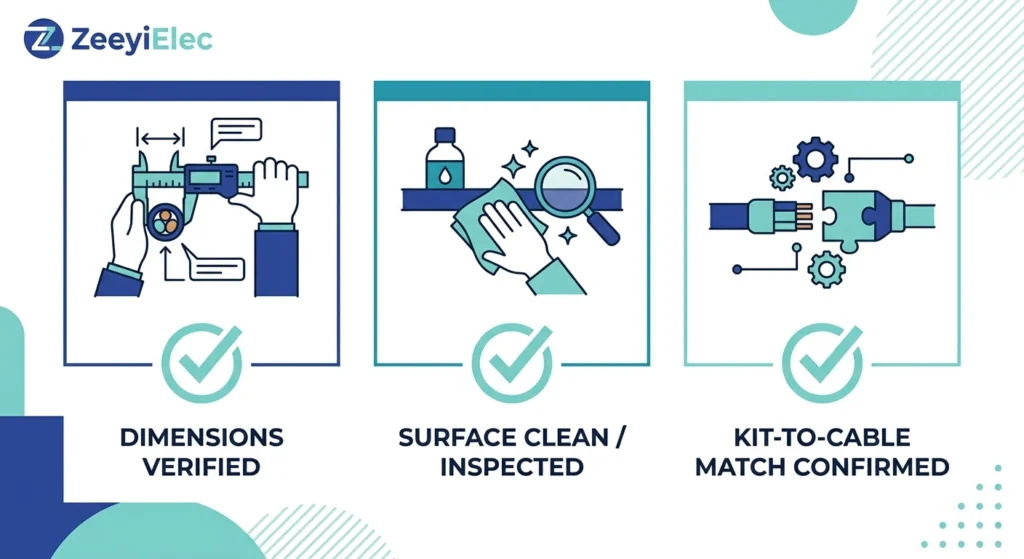
A verificação abrange três itens em sequência: confirmar se o comprimento de exposição do isolamento e o ponto de corte da blindagem ainda correspondem às dimensões marcadas (normalmente dentro de ±5 mm a 8 mm da tolerância especificada no kit, dependendo da classe de tensão), confirmar se a superfície do isolamento não apresenta resíduos visíveis, arranhões ou contaminação sob iluminação adequada; e confirmar se a classe de tensão e a faixa de condutores do kit ainda correspondem ao cabo que está sendo terminado antes que o núcleo seja removido. Qualquer desvio encontrado nesta etapa é corrigido imediatamente, em vez de ser levado adiante para a instalação.
Lista de verificação de três pontos para pré-instalação, abrangendo precisão dimensional, limpeza da superfície do isolamento e compatibilidade entre a classe de tensão do kit e a do cabo.A qualidade da preparação definida nesta etapa é o que determina o restante da instalação. Para obter dados dimensionais específicos do projeto, seleção de kits ou suporte técnico para confirmar o kit de encolhimento a frio adequado para uma determinada classe de tensão e tamanho de condutor, a equipe de engenharia da ZeeyiElec pode analisar diretamente as especificações dos cabos e as condições do local — entre em contato pelo e-mail [email protected] para obter consultoria técnica ou suporte para solicitações de cotação em toda a ZeeyiElec’s acessórios para cabos linha de produtos, incluindo terminações termorretráteis a frio e kits de emenda dimensionados de acordo com a classe de tensão do seu projeto.
Perguntas frequentes
Quanto tempo leva, normalmente, a preparação de um cabo com revestimento termorretrátil a frio?
A instalação de uma terminação monofásica de média tensão geralmente leva de 20 a 40 minutos para ser preparada por uma equipe treinada; no entanto, condutores de seção superior a 400 mm² ou um acesso restrito ao poço podem prolongar esse tempo, e os instaladores que estiverem trabalhando pela primeira vez com uma nova linha de kits devem reservar tempo extra para a verificação inicial das dimensões.
A preparação para a contração a frio pode ser feita em condições de campo molhadas ou úmidas?
A preparação para o encolhimento a frio é mais tolerante à umidade ambiente do que o trabalho com encolhimento térmico, uma vez que não envolve chama aberta nem fonte de calor; no entanto, a superfície do isolamento ainda precisa estar seca e livre de condensação imediatamente antes da instalação do kit, e a presença de água estagnada ou chuva forte na área de trabalho geralmente exige a instalação de uma cobertura temporária ou o adiamento do trabalho.
O que acontece se a blindagem semicondutora não for totalmente removida?
Resíduos semicondutores remanescentes no ponto de corte da blindagem criam um caminho condutor localizado que concentra a tensão elétrica e constituem uma causa comum de falhas por formação de trilhas ao longo do tempo; portanto, qualquer resíduo visível ou suspeito deve ser removido e reinspecionado antes da instalação do kit, em vez de ser deixado para ser detectado durante os testes de comissionamento.
As etapas de preparação para a contração a frio diferem entre os kits de terminação e os kits de emenda?
A sequência básica de medição, descascamento, limpeza e marcação é semelhante para ambos, mas os kits de emenda geralmente exigem preparação em ambas as extremidades do cabo, além do alinhamento entre elas, o que acrescenta a preparação dos conectores dos condutores e uma verificação de simetria que os kits de terminação não exigem.
Quais ferramentas são essenciais e quais são opcionais para a preparação do encolhimento a frio?
Uma ferramenta para remoção de revestimento de cabos, uma ferramenta específica para remoção de blindagem semicondutora, uma fita métrica ou um gabarito do kit e um solvente de limpeza compatível com o isolamento são essenciais em todo trabalho, enquanto ferramentas para remoção de rebarbas, balanças não metálicas e lubrificantes específicos para o kit são úteis, mas só são necessários quando as instruções do fabricante assim o exigirem.
Como você verifica se os comprimentos das tiras estão corretos antes de prosseguir?
Remeda o comprimento de remoção da camada externa, o ponto de corte da blindagem e o comprimento de exposição do isolamento em relação ao gabarito dimensional do kit imediatamente antes da remoção do núcleo, verificando se cada um deles está dentro da tolerância indicada pelo fabricante, que geralmente é de alguns milímetros nas classes de tensão MV.
É possível corrigir erros na preparação da contração a frio depois que o núcleo for removido?
Alguns problemas menores, como uma leve contaminação superficial, às vezes ainda podem ser resolvidos com uma limpeza adicional se forem detectados imediatamente; porém, erros dimensionais, como um recorte incorreto da blindagem, geralmente não podem ser corrigidos depois que o núcleo é removido e o kit está sendo encaixado no cabo, o que torna a verificação pré-instalação o ponto de controle mais confiável.
yoyo shi
Yoyo Shi escreve para a ZeeyiElec, com foco em acessórios de média tensão, componentes de transformadores e soluções de acessórios para cabos. Seus artigos abrangem aplicações de produtos, fundamentos técnicos e percepções de sourcing para compradores do setor elétrico global.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский