يُعرف التحضير للانكماش البارد بأنه سلسلة من العمليات التي تشمل القياس، وإزالة العزل، والتنظيف، ووضع العلامات على طرف كابل الطاقة قبل أن يقوم الفني بفك النواة الموسعة مسبقًا في مجموعة التوصيل أو الوصلة. توفر المجموعة الشكل الهندسي للتحكم في الضغط والجسم المطاطي، لكن هذه التصميمات الهندسية لا تعمل إلا إذا تم تحضير الكابل الموجود تحتها بشكل صحيح — فلا يمكن لوصلة الانكماش البارد أن تعوض عن درع شبه موصل تم قصه بطول خاطئ أو سطح عازل بقيت عليه بقايا مذيبات.
تحدد مرحلة الإعداد ثلاث نتائج لا يمكن لتقنية التركيب وحدها تصحيحها لاحقًا: المكان الذي يستقر فيه مخروط الضغط بالنسبة لقطع الدرع، وما إذا كان سطح العازل نظيفًا بما يكفي للتلامس الوثيق مع جسم السيليكون أو EPDM، وما إذا كان مسار إزالة اللب مستقيمًا على طول محور الكابل. في كابل التوزيع النموذجي من فئة 15 كيلو فولت، يُقاس طول قطع الدرع شبه الموصّل وطول الجزء المكشوف من العازل بتفاوت لا يتجاوز بضعة مليمترات — حيث يمكن أن يؤدي انحراف يتراوح بين 10 و15 ملم عند نقطة القطع إلى إزاحة مخروط الإجهاد عن موضعه وتركيز إجهاد المجال في المكان الخاطئ.
تُظهر الخبرة الميدانية في مجال توصيلات الكابلات المتوسطة الجهد وتركيبات الوصلات أن معظم حالات الفشل أثناء التشغيل — التي تُعزى إلى أخطاء في التركيب وليس إلى عيوب في المجموعة — تنشأ في مرحلة التحضير هذه، وليس أثناء خطوة الانكماش أو الفك. يُعتبر إعداد الكابلات عملاً غير مثير مقارنةً بمشاهدة عملية إنهاء التوصيل وهي تتشكل، وهذا أحد الأسباب التي تجعل من هذه العملية تُجرى على عجل. تؤكد شهادة الاختبار النوعي وفقًا للمعيار IEC 60502-4 أن تصميم المجموعة نفسه يتوافق مع المعايير — إلا أنها لا تتحقق، ولا يمكنها التحقق، من أن عملية التركيب الميدانية الفردية قد تم إعدادها بشكل صحيح.
يشرح هذا الدليل عملية تجهيز الأدوات، وتسلسل التحضير خطوة بخطوة، والمقاييس المرجعية حسب فئة الجهد، والأخطاء الشائعة، وعملية التحقق النهائية قبل تركيب المجموعة. ولا يتناول الدليل آليات الانكماش أو إزالة اللب الخاصة بالمجموعة نفسها، نظرًا لأن أطراف التوصيل القابلة للانكماش البارد من ZeeyiElec تعيد سلامة العزل، وتوزع المجال الكهربائي، وتغلق طرف الكابل دون استخدام أي حرارة — وهي عملية تبدأ فور اكتمال تجهيز الكابل.
الأدوات والمواد التي يجب تجهيزها قبل البدء
إن تجهيز الأدوات والمواد مسبقًا قبل البدء في تجهيز الكابلات يمنع حدوث انقطاعات في منتصف العملية — فالتوقف للبحث عن منديل مبلل بالمذيب مفقود بعد أن يكون الغلاف شبه الموصّل قد تم قصه بالفعل، يترك سطح العازل مكشوفًا وعرضة للتلوث لفترة أطول مما ينبغي. تنتهي الفرق التي تُعد قائمة مراجعة كاملة للمعدات والأدوات قبل القطع الأول من العمل بشكل أسرع وبأقل عدد من حالات إعادة العمل مقارنة بالفرق التي تجمع العناصر أثناء العمل. وينطبق نفس النظام المنضبط في التجهيز على نطاق أوسع في ZeeyiElec ملحقات المحولات الخط، حيث تتطلب البطانات، ومبدلات التردد، ومجموعات الصمامات أيضًا فحصًا شاملاً لمجموعة أدوات التثبيت قبل بدء العمل.
الأدوات اليدوية وأدوات القياس
تتطلب مجموعة أدوات التحضير للانكماش البارد أداة لتجريد غلاف الكابل (دوارة أو من نوع الشفرة)، وأداة لإزالة الغلاف شبه الموصّل بحجم يتناسب مع سماكة الغلاف، ومنشارًا ذو أسنان دقيقة أو قاطع كابلات لطرف الكابل الأولي، وشريط قياس فولاذي أو قالب مُعلم مسبقًا يتوافق مع أبعاد القطع المحددة للمجموعة. ويُفضل استخدام مقياس غير موصل وغير معدني لإجراء الفحوصات النهائية للأبعاد بالقرب من الموصل المكشوف. وتُجهز أدوات إزالة الحواف الخشنة أو قماش الصنفرة (عادةً بحبيبات 120–180) بشكل منفصل لتنعيم حافة قطع الغلاف الواقي دون إحداث شقوق في العازل الموجود أسفله.
المذيبات والمناديل المبللة المستخدمة في التنظيف
يتم تخزين مذيب التنظيف المتوافق مع العزل (القائم على الكحول الإيزوبروبيل، مع تجنب المذيبات النفطية التي قد تتسبب في تلف العزل المصنوع من البولي إيثيلين عالي الكثافة (XLPE) أو البولي إيثيلين الموسع (EPR)) والمناديل الخالية من النسالة في حاويات محكمة الإغلاق لمنع التلوث الجوي قبل الاستخدام. يجب عدم إعادة استخدام منديل واحد في عدة عمليات تنظيف — حيث إن إعادة إدخال البقايا شبه الموصلة التي تمت إزالتها إلى سطح العازل الذي تم تنظيفه يعد مصدرًا شائعًا لمشاكل التتبع في وقت لاحق. يتم وضع شحم السيليكون أو مادة التشحيم الخاصة بالمجموعة، حيثما تتطلب تعليمات الشركة المصنعة ذلك، في طبق نظيف ومغطى بدلاً من أنبوب مفتوح معرض للغبار.
المكونات الخاصة بالمجموعة التي يجب وضعها أولاً
قبل قطع الكابل، يقوم الفني بفتح عبوة غلاف الانكماش البارد وفحصه بصريًّا، بالإضافة إلى مكونات التحكم في الإجهاد، وأي ضفيرة تأريض أو شريط واقي مرفق في المجموعة، للتأكد من أن فئة الجهد المقننة للمجموعة ونطاق حجم الموصل يتطابقان مع الكابل — فاستخدام مجموعة من فئة 25 كيلوفولت مع كابل 8.7/15 كيلوفولت يُعد خطأً يتم اكتشافه في ثوانٍ في هذه المرحلة، بينما قد يستغرق اكتشافه ساعات إذا تم تجاهله. كما يتم تجهيز مواد الإغلاق أو المعاجين أو الطلاءات الرشاشة في هذه المرحلة بحيث تكون جاهزة دون تأخير بمجرد تنظيف سطح العازل.
[رؤى الخبراء]
رتب الأدوات حسب ترتيب استخدامها، وليس حسب نوعها — فهذا يقلل من التردد أثناء العمل
احتفظ بمجموعة ثانية من المناديل المبللة، مغلقة بإحكام، مخصصة حصريًّا لمرحلة التنظيف النهائية
افحص مكونات المجموعة مقارنةً بقائمة التعبئة قبل قطع الكابل، وليس بعده
تسلسل إعداد الكابلات خطوة بخطوة
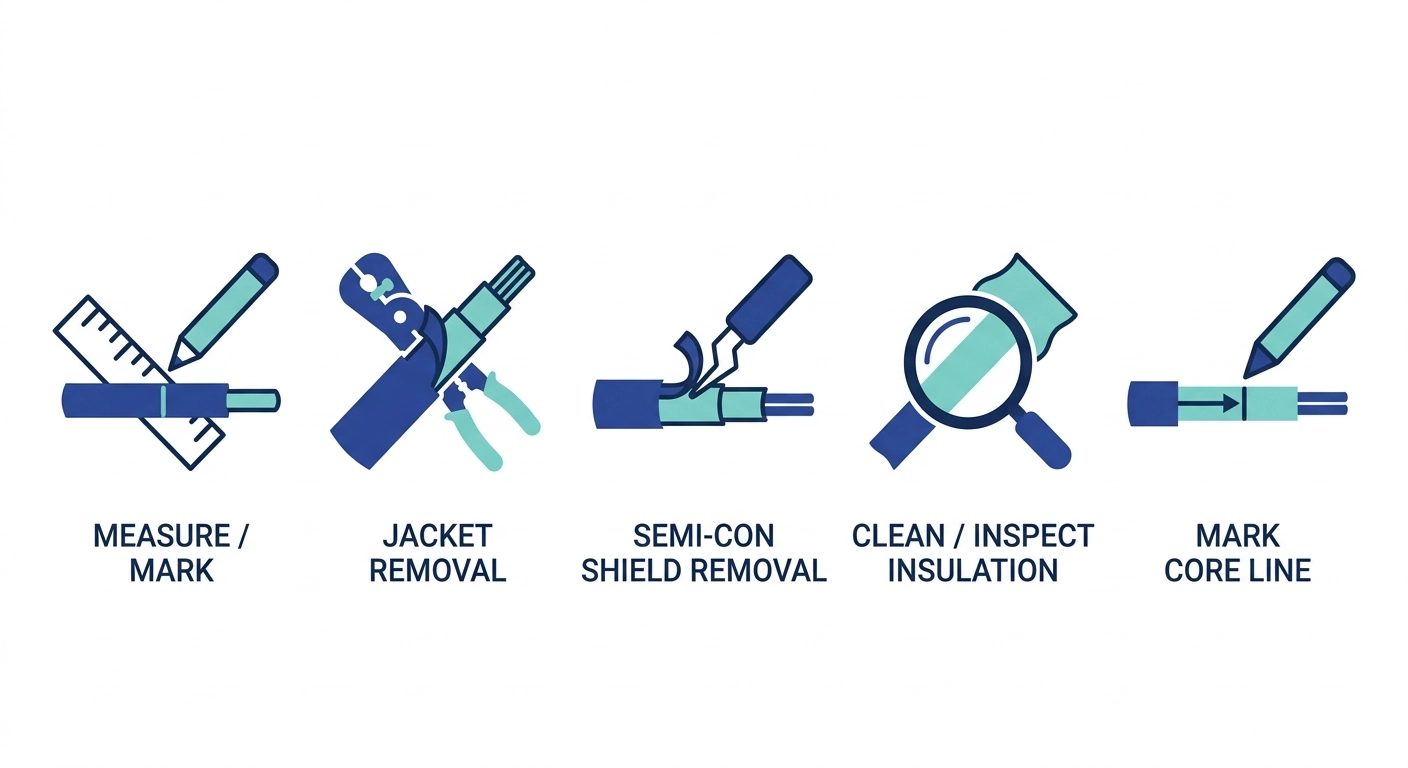
يتبع إعداد الكابلات لمجموعة أدوات الانكماش البارد ترتيبًا محددًا — القياس قبل القطع، والقطع قبل التنظيف، والتنظيف قبل وضع العلامات — لأن كل خطوة تعتمد على حالة السطح التي خلفتها الخطوة التي تسبقها. ويُعد التخطي، مثل وضع علامة على خط إزالة القلب قبل تنظيف سطح العازل بالكامل، مصدرًا متكررًا لعيوب التركيب التي لا تكتشفها فرق العمل الميدانية إلا أثناء اختبارات التشغيل.
الخطوة 1 — قياس أطوال الشرائح ووضع علامات عليها
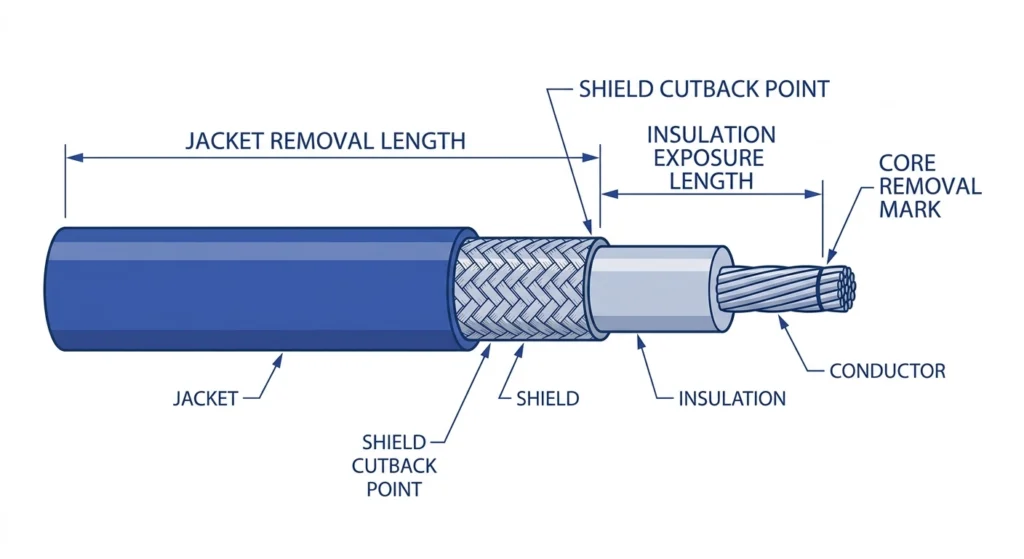
باستخدام القالب الأبعاد المرفق مع المجموعة أو شريط قياس مع مرجعية إلى طرف الكابل، قم بوضع علامات على طول إزالة الغلاف الخارجي، ونقطة قطع الدرع شبه الموصّل، والطول الإجمالي للعزل المكشوف بالترتيب. بالنسبة لإنهاء توصيل نموذجي من فئة 15 كيلو فولت، يتراوح طول العزل المكشوف عادةً بين 150 مم و250 مم اعتمادًا على المجموعة المحددة والمقطع العرضي للموصل، مع إعطاء الأولوية للقالب المقدم من الشركة المصنعة على الأرقام العامة. إن وضع علامات على النقاط المرجعية الثلاث قبل بدء أي عملية قطع يقلل من احتمال اكتشاف قطع غير متساوٍ أو قصير أثناء الإجراء.
الخطوة 2 — إزالة الغلاف الخارجي
يتم شق الغلاف الخارجي حتى الخط المحدد باستخدام أداة تقشير دوارة أو ذات شفرة، مضبوطة على عمق ضحل — عميق بما يكفي لقطع مادة الغلاف، لكن ضحل بما يكفي لتجنب إحداث شقوق في الدرع شبه الموصّل الموجود أسفله. ثم يتم إزالة جزء الغلاف، مما يكشف الدرع دون المساس به أكثر من ذلك.
الخطوة 3 — إزالة الغطاء شبه الموصّل
يتم إزالة الدرع شبه الموصّل حتى نقطة القطع المحددة باستخدام أداة مخصصة لإزالة الدرع بدلاً من شفرة متعددة الأغراض، لأن حافة القطع غير المتساوية تؤدي إلى تركيز الإجهاد الكهربائي عند نقطة الانتقال. وعادةً ما يتم الحفاظ على تفاوت إزالة الغطاء في نطاق بضعة مليمترات من الخط المحدد؛ وتُظهر التجارب الميدانية أن حافة القطع غير المستوية أو المتدرجة تُشكل مصدرًا متكررًا لظهور حالات التفريغ الجزئي أثناء اختبارات التشغيل اللاحقة، حتى عندما يتم تركيب بقية الوصلة بشكل صحيح.
الخطوة 4 — تنظيف وفحص سطح العازل
يتم مسح العازل المكشوف بمذيب متوافق مع العازل، مع العمل من منطقة قطع الغلاف الواقي باتجاه طرف الموصل في اتجاه واحد لتجنب سحب بقايا شبه موصلة مرة أخرى عبر السطح الذي تم تنظيفه. ثم يتم فحص السطح بصريًّا تحت إضاءة كافية للكشف عن جزيئات الكربون العالقة أو الخدوش أو الشقوق — ويجب معالجة أي عيب مرئي في هذه المرحلة قبل المتابعة، حيث لا يمكن تصحيحه بمجرد وضع غلاف الانكماش البارد في مكانه.
الخطوة 5 — ضع علامة على خط إزالة اللب
تشير العلامة المرجعية النهائية إلى المكان الذي سيبدأ فيه الفني بفك القلب البلاستيكي لجسم الانكماش البارد بمجرد وضع المجموعة على طرف الكابل المُعد مسبقًا. ويتم الرجوع إلى هذه العلامة وفقًا لطول الجزء المكشوف من العازل المحدد في الخطوة 1، ولا يتم إعادة قياسها بشكل مستقل، وذلك للحفاظ على اتساق جميع الأبعاد مع التصميم الأصلي.
مقطع عرضي لنهاية كابل متوسط الجهد تم تجهيزها بشكل صحيح، يوضح طول الجزء المُزال من الغلاف الخارجي، ونقطة قطع الدرع شبه الموصّل، وطول الجزء المكشوف من العازل، وعلامة مرجعية لإزالة النواة.
طول الشريط وأبعاد التقطيع حسب فئة الجهد الكهربائي
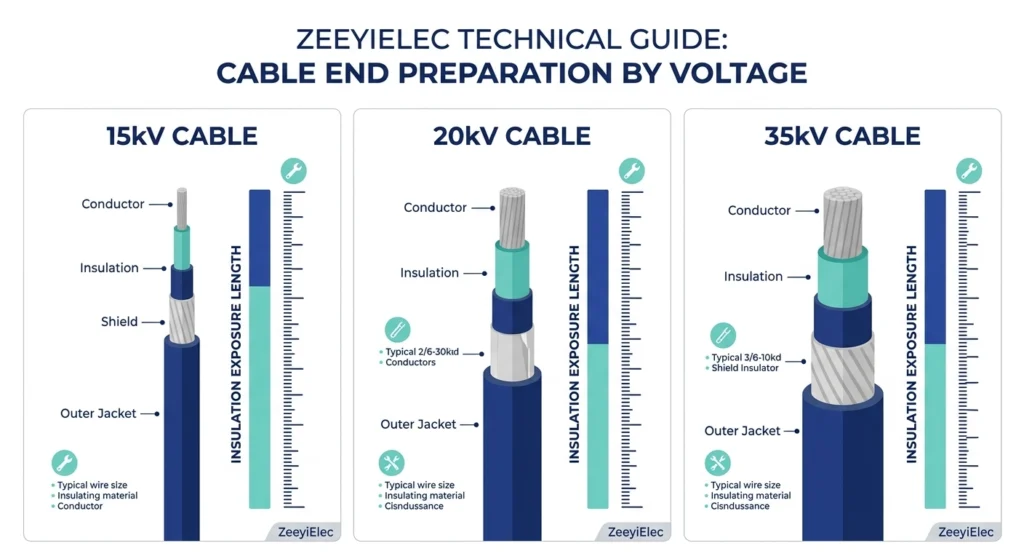
لا تتسم أطوال الشرائط وأبعاد التراجع بأنها موحدة عبر مجموعات الانكماش البارد — فهي تتغير وفقًا لفئة الجهد، لأن منطقة التحكم في الإجهاد تتطلب تعريضًا أكبر للعزل بشكل متناسب مع ارتفاع جهد النظام. ويؤدي استخدام قالب أبعاد مصمم لفئة جهد كهربائي أقل على كابل ذي جهد كهربائي أعلى إلى عدم توفر مسافة زحف كافية عند نقطة قطع الدرع؛ كما أن استخدام قالب أكبر من اللازم يؤدي إلى إهدار العزل المكشوف وقد يترك جزءًا زائدًا من الكابل مكشوفًا داخل الوصلة النهائية.
نطاقات الأبعاد النموذجية حسب فئة الجهد الكهربائي
يعكس الجدول أدناه النطاقات العامة للأبعاد التي تظهر في مجموعات أدوات الانكماش البارد الشائعة المستخدمة في الأجهزة ذات الجهد المتوسط (MV). ويُعطى الأولوية دائمًا لنموذج الأبعاد الخاص بالشركة المصنعة للمجموعة على الأرقام العامة، نظرًا لأن الأطوال الدقيقة للشرائط تختلف باختلاف المقطع العرضي للموصل وتصميم المجموعة المحدد، حتى ضمن فئة الجهد نفسها.
فئة الجهد
طول التعرض للعزل
تفاوت القطع في درع «Semi-Con Shield»
النطاق النموذجي للموصل
8.7/15 كيلو فولت
150 ملم – 200 ملم
± 5 مم
25 مم² – 400 مم²
12/20 كيلوفولت (20/24 كيلوفولت)
180 ملم – 230 ملم
± 5 مم
25 مم²–630 مم²
26/35 كيلو فولت
220 ملم – 280 ملم
±5 مم – 8 مم
35 مم²–800 مم²
مقارنة جنبًا إلى جنب لمدى تعرض العزل عبر فئات مجموعات الانكماش البارد ذات الجهد 8.7/15 كيلوفولت و12/20 كيلوفولت و26/35 كيلوفولت، مع إظهار التناسب في الحجم.
تتوافق المتطلبات الأبعادية في هذا النطاق بشكل عام مع إطار اختبار الملحقات الوارد في IEC 60502-4, ، التي تنظم معايير القبول لاختبارات النوع الخاصة بملحقات الكابلات ذات التصنيف من 6 كيلو فولت (Um = 7.2 كيلو فولت) حتى 30 كيلو فولت (Um = 36 كيلو فولت) — على الرغم من أن التفاوتات الدقيقة في القص يتم التأكد منها دائمًا وفقًا لتعليمات تركيب المجموعة المحددة، وليس وفقًا لأحكام الاختبار العامة الواردة في المعيار.
كما يؤثر المقطع العرضي للموصل في الواقع العملي على درجة التسامح مع الحواف المائلة: فالموصل الذي يتراوح مقطعه العرضي بين 630 مم² و800 مم² في فئة 35 كيلوفولت يتميز بجسم عازل أثقل وأكثر صلابة، وهو أقل تسامحًا مع الحواف المائلة الناتجة عن القطع بزاوية، لذلك عادةً ما يخصص عمال الميدان العاملون في هذا النطاق الأعلى وقتًا أطول قليلاً للعناية بكل عملية قطع مقارنةً بالفئة التي تبلغ 15 كيلوفولت.
للحصول على إرشادات حول اختيار فئة الجهد فيما يتجاوز مرحلة التحضير الأبعادي، راجع دليل ZeeyiElec خريطة اختيار شاملة لملحقات الكابلات, ، والذي يتناول منطق اختيار المكونات عبر نطاق الجهد الكامل.
الأخطاء الشائعة في التحضير وكيفية تجنبها
تُعزى معظم حالات الفشل في عملية التحضير للانكماش البارد إلى عدد قليل من الأخطاء المتكررة، وليس إلى مجموعة متنوعة من الأخطاء غير المترابطة. إن إدراك النمط الكامن وراء كل خطأ يساعد الفريق على اكتشافه قبل تركيب المجموعة، بدلاً من اكتشافه بعد ظهور العطل بعد مرور أشهر على بدء التشغيل.
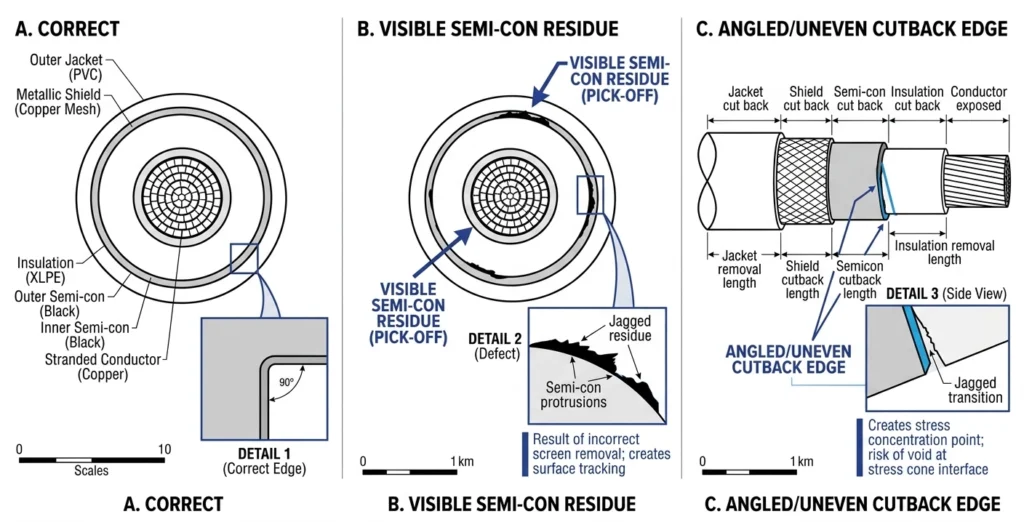
بقايا مادة «Semi-Con» المتبقية على العازل
تُعد الطبقة الرقيقة من البقايا شبه الموصلة — التي قد تكون غير مرئية في بعض الأحيان — والتي تتبقى على سطح العازل بعد إزالة الغطاء الواقي، أحد الأسباب الجذرية الأكثر شيوعًا للفشل المبكر في حدوث التسرب الكهربائي عند واجهة مخروط الإجهاد. يحدث هذا غالبًا عند استخدام شفرة متعددة الأغراض بدلاً من أداة مخصصة لإزالة الغطاء الواقي، أو عندما يؤدي اتجاه المسح إلى سحب البقايا مرة أخرى عبر جزء تم تنظيفه بالفعل. والحل إجرائي: استخدم الأداة الصحيحة لإزالة الغطاء، وقم بالتنظيف في اتجاه واحد فقط، وافحص السطح تحت إضاءة قوية — فالبريق الخفيف أو تغير اللون الذي يلتقط الضوء المائل غالبًا ما يكون العلامة المرئية الوحيدة لوجود بقايا قبل أن تتحول إلى مشكلة أثناء التشغيل.
القطع غير المستوية أو المائلة
إن قطع الغلاف الخارجي أو الدرع بشكل غير عمودي على محور الكابل يؤدي إلى ظهور نقطة انتقال غير متساوية، مما يؤدي إلى تركيز الإجهاد الكهربائي محليًّا على الجانب الأقصر من المقطع. وعادةً ما ينتج ذلك عن التسرع في إجراء الشق الأولي أو استخدام أداة تقشير غير مثبتة بشكل صحيح على الكابل. وتُظهر الخبرة الميدانية أن هذا الخطأ أكثر شيوعًا في الموصلات ذات الأحجام الأكبر (فوق 400 مم² تقريبًا)، حيث يتعين على الأداة أن تقطع مسافة محيطية أطول ويكون الانحراف أسهل في الحدوث؛ ويؤدي إبطاء عملية القطع وتدوير الكابل بدلاً من الأداة — حيثما يسمح الإعداد بذلك — إلى الحصول على نتيجة أكثر استقامة.
التلوث الناتج عن المناولة أو البيئة المحيطة
إن ملامسة الأيدي العارية أو الغبار المتطاير أو الرطوبة المحيطة لسطح العازل الذي تم تنظيفه، في الفترة الفاصلة بين التنظيف وتركيب المجموعة، تؤدي إلى عودة التلوث نفسه الذي كان من المفترض إزالته من خلال خطوة التنظيف. ويزداد هذا الخطر في عمليات التركيب الخارجية أو في الأقبية تحت الأرض، حيث يظل سطح العزل المكشوف معرضًا للبيئة لفترات أطول أثناء مراحل التحضير المتعددة. وعادةً ما تتعامل فرق العمل مع هذا الأمر عن طريق تقليل الوقت الفاصل بين التنظيف النهائي وتركيب المجموعة إلى أدنى حد، واستخدام غطاء نظيف مؤقت فوق الجزء المُجهَّز أثناء أي توقف لا مفر منه.
ثلاثة مقاطع عرضية لأطراف الكابلات المعدة مسبقًا، تُقارن بين طرف تم تنظيفه وقصه بشكل صحيح، وبين العيوب الشائعة: بقايا شبه موصلة وحافة قص مائلة.
[رؤى الخبراء]
غالبًا ما يكون اللمعان الخفيف تحت الضوء المائل هو العلامة الوحيدة المرئية لوجود بقايا من مادة شبه موصلة
تظهر الشقوق المائلة بشكل أكبر على الموصلات التي تزيد مساحتها عن 400 مم² — قم بإبطاء السرعة وقم بتدوير الكابل، وليس الأداة
لا تترك السطح الذي تم تنظيفه مكشوفًا لفترة أطول من اللازم قبل وضع المجموعة عليه
يتم دراسة أنماط الفشل هذه بمزيد من التعمق، إلى جانب تشخيص الأسباب الجذرية للأجهزة الملحقة الموجودة بالفعل في الخدمة، في ZeeyiElec’s سير عمل تشخيص الفشل الميداني.
التحقق من الاستعدادات قبل تركيب المجموعة
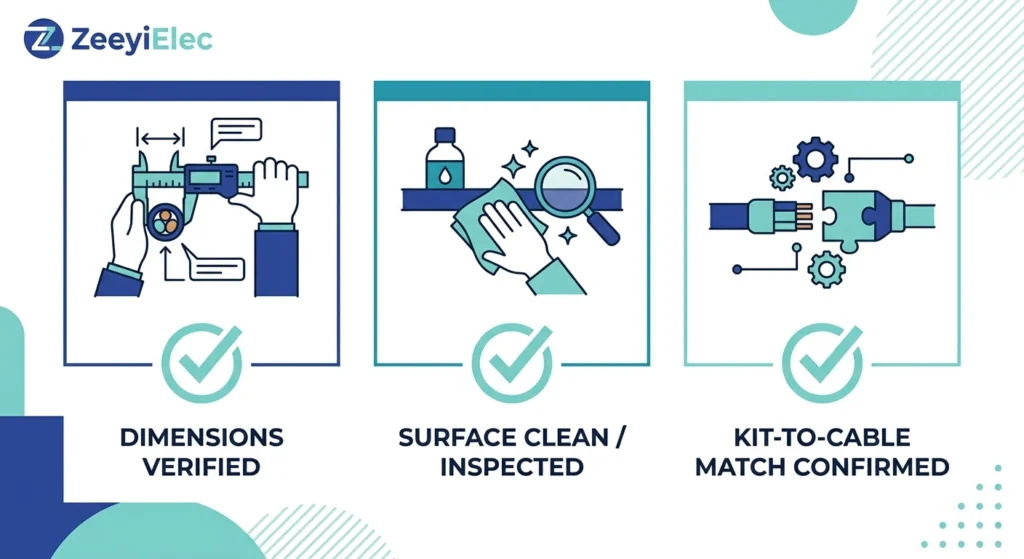
قبل فك ليف مجموعة الانكماش البارد، تُجرى عملية تحقق نهائية للتأكد من أن كل خطوة سابقة قد تمت ضمن حدود التفاوت المسموح به — وهذه هي النقطة الأخيرة التي لا يزال من السهل فيها إجراء تصحيح، لأن إصلاح أي مشكلة تتعلق بالأبعاد أو النظافة بعد تركيب المجموعة على الكابل يعني عادةً التخلص من المجموعة والبدء من جديد. لا يستغرق التحقق سوى بضع دقائق، لكنه يكشف عن معظم أخطاء التحضير قبل أن تصبح جزءًا لا يتجزأ من النهاية أو الوصلة النهائية.
يشمل الفحص ثلاثة بنود بالتسلسل: التأكد من أن طول الجزء المكشوف من العازل ونقطة قطع الغطاء لا يزالان متطابقين مع الأبعاد المحددة (عادةً في نطاق ±5 مم – 8 مم من التفاوت المحدد في المجموعة، اعتمادًا على فئة الجهد)، التأكد من خلو سطح العازل من أي بقايا مرئية أو خدوش أو تلوث تحت إضاءة كافية، والتأكد من أن فئة الجهد ونطاق الموصلات المحددين في المجموعة لا يزالان متطابقين مع الكابل الذي يتم إنهاء توصيله قبل إزالة النواة. ويتم تصحيح أي انحراف يتم اكتشافه هنا على الفور بدلاً من نقله إلى مرحلة التركيب.
قائمة مراجعة من ثلاث نقاط للتحقق قبل التركيب، تشمل دقة الأبعاد، ونظافة سطح العازل، ومطابقة فئة الجهد بين المجموعة والكابل.تتوقف بقية عملية التركيب على جودة التحضير التي يتم تحديدها في هذه المرحلة. للحصول على البيانات الأبعاد الخاصة بالمشروع، أو اختيار المجموعة المناسبة، أو الدعم الفني للتأكد من مجموعة الانكماش البارد المناسبة لفئة الجهد وحجم الموصل المحددين، يمكن لفريق ZeeyiElec الهندسي مراجعة مواصفات الكابلات وظروف الموقع مباشرةً — تواصل معنا عبر [email protected] للحصول على الاستشارات الفنية أو الدعم المتعلق بطلبات عروض الأسعار عبر ZeeyiElec ملحقات الكابلات مجموعة متنوعة، بما في ذلك مجموعات التوصيلات والوصلات القابلة للانكماش على البارد والمصممة خصيصًا لتتناسب مع فئة الجهد الكهربائي لمشروعك.
الأسئلة المتداولة
كم من الوقت يستغرق عادةً تجهيز الكابلات القابلة للانكماش بالبرودة؟
عادةً ما يستغرق تجهيز وصلة الجهد المتوسط أحادية الطور من فريق عمل مدرب ما بين 20 و40 دقيقة، على الرغم من أن استخدام موصلات ذات مقاسات أكبر من 400 مم² أو صعوبة الوصول إلى الغرفة يمكن أن يطيل هذه المدة، كما ينبغي على الفنيين الذين يقومون بالتركيب لأول مرة باستخدام مجموعة أدوات جديدة تخصيص وقت إضافي لإجراء الفحص الأولي للأبعاد.
هل يمكن إجراء التحضير للانكماش البارد في ظروف ميدانية رطبة أو مليئة بالرطوبة؟
تتسم عمليات التثبيت بالانكماش البارد بقدرة أكبر على تحمل الرطوبة المحيطة مقارنةً بعمليات التثبيت بالانكماش الحراري، نظرًا لعدم استخدام اللهب المكشوف أو أي مصدر حرارة؛ إلا أن سطح العازل يجب أن يكون جافًا وخاليًا من التكثف مباشرةً قبل تركيب المجموعة، كما أن وجود مياه راكدة أو هطول أمطار غزيرة في منطقة العمل يستلزم عمومًا توفير غطاء مؤقت أو تأجيل العمل.
ماذا يحدث إذا لم تتم إزالة الدرع شبه الموصّل بالكامل؟
تؤدي بقايا المواد شبه الموصلة المتبقية عند نقطة قطع الدرع إلى تكوين مسار موصّل موضعي يركز الإجهاد الكهربائي، وتُعد هذه البقايا أحد الأسباب الجذرية الشائعة لفشل المسار بمرور الوقت؛ لذا يجب تنظيف أي بقايا مرئية أو مشتبه بها وإعادة فحصها قبل تركيب المجموعة، بدلاً من تركها حتى يتم اكتشافها خلال اختبارات التشغيل.
هل تختلف خطوات التحضير للانكماش البارد بين مجموعات التوصيل النهائي ومجموعات الوصلات؟
تتشابه الخطوات الأساسية المتمثلة في القياس، وإزالة العزل، والتنظيف، ووضع العلامات في كلتا الحالتين، لكن مجموعات الوصلات تتطلب عادةً تحضير طرفي الكابل بالإضافة إلى محاذاة الطرفين، مما يضيف خطوات تحضير موصلات الأسلاك والتحقق من التماثل، وهي خطوات لا تحتاجها مجموعات التوصيل.
ما هي الأدوات الضرورية مقابل الاختيارية في عملية التحضير للانكماش البارد؟
تعد أداة نزع الغلاف الخارجي، وأداة مخصصة لإزالة الدرع شبه الموصّل، وشريط القياس أو قالب المجموعة، ومذيب التنظيف المتوافق مع العازل من الأدوات الأساسية في كل مهمة، في حين أن أدوات إزالة الحواف الخشنة، والموازين غير المعدنية، ومواد التشحيم الخاصة بالمجموعة مفيدة، لكنها لا تكون مطلوبة إلا عندما تنص تعليمات الشركة المصنعة على ذلك.
كيف تتأكد من دقة أطوال الشرائط قبل المضي قدمًا؟
أعد قياس طول إزالة الغلاف الخارجي، ونقطة قطع الدرع، وطول الجزء المكشوف من العازل مقارنةً بالقالب الأبعاد المرفق مع المجموعة مباشرةً قبل إزالة القلب، وتأكد من أن كل منها يقع ضمن حدود التفاوت المسموح بها التي حددها المصنع، والتي عادةً ما تكون بضعة ملليمترات في فئات الجهد المتوسط (MV).
هل يمكن تصحيح أخطاء التحضير الخاصة بالتقلص البارد بعد إزالة اللب؟
قد يكون من الممكن في بعض الأحيان معالجة بعض المشكلات البسيطة، مثل التلوث السطحي الخفيف، عن طريق التنظيف الإضافي إذا تم اكتشافها على الفور؛ لكن الأخطاء في الأبعاد، مثل الخطأ في طول قطع الغطاء الواقي، لا يمكن تصحيحها عمومًا بمجرد إزالة اللب وبدء انكماش المجموعة على الكابل، مما يجعل التحقق قبل التركيب هو نقطة الفحص الأكثر موثوقية.
يويو شي
تكتب يويو شي في ZeeyiElec، مع التركيز على ملحقات الجهد المتوسط ومكونات المحولات وحلول ملحقات الكابلات. تغطي مقالاتها تطبيقات المنتجات، والأساسيات التقنية، ورؤى المصادر للمشترين العالميين في مجال الصناعات الكهربائية.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский