कोल्ड श्रिंक तैयारी, किसी तकनीशियन द्वारा टर्मिनेशन या जॉइंट किट के पूर्व-विस्तारित कोर को खोलने से पहले, पावर केबल के सिरे को मापने, स्ट्रिप करने, साफ करने और चिह्नित करने की प्रक्रिया है। किट तनाव नियंत्रण ज्यामिति और इलास्टोमेरिक बॉडी प्रदान करती है, लेकिन यह इंजीनियरिंग तभी काम करती है जब नीचे की केबल सही ढंग से तैयार की गई हो — एक कोल्ड श्रिंक टर्मिनेशन गलत लंबाई में काटे गए अर्ध-चालक शील्ड या सॉल्वेंट अवशेषों से रह गई इन्सुलेशन सतह की भरपाई नहीं कर सकती।.
तैयारी चरण तीन परिणाम निर्धारित करता है जिन्हें केवल स्थापना तकनीक बाद में ठीक नहीं कर सकती: तनाव शंकु शील्ड कटबैक के सापेक्ष कहाँ स्थित होता है, इन्सुलेशन की सतह सिलिकॉन या EPDM बॉडी के साथ घनिष्ठ संपर्क के लिए पर्याप्त साफ है या नहीं, और कोर हटाने की प्रक्रिया केबल अक्ष के साथ सीधी रहती है या नहीं। एक सामान्य 15 kV वर्ग वितरण केबल पर, अर्ध-चालक शील्ड कटबैक और इन्सुलेशन एक्सपोजर की लंबाई को कुछ मिलीमीटर की सहनशीलता के साथ मापा जाता है — कटबैक बिंदु पर 10 मिमी–15 मिमी की विचलन स्ट्रेस कोन को उसकी स्थिति से हटा सकती है और क्षेत्रीय तनाव को गलत स्थान पर केंद्रित कर सकती है।.
एमवी टर्मिनेशन और जॉइंट इंस्टॉलेशन में फील्ड अनुभव से पता चलता है कि अधिकांश इन-सर्विस विफलताएँ, जो दोषपूर्ण किट की बजाय इंस्टॉलेशन त्रुटि के कारण होती हैं, संकुचन या अनवाइंडिंग चरण के दौरान नहीं बल्कि इस तैयारी चरण में ही उत्पन्न होती हैं। केबल की तैयारी, टर्मिनेशन के आकार लेने को देखने की तुलना में, आकर्षक नहीं होती, और यही वजह है कि इसे जल्दबाजी में किया जाता है। IEC 60502-4 के तहत टाइप-टेस्ट योग्यता यह पुष्टि करती है कि किट का डिज़ाइन स्वयं मानक के अनुरूप है — यह यह सत्यापित नहीं करती, और न ही कर सकती है, कि किसी व्यक्तिगत फील्ड इंस्टॉलेशन को सही ढंग से तैयार किया गया था।.
यह मार्गदर्शिका टूल स्टेजिंग, चरण-दर-चरण तैयारी अनुक्रम, वोल्टेज वर्ग के अनुसार आयामी संदर्भ, सामान्य त्रुटियाँ, और किट इंस्टॉलेशन से पहले अंतिम सत्यापन प्रक्रिया के माध्यम से ले जाती है। यह किट की संकुचन या कोर-निकासी की यांत्रिक प्रक्रियाओं को शामिल नहीं करता, क्योंकि ZeeyiElec की कोल्ड श्रिंक टर्मिनेशन इंसुलेशन की अखंडता को बहाल करती है, विद्युत क्षेत्र को समतल करती है, और बिना किसी बाहरी ऊष्मा के केबल के सिरे को सील कर देती है — यह प्रक्रिया तब शुरू होती है जब केबल की तैयारी पूरी हो जाती है।.
शुरू करने से पहले मंच तैयार करने के लिए उपकरण और सामग्री
केबल तैयारी शुरू करने से पहले उपकरणों और सामग्रियों को व्यवस्थित करने से प्रक्रिया के बीच में होने वाली रुकावटें टल जाती हैं — अर्ध-चालक आवरण को पहले ही पीछे काट देने के बाद खोए हुए सॉल्वेंट वाइप को खोजने के लिए रुकना, इन्सुलेशन की खुली सतह को अपेक्षित समय से अधिक समय तक संदूषण के जोखिम में छोड़ देता है। पहली कट से पहले एक संपूर्ण किट-और-उपकरणों की चेकलिस्ट तैयार करने वाली टीमें लगातार तेज़ी से और कम पुनःकार्य कॉलबैक्स के साथ काम पूरा करती हैं, उन टीमों की तुलना में जो काम के दौरान सामग्री इकट्ठा करती हैं। यही तैयारी अनुशासन ZeeyiElec के व्यापक ट्रांसफॉर्मर सहायक उपकरण लाइन, जहाँ बुशिंग्स, टैप चेंजर्स, और फ्यूज असेंबली के लिए भी काम शुरू होने से पहले पूरी प्री-इंस्टॉलेशन किट की जाँच की आवश्यकता होती है।.
हस्त उपकरण और मापन सहायक
एक कोल्ड श्रिंक तैयारी किट के लिए एक केबल जैकेट स्ट्रिपिंग टूल (रोटरी या ब्लेड-प्रकार), शील्ड की मोटाई के अनुरूप आकार का एक अर्ध-चालक शील्ड हटाने वाला उपकरण, प्रारंभिक केबल छोर के लिए एक महीन दाँतों वाली हैक्सॉ या केबल कटर, और किट के रेटेड कटबैक आयामों से मेल खाने वाला एक स्टील टेप माप या पूर्व-चिह्नित टेम्पलेट आवश्यक है। खुले हुए कंडक्टर के पास अंतिम आयाम जांच के लिए गैर-चालक, गैर-धात्विक स्केल को प्राथमिकता दी जाती है। शील्ड कटबैक किनारे को बिना नीचे की इन्सुलेशन को क्षति पहुँचाए चिकना करने के लिए बर्-हटाने वाले उपकरण या एमर्री कपड़ा (आमतौर पर 120–180 ग्रिट) अलग से तैयार रखा जाता है।.
सफाई के लिए सॉल्वेंट और वाइप्स
इन्सुलेशन-अनुकूल सफाई सॉल्वेंट (आइसोप्रोपाइल अल्कोहल-आधारित, पेट्रोलियम-आधारित सॉल्वेंट्स से बचते हुए जो XLPE या EPR इन्सुलेशन को नुकसान पहुंचा सकते हैं) और लिंट-फ्री वाइप्स का उपयोग से पहले वायुजनित संदूषण को रोकने के लिए सीलबंद कंटेनरों में रखा जाता है। एक ही वाइप को कई बार सफाई के लिए दोबारा उपयोग नहीं करना चाहिए — हटाए गए अर्धचालक अवशेष को सफाई के बाद की इन्सुलेशन सतह पर वापस लाना बाद में ट्रैकिंग समस्याओं का एक आम स्रोत है। सिलिकॉन ग्रीस या किट-विशिष्ट स्नेधक, जहाँ निर्माता के निर्देशों में इसकी आवश्यकता हो, उसे धूल के संपर्क में आने वाली खुली ट्यूब के बजाय एक साफ, ढके हुए बर्तन में रखा जाता है।.
सबसे पहले किट-विशिष्ट घटकों को व्यवस्थित करें
केबल को काटने से पहले, तकनीशियन कोल्ड श्रिंक बॉडी, स्ट्रेस कंट्रोल घटकों को अनपैक करता है और दृश्य रूप से निरीक्षण करता है, और किट में शामिल किसी भी ग्राउंड ब्रेडिंग या शील्डिंग टेप की भी जाँच की जाती है, यह सुनिश्चित करते हुए कि किट का रेटेड वोल्टेज वर्ग और कंडक्टर आकार की सीमा केबल से मेल खाती है — 8.7/15 kV केबल के लिए 25 kV-क्लास की किट का उपयोग करना इस चरण में सेकंडों में पकड़ी जाने वाली एक त्रुटि है, और यदि इसे चूक जाए तो घंटों बाद इसका पता चलता है। सीलेंट, मैस्टिक, या स्प्रे कोटिंग्स को भी इसी बिंदु पर तैयार रखा जाता है ताकि इन्सुलेशन की सतह साफ होने के बाद वे बिना किसी देरी के तैयार हों।.
[विशेषज्ञ की अंतर्दृष्टि]
उपकरणों को उनके उपयोग के क्रम में व्यवस्थित करें, न कि प्रकार के अनुसार — इससे बीच में फँसने की झिझक कम हो जाती है।
अंतिम सफाई चरण के लिए केवल एक दूसरा सील किया हुआ वाइप्स का सेट आरक्षित रखें।
केबल काटने से पहले, पैकिंग सूची के अनुसार किट के घटकों की जाँच करें, न कि बाद में।
कदम-दर-कदम केबल तैयारी अनुक्रम
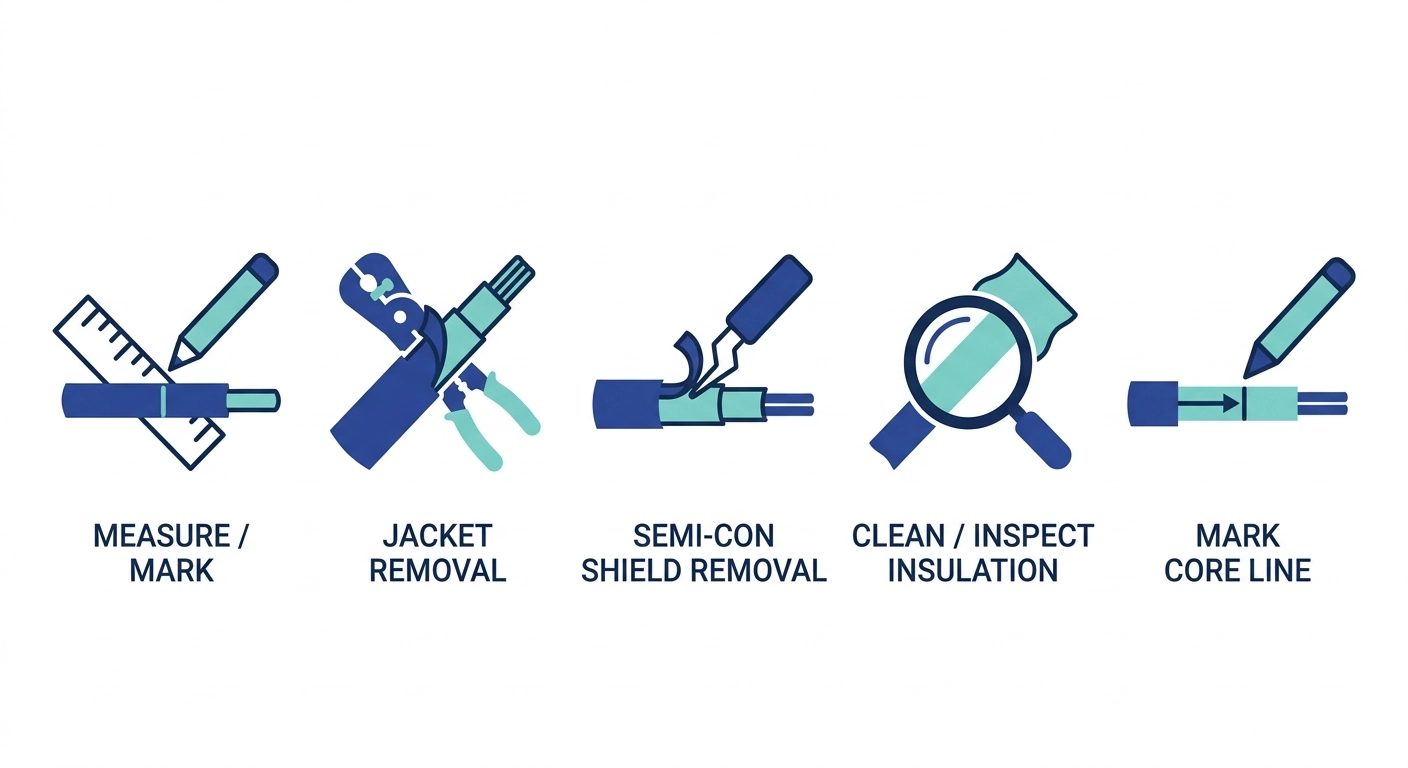
कोल्ड श्रिंक किट के लिए केबल की तैयारी एक निश्चित क्रम का पालन करती है — काटने से पहले मापना, साफ करने से पहले काटना, चिह्नित करने से पहले साफ करना — क्योंकि प्रत्येक चरण पिछले चरण द्वारा छोड़ी गई सतह की स्थिति पर निर्भर करता है। अगले चरण में कूदना, जैसे इन्सुलेशन की सतह पूरी तरह से साफ होने से पहले कोर हटाने की रेखा पर निशान लगाना, स्थापना दोषों का एक आम स्रोत है, जिन्हें फील्ड क्रू केवल कमीशनिंग परीक्षणों के दौरान ही पता लगा पाते हैं।.
चरण 1 — पट्टी की लंबाई मापें और चिह्नित करें
किट के आयामी टेम्पलेट या केबल के सिरे से संदर्भित टेप माप का उपयोग करके, क्रमशः जैकेट हटाने की लंबाई, अर्ध-चालक शील्ड कटबैक बिंदु, और कुल इन्सुलेशन उजागर लंबाई को चिह्नित करें। एक सामान्य 15 kV वर्ग टर्मिनेशन के लिए, इन्सुलेशन एक्सपोजर लंबाई आमतौर पर विशिष्ट किट और कंडक्टर क्रॉस-सेक्शन के आधार पर 150 मिमी–250 मिमी की सीमा में होती है, जिसमें निर्माता का टेम्पलेट सामान्य आंकड़ों पर प्राथमिकता रखता है। काटने से पहले तीनों संदर्भ बिंदुओं को चिह्नित करने से प्रक्रिया के बीच में पाए जाने वाले असमान या छोटे कटबैक की संभावना कम हो जाती है।.
चरण 2 — बाहरी आवरण हटाएँ
बाहरी आवरण को एक रोटरी या ब्लेड-प्रकार के स्ट्रिपिंग उपकरण से चिह्नित रेखा तक उथली गहराई पर स्कोर किया जाता है — इतनी गहरी कि आवरण की सामग्री कट जाए, लेकिन इतनी उथली कि नीचे मौजूद अर्धचालक आवरण को खरोंचने से बचाया जा सके। फिर आवरण का वह हिस्सा हटा दिया जाता है, जिससे आवरण उजागर हो जाता है, बिना उसे और अधिक बाधित किए।.
चरण 3 — अर्ध-चालक आवरण हटाएँ
अर्ध-चालक ढाल को सामान्य-उद्देश्य वाले ब्लेड के बजाय एक समर्पित ढाल-छीलने वाले उपकरण का उपयोग करके चिह्नित कटबैक बिंदु तक पीछे हटाया जाता है, क्योंकि एक असंगत कटबैक किनारा संक्रमण बिंदु पर विद्युत तनाव को केंद्रित करता है। शील्ड हटाने की सहनशीलता आमतौर पर चिह्नित रेखा से कुछ मिलीमीटर के भीतर रखी जाती है; क्षेत्रीय अनुभव से पता चलता है कि एक खुरदरा या सीढ़ीदार कटबैक किनारा बाद के कमीशनिंग परीक्षणों के दौरान आंशिक-विसर्जन निष्कर्षों का बार-बार स्रोत होता है, भले ही शेष टर्मिनेशन सही ढंग से स्थापित हो।.
चरण 4 — इन्सुलेशन की सतह को साफ़ करें और निरीक्षण करें
खुली हुई इन्सुलेशन को इन्सुलेशन-अनुकूल सॉल्वेंट से पोंछा जाता है, शील्ड कटबैक से कंडक्टर के सिरे की ओर एक ही दिशा में काम करते हुए ताकि अर्ध-चालक अवशेष को साफ की गई सतह पर वापस खींचने से बचा जा सके। फिर पर्याप्त प्रकाश में सतह का दृश्य निरीक्षण किया जाता है, ताकि उसमें समाए कार्बन कण, खरोंच या गहरे निशान का पता लगाया जा सके — इस चरण में कोई भी दिखाई देने वाली खामी आगे बढ़ने से पहले ठीक कर लेनी चाहिए, क्योंकि ठंडा सिकुड़ने वाला आवरण लग जाने के बाद इसे ठीक नहीं किया जा सकता।.
चरण 5 — कोर हटाने की रेखा चिह्नित करें
अंतिम संदर्भ चिह्न यह इंगित करता है कि तैयार किए गए केबल के सिरे पर किट को स्थापित करने के बाद तकनीशियन कोल्ड श्रिंक बॉडी के प्लास्टिक कोर को खोलना कहाँ से शुरू करेगा। यह चिह्न मूल लेआउट के साथ सभी आयामों को सुसंगत बनाए रखने के लिए चरण 1 में निर्धारित इन्सुलेशन एक्सपोज़र लंबाई के आधार पर लिया जाता है, न कि स्वतंत्र रूप से पुनः मापा जाता है।.
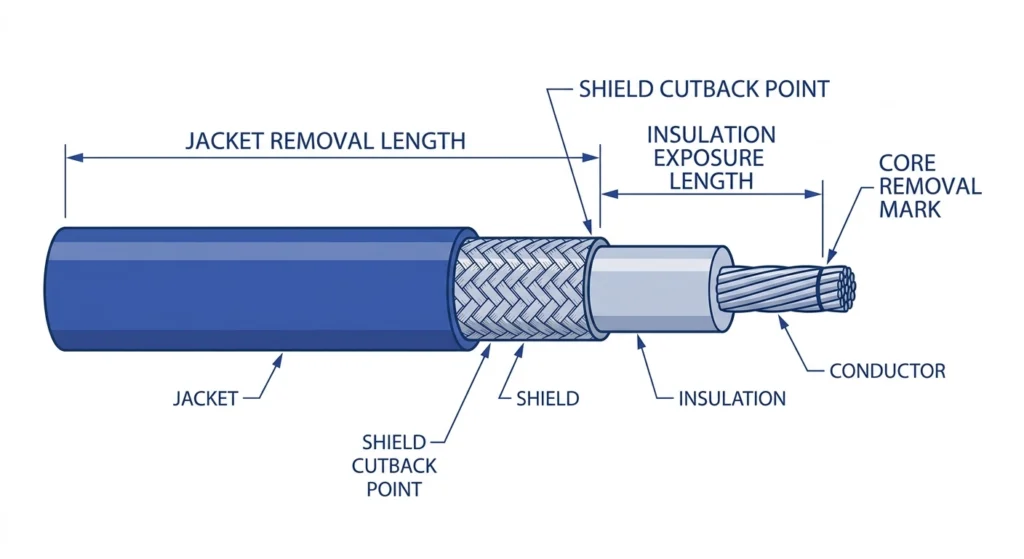
सही ढंग से तैयार किए गए मध्यम-वोल्टेज केबल के सिरे का क्रॉस-सेक्शन, जिसमें जैकेट हटाने की लंबाई, अर्ध-चालक ढाल की कटबैक बिंदु, इन्सुलेशन के उजागर होने की लंबाई, और कोर हटाने का संदर्भ चिह्न दिखाया गया है।.
वोल्टेज वर्ग के अनुसार स्ट्रिप की लंबाई और कटबैक आयाम
स्टिप की लंबाई और कटबैक के आयाम सभी कोल्ड श्रिंक किट्स में सार्वभौमिक नहीं होते — ये वोल्टेज क्लास के साथ बदलते हैं क्योंकि सिस्टम वोल्टेज बढ़ने पर स्ट्रेस कंट्रोल ज़ोन में आनुपातिक रूप से अधिक इन्सुलेशन एक्सपोज़र की आवश्यकता होती है। उच्च वोल्टेज केबल पर निम्न वोल्टेज वर्ग के आयाम टेम्पलेट का उपयोग करने से शील्ड कटबैक बिंदु पर अपर्याप्त क्रिपैज दूरी रह जाती है; अतिआकार टेम्पलेट का उपयोग करने से उजागर इन्सुलेशन बर्बाद होता है और तैयार टर्मिनेशन के अंदर अतिरिक्त नग्न केबल रह सकती है।.
वोल्टेज वर्ग के अनुसार सामान्य आयामी सीमाएँ
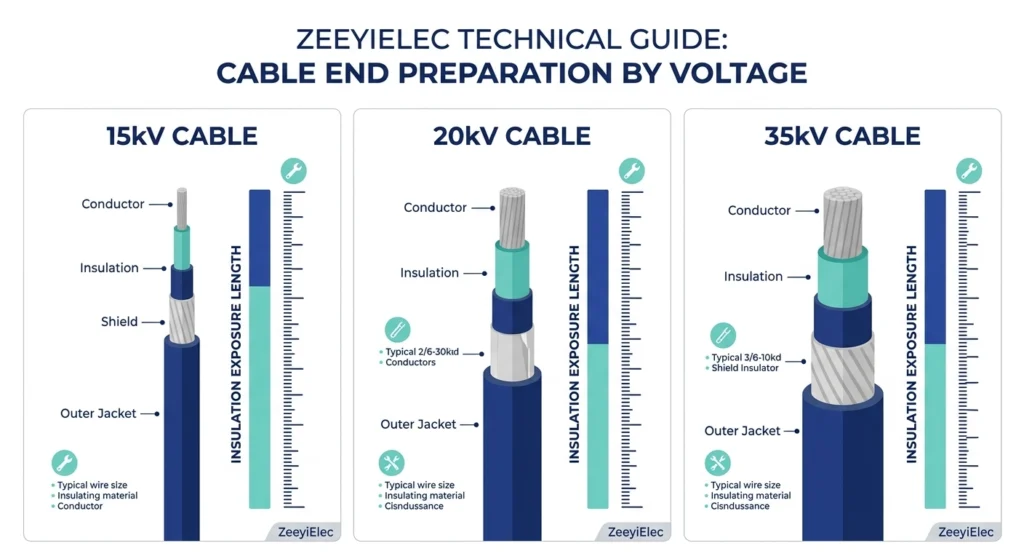
नीचे दी गई तालिका सामान्य MV कोल्ड श्रिंक किट परिवारों में देखी जाने वाली सामान्य आयामी सीमाओं को दर्शाती है। किट निर्माता का आयामी टेम्पलेट हमेशा सामान्य आंकड़ों पर प्राथमिकता रखता है, क्योंकि सटीक स्ट्रिप की लंबाई कंडक्टर के क्रॉस-सेक्शन और विशिष्ट किट डिज़ाइन के अनुसार भिन्न होती है, यहां तक कि एक ही वोल्टेज वर्ग के भीतर भी।.
वोल्टेज वर्ग
इन्सुलेशन एक्सपोजर लंबाई
सेमी-कॉन शील्ड कटबैक टॉलरेंस
आम कंडक्टर रेंज
8.7/15 kV
१५० मिमी–२०० मिमी
±5 मिमी
25 मिमी²–400 मिमी²
12/20 kV (20/24 kV)
180 मिमी–230 मिमी
±5 मिमी
25 मिमी²–630 मिमी²
26/35 किलोवोल्ट
220 मिमी–280 मिमी
±5 मिमी–8 मिमी
35 मिमी²–800 मिमी²
8.7/15 kV, 12/20 kV, और 26/35 kV कोल्ड श्रिंक किट वर्गों में इन्सुलेशन एक्सपोजर लंबाई की साइड-बाय-साइड तुलना, जो आनुपातिक आयामी स्केलिंग दिखाती है।.
इस श्रेणी में आयामी आवश्यकताएँ सहायक परीक्षण ढांचे में मोटे तौर पर अनुरूप हैं। आईईसी 60502-4, जो 6 kV (Um = 7.2 kV) से 30 kV (Um = 36 kV) तक रेटेड केबल एक्सेसरीज़ के लिए टाइप-टेस्ट स्वीकृति मानदंडों को नियंत्रित करता है — हालांकि कटबैक सहनशीलताओं की सटीकता हमेशा मानक के सामान्य परीक्षण प्रावधानों के बजाय विशिष्ट किट के इंस्टॉलेशन निर्देशों के अनुसार ही पुष्टि की जाती है।.
व्यावहारिक रूप से चालक का क्रॉस-सेक्शन कटबैक टॉलरेंस को भी प्रभावित करता है: 35 kV वर्ग में 630 मिमी²–800 मिमी² का चालक एक भारी, अधिक कठोर इन्सुलेशन बॉडी वहन करता है जो कोण पर कटे कटबैक किनारे को कम सहन करता है, इसलिए इस ऊपरी श्रेणी में काम करने वाली फील्ड क्रू आमतौर पर 15 kV वर्ग की तुलना में प्रत्येक कटबैक पर थोड़ा अधिक सावधानी का समय लेती हैं।.
आयामी तैयारी से परे वोल्टेज-क्लास चयन मार्गदर्शन के लिए, ZeeyiElec का देखें। केबल एक्सेसरीज़ के लिए पूर्ण चयन मानचित्र, जो पूरे वोल्टेज रेंज में किट चयन तर्क को कवर करता है।.
तैयारी में आम गलतियाँ और उनसे कैसे बचें
अधिकांश कोल्ड श्रिंक तैयारी विफलताएँ असंबद्ध त्रुटियों की व्यापक विविधता के बजाय कुछ ही बार-बार होने वाली गलतियों के कारण होती हैं। प्रत्येक विफलता के पीछे के पैटर्न को पहचानने से टीम को किट लगाने से पहले ही त्रुटि पकड़ने में मदद मिलती है, बजाय इसके कि सेवा में महीनों बाद दोष सामने आए।.
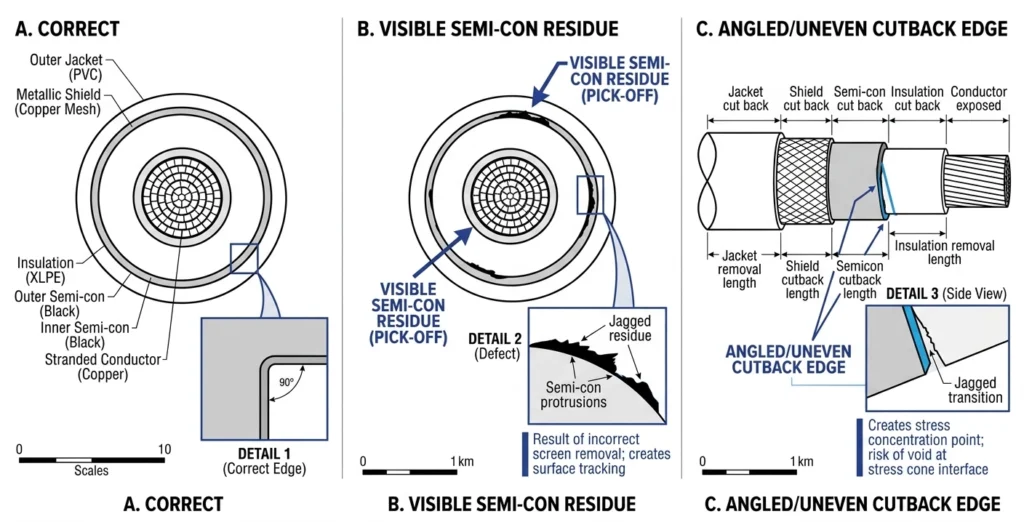
इन्सुलेशन पर बचा हुआ सेमी-कॉन अवशेष
शील्ड हटाने के बाद इन्सुलेशन की सतह पर रह जाने वाली अर्ध-चालक अवशेष की एक पतली, कभी-कभी दृश्य रूप से अदृश्य परत, स्ट्रेस कोन इंटरफ़ेस पर समयपूर्व ट्रैकिंग विफलता के सबसे आम मूल कारणों में से एक है। यह सबसे अधिक तब होता है जब समर्पित शील्ड-स्ट्रिपिंग उपकरण के बजाय सामान्य-उद्देश्यीय ब्लेड का उपयोग किया जाता है, या जब सफाई वाइप की दिशा पहले से साफ किए गए हिस्से पर अवशेष को वापस खींच लेती है। इसका समाधान प्रक्रियात्मक है: शील्ड हटाने के लिए सही उपकरण का उपयोग करें, केवल एक ही दिशा में सफ़ाई करें, और सतह की जाँच तेज रोशनी में करें — हल्की चमक या रंगत बदलना जो तिरछी रोशनी में दिखाई देता है, अक्सर अवशेष का एकमात्र दृश्य संकेत होता है इससे पहले कि यह सेवा के दौरान समस्या बने।.
असमान या तिरछे कट
एक जैकेट या शील्ड कटबैक जो केबल अक्ष के लंबवत नहीं होता, एक असमान संक्रमण बिंदु बनाता है, जो कट के उस पक्ष पर स्थानीय रूप से विद्युत तनाव को केंद्रित करता है जो सबसे छोटा होता है। यह आमतौर पर प्रारंभिक स्कोर कट को जल्दबाजी में करने या केबल पर ठीक से न बैठे स्ट्रिपिंग टूल का उपयोग करने का परिणाम होता है। क्षेत्र के अनुभव से पता चलता है कि यह गलती बड़े कंडक्टर आकारों (लगभग 400 मिमी² से ऊपर) पर अधिक आम है, जहाँ उपकरण को लंबी परिधि तय करनी पड़ती है और विचलन करना आसान हो जाता है; जहाँ सेटअप अनुमति देता है, कट को धीमा करने और उपकरण के बजाय केबल को घुमाने से, अधिक सीधा परिणाम मिलता है।.
संभालने या पर्यावरण से संदूषण
साफ की गई इन्सुलेशन सतह पर सफाई और किट स्थापना के बीच नंगे हाथ, हवा में तैरता धूल या आसपास की नमी के संपर्क में आने से ठीक वही संदूषण फिर से आ जाता है जिसे हटाने के लिए सफाई की गई थी। यह जोखिम बाहरी या भूमिगत वॉल्ट इंस्टॉलेशन में बढ़ जाता है, जहाँ कई चरणों वाली तैयारी के दौरान खुली इन्सुलेशन सतह पर्यावरण के संपर्क में लंबी अवधि तक रहती है। क्रू आमतौर पर अंतिम सफाई और किट इंस्टॉलेशन के बीच समय को न्यूनतम करके और किसी भी अनिवार्य विराम के दौरान तैयार हिस्से पर अस्थायी स्वच्छ आवरण लगाकर इस जोखिम को प्रबंधित करते हैं।.
तीन तैयार किए गए केबल के सिरे के क्रॉस-सेक्शन, जो सही ढंग से साफ और काटे गए टर्मिनेशन की तुलना सामान्य दोषों से करते हैं: अर्ध-चालक अवशेष और तिरछा कटबैक किनारा।.
[विशेषज्ञ की अंतर्दृष्टि]
तिरछी रोशनी में हल्की चमक अक्सर बचे हुए अर्धचालक अवशेष का एकमात्र दिखाई देने वाला संकेत होती है।
400 मिमी² से ऊपर के कंडक्टरों पर तिरछे कट अधिक दिखाई देते हैं — गति धीमी करें और केबल को घुमाएँ, औज़ार को नहीं।
किट लगाने से पहले, साफ की गई सतह को ज़रूरत से ज़्यादा देर तक खुला न छोड़ें।
इन्हीं विफलता पैटर्न की अधिक गहराई से जांच की जाती है, साथ ही पहले से सेवा में मौजूद सहायक उपकरणों के मूल कारण निदान के साथ, ZeeyiElec में। क्षेत्रीय विफलता निदान कार्यप्रवाह.
किट स्थापना से पहले तैयारी की जाँच
कोल्ड श्रिंक किट के कोर को खोलने से पहले, एक अंतिम सत्यापन यह पुष्टि करता है कि प्रत्येक पिछला कदम सहनशीलता के भीतर पूरा हुआ है — यह अंतिम बिंदु है जहाँ सुधार करना अभी भी आसान है, क्योंकि किट केबल पर लग जाने के बाद आयामी या स्वच्छता संबंधी समस्या को ठीक करने का मतलब आमतौर पर किट को फेंककर फिर से शुरू करना होता है। सत्यापन में केवल कुछ मिनट लगते हैं, लेकिन यह तैयार टर्मिनेशन या जॉइंट में स्थायी रूप से शामिल होने से पहले अधिकांश तैयारी संबंधी त्रुटियों को पकड़ लेता है।.
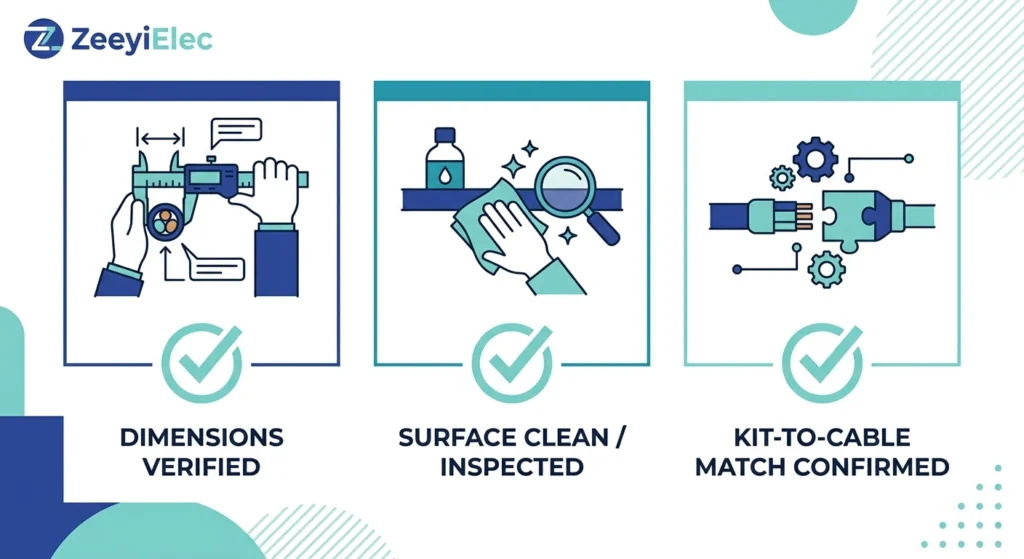
यह जाँच क्रमबद्ध रूप से तीन मदों को कवर करती है: यह सत्यापित करना कि इन्सुलेशन एक्सपोजर लंबाई और शील्ड कटबैक पॉइंट अभी भी चिह्नित आयामों से मेल खाते हैं (आमतौर पर वोल्टेज क्लास के आधार पर, किट के निर्दिष्ट सहनशीलता के ±5 मिमी–8 मिमी के भीतर), यह पुष्टि करना कि पर्याप्त प्रकाश में इन्सुलेशन सतह पर कोई दृश्यमान अवशेष, स्कोरिंग या संदूषण नहीं है, और कोर हटाने से पहले यह पुष्टि करना कि किट का वोल्टेज वर्ग और कंडक्टर रेंज अभी भी टर्मिनेट किए जा रहे केबल से मेल खाते हैं। यहां पाई गई कोई भी विचलन स्थापना में आगे बढ़ाने के बजाय मौके पर ही ठीक कर दी जाती है।.
आयामी सटीकता, इन्सुलेशन सतह की स्वच्छता, और किट-से-केबल वोल्टेज वर्ग की अनुकूलता को कवर करने वाली तीन-बिंदु पूर्व-स्थापना सत्यापन चेकलिस्ट।.इस चरण में की गई तैयारी की गुणवत्ता ही बाकी स्थापना का आधार है। परियोजना-विशिष्ट आयामी डेटा, किट चयन, या किसी विशिष्ट वोल्टेज वर्ग और कंडक्टर आकार के लिए सही कोल्ड श्रिंक किट की पुष्टि हेतु तकनीकी सहायता के लिए, ZeeyiElec की इंजीनियरिंग टीम सीधे केबल विनिर्देशों और साइट की परिस्थितियों की समीक्षा कर सकती है — तकनीकी परामर्श या RFQ सहायता के लिए [email protected] पर संपर्क करें। केबल सहायक उपकरण श्रृंखला, जिसमें आपकी परियोजना की वोल्टेज श्रेणी के अनुसार आकारित कोल्ड श्रिंक टर्मिनेशन और जॉइंट किट शामिल हैं।.
अक्सर पूछे जाने वाले प्रश्न
कोल्ड श्रिंक केबल की तैयारी में आमतौर पर कितना समय लगता है?
एकल-चरण एमवी टर्मिनेशन को तैयार करने में प्रशिक्षित क्रू को आमतौर पर 20–40 मिनट लगते हैं, हालांकि 400 मिमी² से बड़े कंडक्टर आकार या संकीर्ण वॉल्ट एक्सेस इसे बढ़ा सकते हैं, और नए किट परिवार पर पहली बार इंस्टॉल करने वालों को प्रारंभिक आयामी जांच के लिए अतिरिक्त समय आवंटित करना चाहिए।.
क्या गीले या आर्द्र क्षेत्रीय परिस्थितियों में कोल्ड श्रिंक तैयारी की जा सकती है?
कोल्ड श्रिंक तैयारी वायुमंडलीय नमी के प्रति हीट श्रिंक कार्य की तुलना में अधिक सहिष्णु होती है क्योंकि इसमें कोई खुली लौ या ऊष्मा स्रोत शामिल नहीं होता, लेकिन किट स्थापित करने से ठीक पहले इन्सुलेशन सतह को सूखा और संघनन रहित रखना आवश्यक है, और कार्य क्षेत्र में ठहरा हुआ पानी या सक्रिय वर्षा होने पर आमतौर पर अस्थायी आश्रय या कार्य स्थगित करने की आवश्यकता होती है।.
यदि अर्ध-चालक ढाल पूरी तरह से नहीं हटाई गई तो क्या होगा?
शील्ड कटबैक बिंदु पर बचे अर्धचालक अवशेष एक स्थानीय चालक मार्ग बनाते हैं जो विद्युत तनाव को केंद्रित करता है और समय के साथ ट्रैकिंग विफलता का एक सामान्य मूल कारण होता है, इसलिए कोई भी दिखाई देने वाला या संदिग्ध अवशेष किट स्थापित करने से पहले साफ किया जाना चाहिए और पुनः निरीक्षण किया जाना चाहिए, न कि इसे कमीशनिंग परीक्षणों द्वारा पकड़े जाने के लिए छोड़ दिया जाना चाहिए।.
क्या टर्मिनेशन और जॉइंट किट के लिए कोल्ड श्रिंक तैयारी के चरण अलग-अलग होते हैं?
मापने, स्ट्रिप करने, सफाई करने और चिह्नित करने की मूल प्रक्रिया दोनों में समान होती है, लेकिन जॉइंट किट में आमतौर पर दोनों केबल सिरों की तैयारी और उनके बीच संरेखण की आवश्यकता होती है, साथ ही कंडक्टर कनेक्टर की तैयारी और सममिति जांच भी करनी पड़ती है, जो टर्मिनेशन किट में नहीं होती।.
कोल्ड श्रिंक तैयारी के लिए कौन से उपकरण अनिवार्य हैं और कौन से वैकल्पिक?
एक जैकेट स्ट्रिपिंग टूल, एक समर्पित अर्धचालक शील्ड हटाने वाला उपकरण, एक टेप माप या किट टेम्पलेट, और इन्सुलेशन-अनुकूल सफाई सॉल्वेंट हर काम के लिए अनिवार्य हैं, जबकि डेबरींग उपकरण, गैर-धात्विक स्केल, और किट-विशिष्ट स्नेहक सहायक होते हैं लेकिन केवल तब आवश्यक होते हैं जब निर्माता के निर्देशों में उनकी आवश्यकता हो।.
आगे बढ़ने से पहले आप कैसे जांचते हैं कि स्ट्रिप की लंबाई सटीक है?
कोर हटाने से ठीक पहले जैकेट हटाने की लंबाई, शील्ड कटबैक बिंदु और इन्सुलेशन एक्सपोजर की लंबाई को किट के आयामी टेम्पलेट के खिलाफ पुनः मापें, और जांचें कि प्रत्येक निर्माता द्वारा निर्दिष्ट सहनशीलता के भीतर है, जो आमतौर पर एमवी वोल्टेज वर्गों में कुछ मिलीमीटर होती है।.
क्या कोर हटाने के बाद कोल्ड श्रिंक तैयारी की गलतियाँ ठीक की जा सकती हैं?
कुछ मामूली समस्याएँ, जैसे हल्की सतही संदूषण, यदि तुरंत पकड़ी जाएँ तो अतिरिक्त सफाई से ठीक की जा सकती हैं, लेकिन आयामी त्रुटियाँ, जैसे गलत शील्ड कटबैक, एक बार कोर हटाने और किट के केबल पर संकुचित हो जाने के बाद सामान्यतः ठीक नहीं की जा सकतीं, इसलिए पूर्व-स्थापना सत्यापन अधिक विश्वसनीय जांच बिंदु होता है।.
योयो शी
योयो शी ZeeyiElec के लिए लिखती हैं, जहाँ उनका ध्यान मध्यम-वोल्टेज सहायक उपकरणों, ट्रांसफॉर्मर घटकों और केबल सहायक समाधानों पर केंद्रित है। उनके लेख उत्पाद अनुप्रयोगों, तकनीकी मूल बातों और वैश्विक विद्युत उद्योग के खरीदारों के लिए आपूर्ति संबंधी अंतर्दृष्टि को कवर करते हैं।.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский