Unter der Steuerung der Wärmequelle versteht man die Regelung von Temperatur, Verweildauer und Abstand einer angelegten Wärmequelle, damit sich ein Schrumpfschlauch vollständig zurückbildet, ohne dabei seinen sicheren Verarbeitungsbereich zu überschreiten. Bei der Montage von Kabelzubehör entscheidet diese Steuerung darüber, ob das Material seinen vorgesehenen Endzustand erreicht oder sich bereits vor Abschluss der Arbeiten zersetzt.
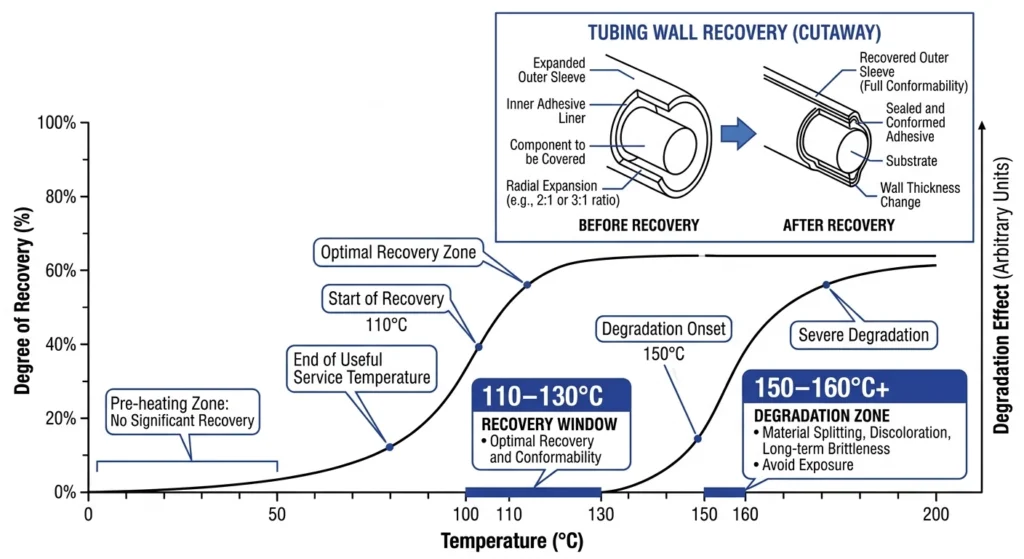
Wärmeschrumpfschläuche werden aus vernetztem Polyolefin hergestellt, bei der Produktion aufgedehnt und in ihrer Form fixiert, bis sie vor Ort erneut erhitzt werden. Die Rückstellung beginnt bei Temperaturen zwischen 110 °C und 130 °C und setzt sich fort, bis sich der Schlauch vollständig auf das Substrat zusammengezogen hat. Unterhalb dieses Temperaturbereichs ist die Rückbildung unvollständig, was zu Hohlräumen oder einem lockeren Sitz führt. Bei einer anhaltenden Oberflächentemperatur von über etwa 150 °C bis 160 °C verbrennt das Polymer, oxidiert oder verliert seine mechanische Festigkeit – ein Versagensmodus, der optisch erst dann erkennbar ist, wenn Blasenbildung oder Verfärbungen auftreten.
Warum die Marge gering ist
Der Temperaturunterschied zwischen vollständiger Erholung und Beschädigung liegt an der Oberfläche oft unter 30 °C – ein geringer Wert im Vergleich zur Spitze eines Propanbrenners, die über 1.900 °C erreicht. Da die Wärmequelle stets weitaus heißer ist, als es das Material vertragen kann, hängt eine effektive Steuerung der Wärmequelle eher von der Technik des Installateurs – Abstand, Bewegung und Verweildauer – ab als von der Nennleistung des Werkzeugs. Techniker, die einen Brenner oder eine Heißluftpistole statisch an einer Stelle halten, anstatt damit hin und her zu bewegen, sind die häufigste Ursache für lokale Überhitzung bei der Inbetriebnahme vor Ort.
Die Rückstellung erfolgt bei Temperaturen zwischen 110 °C und 130 °C, während anhaltende Oberflächentemperaturen von über etwa 150 °C zu einer Zersetzung des vernetzten Polyolefinmaterials führen.
Die Temperaturdifferenz zwischen Wiederherstellung und Zersetzung liegt oft unter 30 °C – und ist damit geringer, als die meisten Installateure erwarten.
Die Temperatur an der Brennerspitze (1.900 °C+) ist für sich genommen niemals ein Zeichen für “Sicherheit”; entscheidend ist die Arbeitstechnik
Die statische Verweilzeit und nicht die Wahl des Werkzeugs ist die häufigste Ursache für Verbrennungen.
Arten von Wärmequellen bei der Installation von Schrumpfschläuchen
Die Teams vor Ort nutzen drei Wärmequellen, die sich jeweils in ihrer Regelbarkeit unterscheiden, und die Auswahl der richtigen Wärmequelle für die jeweilige Aufgabe ist der erste Schutz vor Überhitzung.
Propan-/Butan-Brenner
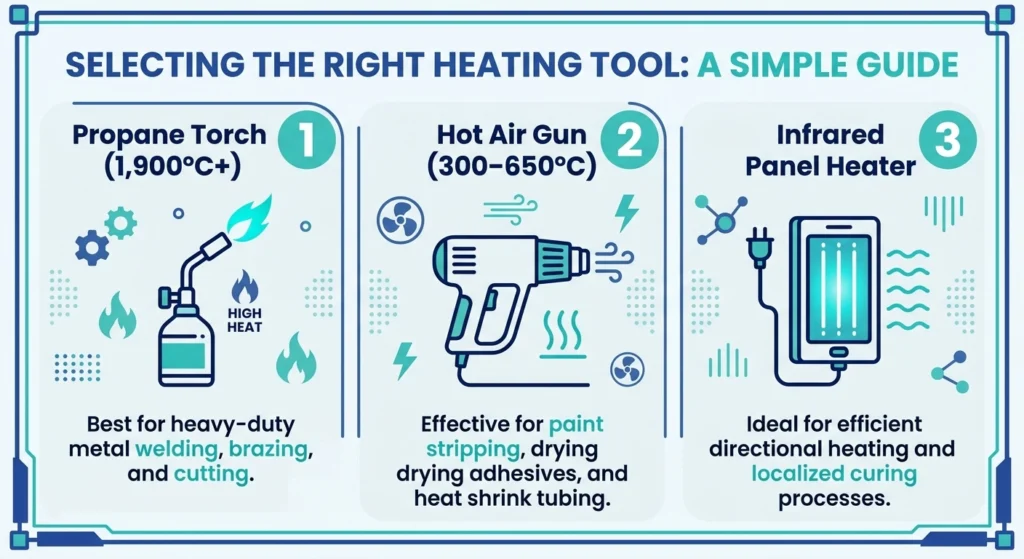
Brenner mit offener Flamme liefern selbst bei Wind schnell eine hohe Wärmeabgabe mit Spitzentemperaturen von über 1.900 °C. Der Brenner verfügt über keine integrierte Regelung – die Steuerung erfolgt ausschließlich über Abstand und Bewegung. Brenner eignen sich für größere Bauteile, wie z. B. Anschlüsse der 35-kV-Klasse mit einem Außendurchmesser von über 60 mm, bergen jedoch das höchste Überhitzungsrisiko, da bereits eine kurze Pause innerhalb von Sekunden zu Verbrennungen an der Oberfläche führen kann.
Heißluftpistole (Wärmepistole)
Heißluftpistolen geben geregelte Heißluft ab, üblicherweise mit einer Temperatur von 300 °C bis 650 °C an der Düse – das liegt zwar immer noch deutlich über der Rückstellschwelle, sorgt aber für gleichmäßigere Ergebnisse als eine offene Flamme. Sie eignen sich für Arbeiten an Schaltanlagen in Innenräumen und an kleineren Niederspannungskomponenten, wie z. B. 1-kV-Schläuche mit einem Durchmesser unter 20 mm, erfordern jedoch unter kalten oder zugigen Bedingungen eine längere Einwirkzeit.
Infrarot-Flächenheizkörper
Infrarotstrahler geben Strahlungswärme über einen größeren Bereich ab und reduzieren so lokale Hitzeherde. Aufgrund ihrer Größe kommen sie im Außeneinsatz nur begrenzt zum Einsatz, sind jedoch in Fertigungsbetrieben, in denen Anschlusssätze vor dem Versand hergestellt werden, weit verbreitet.
Drei gängige Wärmequellen, die bei der Installation von Kabelzubehör zum Einsatz kommen, im Vergleich hinsichtlich ihrer typischen Ausgangstemperatur und der am besten geeigneten Anwendungsumgebung.
Abstand, Winkel und Bewegungstechnik für eine kontrollierte Erwärmung
Die Steuerung der Wärmequelle hängt weniger vom Werkzeug selbst als vielmehr von dessen Handhabung ab. Der Abstand zum Werkstück, das Bewegungsmuster und die Verweilzeit bestimmen, ob die Erholung gleichmäßig und vollständig erfolgt.
Abstandskontrolle
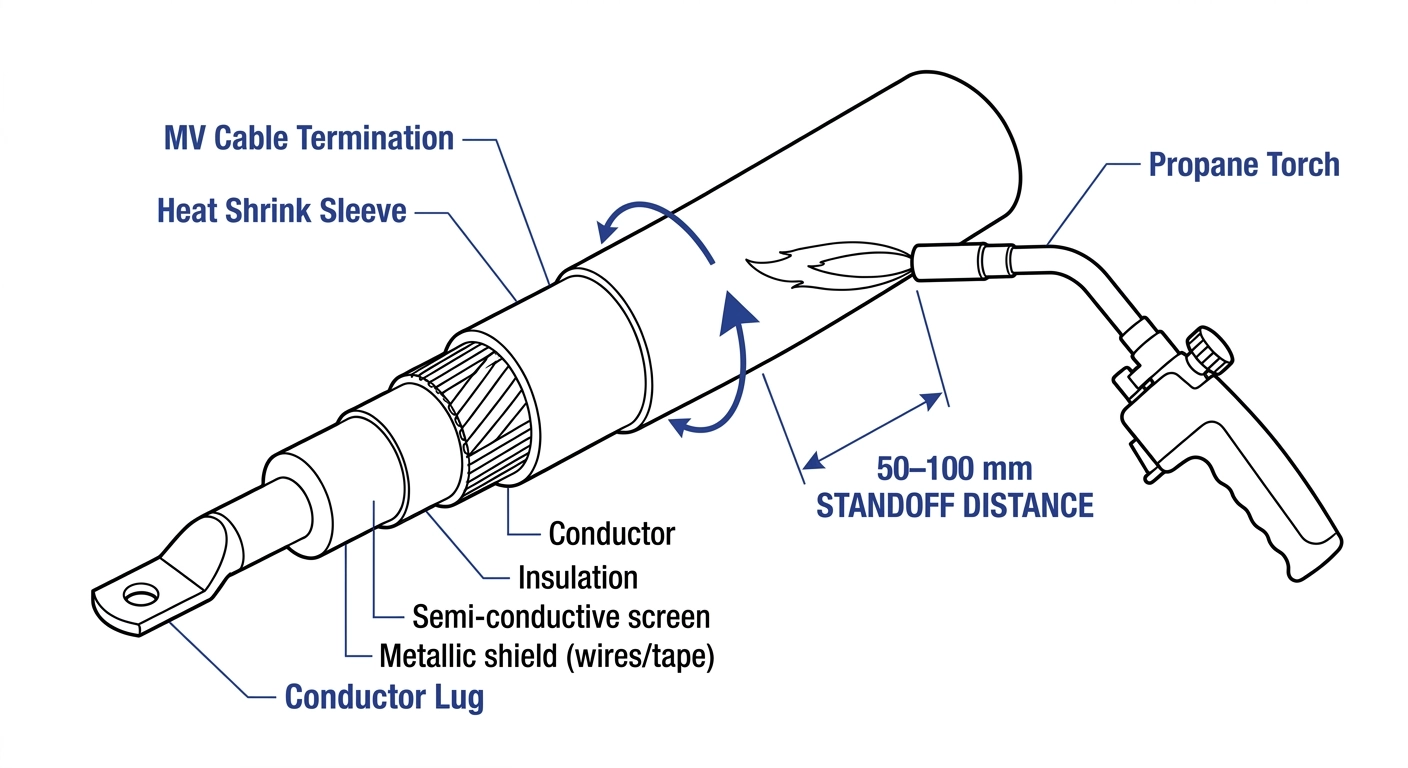
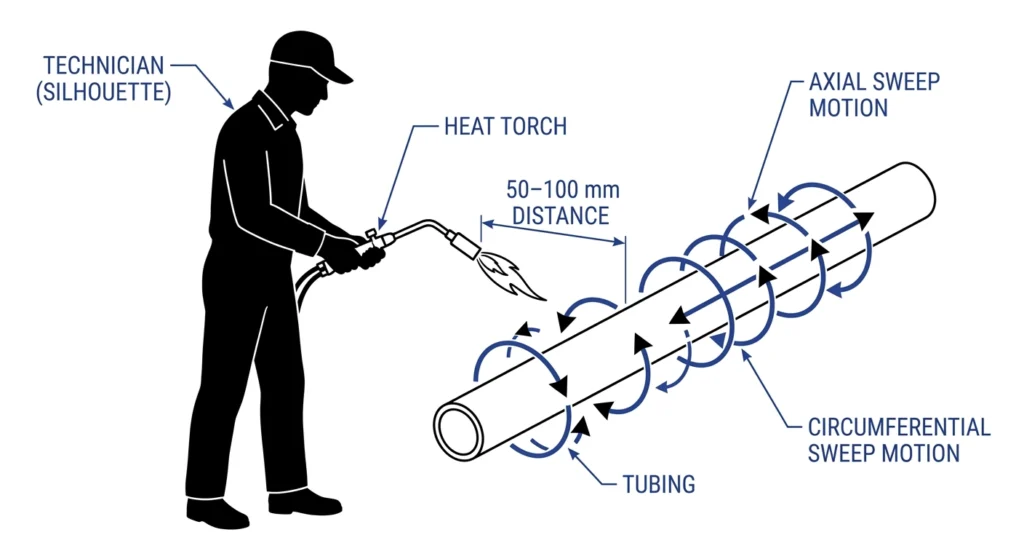
Ein Brenner wird in der Regel in einem Abstand von 50 mm bis 100 mm zur Oberfläche gehalten, wobei die Flammengröße und der Wind berücksichtigt werden. Ist der Abstand zu gering, konzentriert sich die Wärme schneller, als das Polymer sie ableiten kann, sodass eine Seite versengt wird, bevor sich der Rest wieder erholt. Heißluftpistolen werden in der Regel näher gehalten, nämlich in einem Abstand von 25 mm bis 50 mm, da die Leistung bereits gedrosselt ist.
Umlaufende Abtastung im Vergleich zur statischen Anwendung
Die Wärme sollte in einer kontinuierlichen, kreisförmigen Bewegung verlaufen, anstatt an einer Stelle zu verweilen. Bei Anschlussarbeiten in der 15-kV-Klasse sind Teams, die innehalten, um einen hartnäckigen Abschnitt “fertigzustellen”, die häufigste Ursache für Blasenbildung – die Lösung ist ein langsamerer, kontinuierlicher Arbeitsgang. Wenn man in der Mitte beginnt und sich in überlappenden Arbeitsgängen nach außen vorarbeitet, wird die Einschließung von Luft begrenzt und gleichzeitig eine gleichmäßige Oberflächentemperatur gewährleistet.
Verweilzeit im Verhältnis zum Durchmesser
Die Verweilzeit hängt von der Wandstärke und der Leitermasse ab. Ein dünnwandiges Niederspannungsrohr mit einer Wandstärke unter 10 mm kann sich unter einer durchlaufenden Wärmeeinwirkung in weniger als 30 Sekunden erholen, während ein Mittelspannungs-Anschlusskörper mit einer Wandstärke von über 50 mm mehrere Minuten benötigen kann. Die Anwendung von Zeitvorgaben für die Wärmequellenregelung aus dem Mittelspannungsbereich auf Niederspannungskomponenten – oder umgekehrt – führt häufig zu einer unvollständigen Erholung oder zu lokaler Überhitzung an dünneren Übergängen.
Die richtige Technik zur Wärmezufuhr kombiniert einen festen Abstand mit einer kontinuierlichen Bewegung um den Umfang herum, um eine lokale Überhitzung zu verhindern. Vorgabe: Weißer Hintergrund, Vektorzeichnung, blau #2b4197 Beschriftungen; Technik
Der Anstieg der Oberflächentemperatur ist bei einem festen Abstand in etwa proportional zur Verweildauer, gemäß TOberfläche ≈ TAmbient + k × t, wobei k von der Leistung der Wärmequelle und der Entfernung abhängt – eine Verringerung entweder der Verweildauer oder des Abstands trägt somit dazu bei, eine Überhitzung zu verhindern.
Der Abstand und die Verweilzeit sind wichtiger als die Wahl des Werkzeugs
Nieder- und Mittelspannungskomponenten erfordern unterschiedliche Verweilzeiten; eine nicht abgestimmte Zeitsteuerung ist eine häufige Ursache für Überhitzung
Überlappende, von der Mitte nach außen gerichtete Wischbewegungen reduzieren gleichzeitig eingeschlossene Luft und Überhitzungsstellen
Erkennen und Diagnostizieren von Überhitzung im Einsatz
Überhitztes Material versagt nicht immer sofort – Schäden, die während der Installation entstanden sind, können die Prüfung bestehen und erst Monate später als Fehler zutage treten. Durch die Überprüfung bestimmter Indikatoren unmittelbar nach der Wärmeeinwirkung, solange der Bereich noch zugänglich ist, lassen sich die meisten Probleme frühzeitig erkennen.
Visuelle Anzeigen
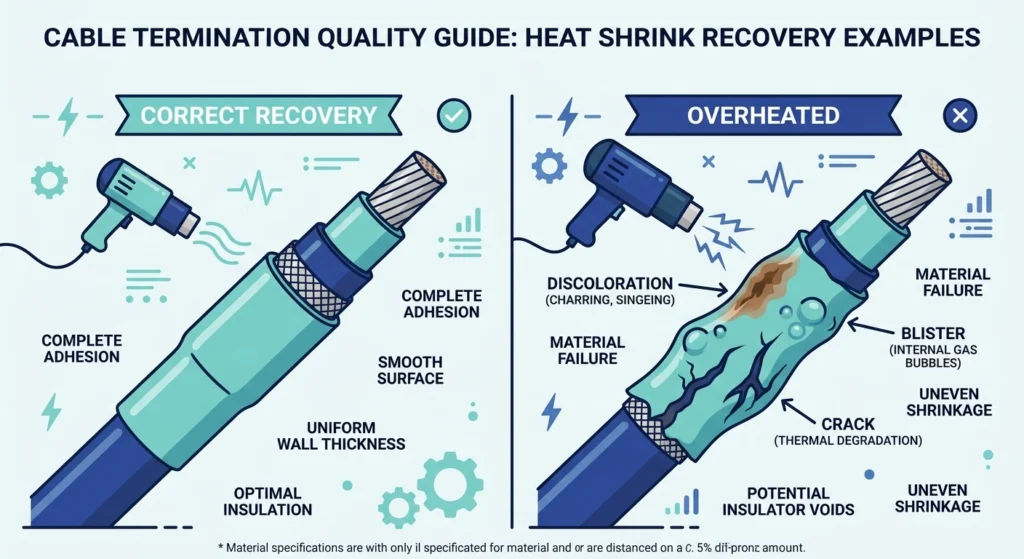
Verfärbungen – Gelb- oder Braunverfärbungen an Stellen, an denen die Hitze länger anhielt – sind das früheste Anzeichen. Blasenbildung, d. h. kleine, erhabene Blasen durch eingeschlossenes Gas, ist ein deutlicheres Anzeichen, da sie in der Regel den strukturellen Querschnitt des Rohrs beeinträchtigt. Risse oder feine Rissbildungen, die an den Rohrenden oder an scharfen Kanten am deutlichsten sichtbar sind, deuten darauf hin, dass das Material im erhitzten Zustand seine elastische Rückstellgrenze überschritten hat.
Taktile und strukturelle Indikatoren
Ein ordnungsgemäß ausgehärteter Abschnitt fühlt sich gleichmäßig fest und leicht klebrig an und schmiegt sich eng an, ohne lose oder übermäßig starre Stellen. Sprödigkeit – Steifheit oder Risse bei leichtem Fingerdruck – deutet auf einen durch Hitze verursachten Flexibilitätsverlust hin, der in der Regel nicht rückgängig zu machen ist. Eine ungleichmäßige Wandstärke resultiert oft aus einer ungleichmäßigen Wärmeeinwirkung, und dieselbe Korrektur der Technik (langsameres, gleichmäßigeres Streichen) behebt beide Probleme.
Bei der Diagnose vor Ort von Anschlüssen, die innerhalb von 12 bis 18 Monaten ausfallen, wird beim Aufschneiden des Anschlusses häufig eine Überhitzung während der Installation festgestellt, die sich in Form einer inneren Verfärbung zeigt, die bei der Inbetriebnahme nicht sichtbar war.
Eine ordnungsgemäß wiederhergestellte Schlauchoberfläche neben einer, die Verfärbungen, Blasenbildung und Risse aufweist, die durch Überhitzung während der Montage entstanden sind.
Standort- und Umweltfaktoren, die die Wärmeabgabe beeinflussen
Die Umgebungsbedingungen haben direkten Einfluss darauf, wie viel Wärmeenergie die Rohrleitungen erreicht. Installateure, die unabhängig von den Umgebungsbedingungen stets dieselbe Technik anwenden, laufen Gefahr, dass es bei kaltem Wetter zu einer Untererwärmung kommt oder dass sie durch Überkompensation eine Übererwärmung verursachen.
Zulage für Wind und Kälte
Der Wind leitet die Wärme ab, bevor sie das Material erreicht, was Installateure oft dazu veranlasst, näher heranzugehen oder die Bewegungsgeschwindigkeit zu verringern – beides erhöht das Überhitzungsrisiko, wenn es nicht kontrolliert wird. Bei einer Umgebungstemperatur unter etwa 5 °C kann sich die Gesamtverweildauer im Vergleich zu einer Werkstattumgebung mit 20 °C um 20% bis 40% erhöhen. Die Verwendung eines Windschutzes oder das Arbeiten von der Leeseite aus bewahrt die Sicherheitsmarge des Sicherheitsabstands, anstatt den Abstand zu verringern.
Überlegungen zu Mehrschichtbauweise und Breakout-Anordnungen
Mehrschichtige Aufbauten, wie beispielsweise ein Breakout-Stecker über einem dreipoligen Kabel, erschweren die Steuerung der Wärmequelle, da die einzelnen Schichten die Rückstelltemperatur mit unterschiedlicher Geschwindigkeit erreichen. Die äußere Schicht kann bereits ausgehärtet erscheinen, während eine innere Schicht noch nicht ausreichend erhitzt ist; wiederholte Durchgänge zur Aushärtung der inneren Schicht können dann zur Überhitzung der äußeren Schicht führen. Ein Arbeitsgang von innen nach außen mit kurzen Abkühlpausen zwischen den Durchgängen verringert eine übermäßige Aushärtung bereits ausgehärteter Bereiche.
Normen, Herstellerangaben und wo man die Wärmeparameter überprüfen kann
Die Datenblätter der Hersteller bleiben die wichtigste Referenz für genaue Temperatur- und Haltezeitparameter, da die Rückstellzeiten bei Silikon-, EPDM- und Polyolefin-Formulierungen selbst innerhalb derselben Spannungsklasse variieren. Sollte ein Datenblatt Unklarheiten aufweisen, bietet die Norm IEC 60684-3 Prüfverfahren für Isolierschlauchmaterialien, die für das Schrumpfrückstellverhalten relevant sind; die Grenzwerte für „bestanden“ oder „nicht bestanden“ sollten jedoch anhand der Daten des Herstellers des Prüfkits überprüft werden.
Beschaffungsteams sollten im Rahmen der technischen Dokumentation nicht nur die angegebenen Abmessungen, sondern auch die vom Lieferanten empfohlene Art der Wärmequelle, den Sicherheitsabstand und den Verweildauerbereich anfordern – insbesondere beim Wechsel zwischen Anschlüssen der 15-kV- und 35-kV-Klasse, bei denen die Wandstärken so stark voneinander abweichen, dass die für die eine Klasse geeignete Technik bei der anderen zu einer Überhitzung führen kann.
ZeeyiElec stellt neben seinem Sortiment an Schrumpfschlauch-Kabelzubehör auch technische Datenblätter und Anleitungen zur Wärmebehandlung nach Spannungsklasse und Leiterquerschnitt zur Verfügung. Teams, die einen Lieferanten evaluieren oder eine Angebotsanfrage für Kalt- oder Schrumpfschlauch-Kabelendverschlüsse vorbereiten, können diese Unterlagen direkt anfordern.
Eine kurze Überprüfung unmittelbar nach der Wärmeeinwirkung ermöglicht es, die meisten Überhitzungsprobleme zu erkennen, solange der Abschnitt noch offen ist.
Untersuchungen unmittelbar nach dem Wettkampf
Sobald der Schlauch handwarm ist – in der Regel nach 2 bis 5 Minuten, je nach Umgebungstemperatur und Masse –, überprüfen Sie den gesamten Umfang auf Verfärbungen, Blasenbildung oder Risse, nicht nur die dem Monteur zugewandte Seite. Fahren Sie mit einer behandschuhten Hand über die gesamte Länge, um anhand eines bekanntermaßen einwandfreien Referenzstücks auf Sprödigkeit oder ungleichmäßige Wandstärke zu prüfen. Vergewissern Sie sich, dass der Schlauch vollständig am Untergrund anliegt und keine sichtbaren Lücken aufweist.
Dokumentation zu Qualitätskontrolldaten
Die Erfassung der Art der Wärmequelle, der ungefähren Verweildauer und der Umgebungsbedingungen bietet einen Ausgangspunkt für spätere Fehleruntersuchungen. Das Fotografieren des fertiggestellten Abschnitts vor dem Schließen der Schaltanlage oder dem Verfüllen dient als Vergleichsgrundlage. Eine formelle Qualitätskontrolle anhand einer festgelegten Checkliste ist für den Zeitraum von 12 bis 18 Monaten, in dem Überhitzungen in der Installationsphase am häufigsten auftreten, aussagekräftiger als eine allgemeine Bemerkung wie “sieht gut aus”.
Diese Checkliste ergänzt umfassendere Qualitätssicherungsmaßnahmen bei der Installation; siehe ZeeyiElec’s Kabelzubehör und Transformatorenzubehör Produktserien – dort finden Sie die entsprechende Dokumentation und Unterstützung bei der Angebotsanfrage.
Häufig gestellte Fragen
In welchem Temperaturbereich erfolgt die Montage von Schrumpfschlauch-Zubehör?
Die meisten vernetzten Polyolefin- und Elastomer-Schrumpfmaterialien erholen sich an der Oberfläche zwischen etwa 110 °C und 130 °C vollständig, wobei der genaue Wert von der Rezeptur abhängt und anhand des Datenblatts des Sets überprüft werden sollte.
Kann man Schrumpfschläuche mit einer Heißluftpistole statt mit einem Brenner erhitzen?
Ja – eine Heißluftpistole mit einer Ausblastemperatur von 300 °C bis 650 °C liegt immer noch deutlich über der Wiederherstellungsschwelle, sodass ein zu nahes oder zu langes Anhalten die Oberfläche ebenso versengen kann wie eine offene Flamme, nur langsamer.
Was passiert, wenn ein Schrumpfschlauchanschluss bei der Installation überhitzt wird?
Überhitzung kann zu Verfärbungen, Blasenbildung, Sprödigkeit oder Rissen führen und selbst ohne sichtbare Schäden bei der Inbetriebnahme zu vorzeitigen Ausfällen innerhalb von 12 bis 18 Monaten beitragen.
Wie kann man feststellen, ob sich ein Schrumpfschlauch vollständig zurückgezogen hat, ohne ihn zu überhitzen?
Ein ordnungsgemäß ausgehärteter Abschnitt fühlt sich gleichmäßig fest und klebrig an, schließt bündig an, ohne dass sichtbare Lücken zu erkennen sind, und weist bei der Begutachtung unmittelbar nach dem Abkühlen keine Verfärbungen, Blasenbildung oder Sprödigkeit auf.
Erfordert kaltes Wetter eine andere Heiztechnik?
Ja – bei Umgebungstemperaturen unter etwa 5 °C muss die Verweilzeit im Vergleich zu einer Umgebungstemperatur von 20 °C häufig von 20% auf 40% erhöht werden, und die Verwendung eines Windschutzes anstelle einer Verringerung des Abstands verhindert eine Überkompensation, die zu einer Überhitzung führen würde.
Ist eine Infrarotheizung sicherer als eine offene Flamme, um eine Überhitzung zu vermeiden?
Infrarotheizungen verteilen die Wärme gleichmäßiger und verringern lokale Überhitzungsstellen, kommen jedoch aufgrund der Größe der Geräte in der Praxis nur begrenzt zum Einsatz, sodass ein mit der richtigen Technik gehandhabter Brenner für die meisten Mittelspannungsarbeiten im Freien nach wie vor der Standard ist.
Wie nah sollte die Wärmequelle während des Schrumpfens an den Schlauch gehalten werden?
Ein Propangasbrenner wird in der Regel in einem Abstand von etwa 50 mm bis 100 mm zur Oberfläche gehalten, während eine Heißluftpistole meist näher herangeführt wird – etwa 25 mm bis 50 mm –, wobei Wind, Bauteilgröße und Leistung des Geräts zu berücksichtigen sind.
Yo-Yo-Shi
Yoyo Shi schreibt für ZeeyiElec und konzentriert sich dabei auf Mittelspannungszubehör, Transformatorenkomponenten und Kabelzubehörlösungen. Ihre Artikel behandeln Produktanwendungen, technische Grundlagen und Einblicke in die Beschaffung für Einkäufer der globalen Elektroindustrie.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский