연락처 정보
지이일렉은 글로벌 유통업체와 프로젝트 계약업체를 위한 변압기 및 케이블 액세서리를 공급합니다. 기술 선택 및 RFQ 지원은 당사에 문의하세요.
주소:
리우시, 웨칭, 원저우, 저장성, 중국
전화 / WhatsApp / 위챗:
+86 150 5877 8024
이메일:
[email protected]


안정적인 품질, 실용적인 리드 타임, 수출 지원으로 공장에서 직접 부품을 조달하세요.
아래 양식을 작성하여 카탈로그와 가격을 받아보세요.
 으로요요시
열원 제어는 열수축 부품이 안전한 가공 범위를 초과하지 않으면서 완전히 복원될 수 있도록, 가해지는 열원의 온도, 유지 시간 및 거리를 관리하는 것을 의미합니다. 케이블 부속품 설치 시, 이러한 제어를 통해 재료가 설계된 복원 상태에 도달할지, 아니면 작업이 완료되기 전에 성능이 저하될지가 결정됩니다.
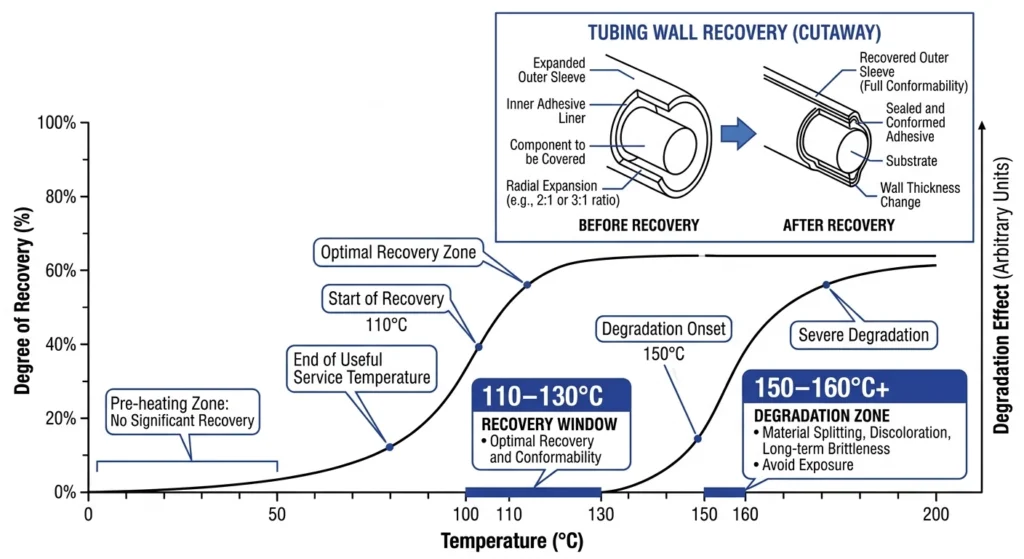
열수축 튜브는 가교 결합된 폴리올레핀으로 제조되며, 생산 과정에서 팽창된 상태로 유지되다가 현장에서 다시 열을 가할 때까지 그 형태가 고정됩니다. 수축 회복은 110°C에서 130°C 부근에서 시작되어 튜브가 기판에 완전히 밀착될 때까지 계속됩니다. 이 온도 범위 미만이면 수축이 불완전하여 공극이 생기거나 헐거운 상태가 됩니다. 표면 온도가 약 150°C~160°C 이상으로 장시간 유지되면 폴리머가 그을리거나 산화되거나 기계적 강도를 상실하게 되는데, 이는 물집이 생기거나 변색이 나타날 때까지 육안으로 확인하기 어려운 고장 양상입니다.
표면에서 완전한 회복과 손상 사이의 온도 차이는 대개 30°C 미만이며, 이는 1,900°C를 초과하는 프로판 토치 끝부분에 비하면 매우 좁은 범위입니다. 열원은 항상 재료가 견딜 수 있는 온도보다 훨씬 높기 때문에, 효과적인 열원 제어는 공구의 정격 출력보다는 설치자의 기술, 즉 거리, 움직임, 및 가열 유지 시간에 달려 있습니다. 현장 시운전 시, 토치나 건을 이리저리 움직이지 않고 한 지점에 고정하여 사용하는 기술자들이 국부적 과열의 가장 흔한 원인입니다.
관련 설치 단계에 대한 지침은 ZeeyiElec의 열수축 튜브 설치 품질 관리 체크리스트.
[전문가 인사이트]
- 회복-열화 간격은 대개 30°C 미만이며, 이는 대부분의 설치 기술자들이 예상하는 것보다 더 좁은 편이다.
- 토치 끝단 온도(1,900°C 이상)만으로는 결코 “안전”하다고 판단할 수 없으며, 기술적 요인이 핵심 변수입니다.
- 스콜칭의 가장 흔한 근본 원인은 공구 선택이 아니라 정지 시간입니다.
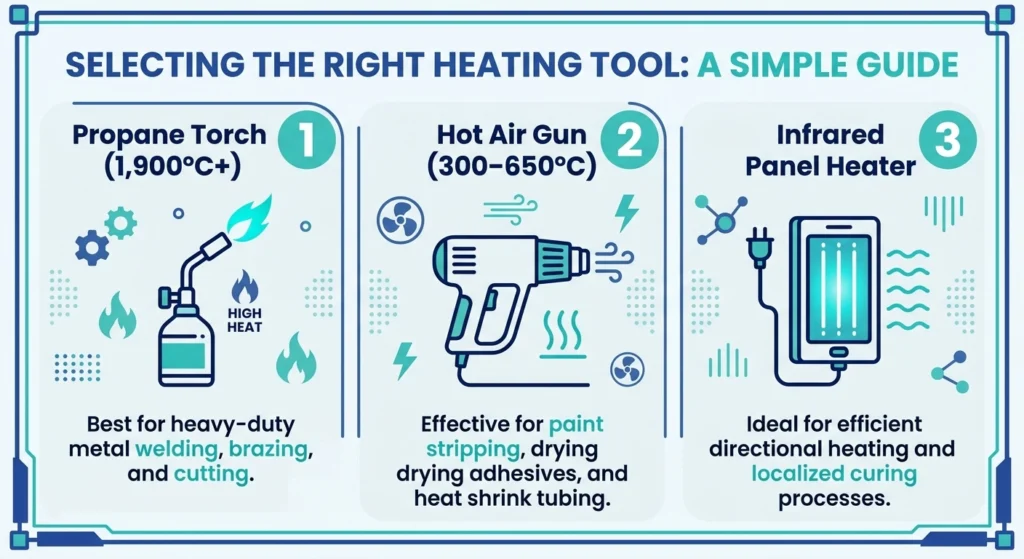
현장 작업팀은 제어 가능성이 각기 다른 세 가지 열원을 활용하며, 작업에 적합한 열원을 적절히 선택하는 것이 과열을 방지하는 첫 번째 수단입니다.
노출형 토치는 바람이 부는 상황에서도 빠르게 높은 열 출력을 제공하며, 노즐 끝 온도는 1,900°C를 초과합니다. 이 토치는 자체적인 온도 조절 기능이 없으며, 제어 방식은 전적으로 거리와 움직임에 의해 이루어집니다. 토치는 외경 60 mm 이상의 35 kV급 종단부 등 대형 부품에 적합하지만, 잠시만 작업을 중단해도 수 초 만에 표면이 그을릴 수 있으므로 과열 위험이 가장 높습니다.
열풍기는 노즐에서 일반적으로 300°C에서 650°C 사이의 온도로 조절된 공기를 분사합니다. 이는 여전히 회복 임계값을 훨씬 상회하지만, 화염에 비해 온도가 더 일정합니다. 이 장비는 실내 배전반 작업이나 직경 20mm 미만의 1kV 배관과 같은 소형 저전압(LV) 부품에 적합하지만, 추운 환경이나 바람이 잘 통하는 곳에서는 가열 유지 시간이 더 길어지는 단점이 있습니다.
적외선 히터는 더 넓은 범위에 복사열을 전달하여 국부적인 과열 현상을 줄여줍니다. 장비 크기로 인해 현장에서는 사용이 제한적이지만, 출하 전 종단 키트를 생산하는 조립 공장에서 흔히 사용됩니다.
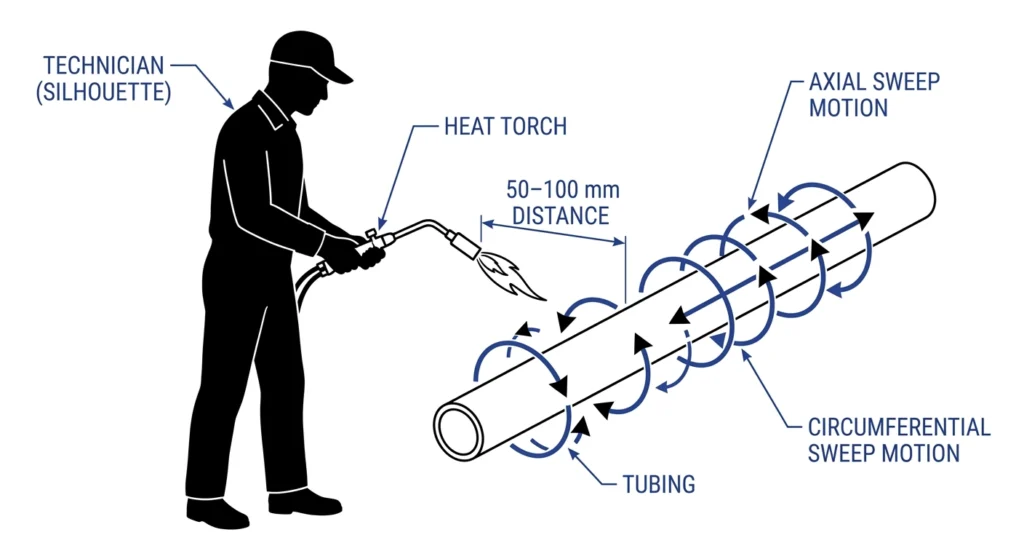
열원 제어는 공구 자체보다 공구를 어떻게 조작하느냐에 더 크게 좌우됩니다. 공구와 피가공물 간의 이격 거리, 이동 패턴, 체류 시간이 열 회복이 균일하고 완벽하게 이루어지는지를 결정합니다.
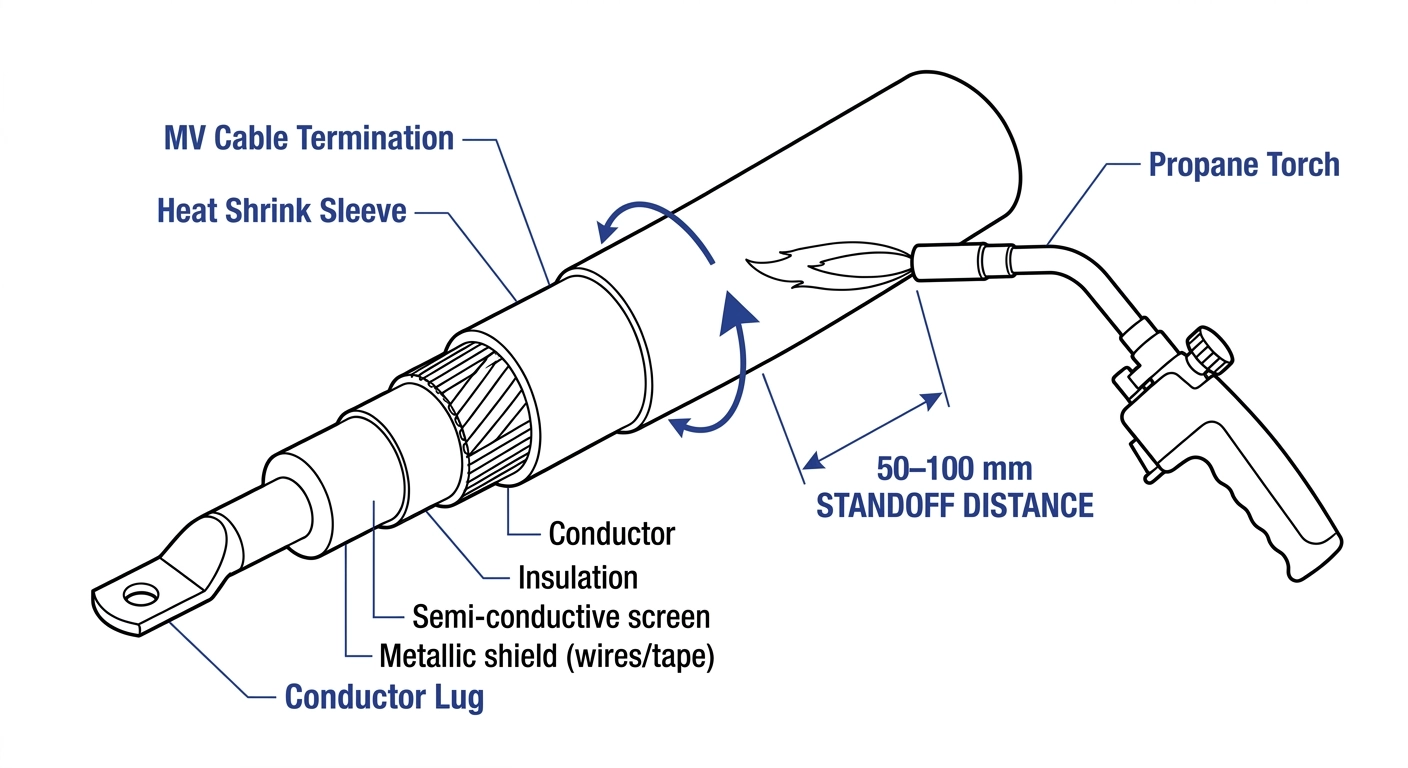
토치는 일반적으로 표면으로부터 50mm에서 100mm 떨어진 위치에 두며, 화염의 크기와 바람의 영향을 고려하여 조절합니다. 너무 가까이 대면 열이 고분자가 열을 발산할 수 있는 속도보다 빠르게 집중되어, 나머지 부분이 회복되기도 전에 한쪽 면이 그을리게 됩니다. 열풍기는 출력이 이미 조절되어 있기 때문에 보통 25mm에서 50mm 정도로 더 가까이 대고 사용합니다.
열은 한 곳에 머무르지 말고 원주 방향으로 연속적으로 퍼져 나가야 합니다. 15kV급 종단 작업에서, 까다로운 부분을 “완벽히 마무리”하기 위해 작업을 잠시 멈추는 작업팀이 기포 발생의 가장 흔한 원인입니다. 이를 해결하려면 더 느리고 연속적인 작업이 필요합니다. 중심부에서 시작하여 바깥쪽으로 겹치도록 작업하면 표면 온도를 균일하게 유지하면서 공기 포집을 최소화할 수 있습니다.
체류 시간은 벽 두께와 도체 질량에 비례합니다. 두께가 10mm 미만인 저압(LV) 튜브는 30초 미만의 열 스윕으로 복구될 수 있는 반면, 두께가 50mm를 초과하는 중압(MV) 종단부는 몇 분이 소요될 수 있습니다. 중압(MV) 수준의 열원 제어 타이밍을 저압(LV) 부품에 적용하거나, 그 반대의 경우를 적용하면, 일반적으로 복구가 불완전하거나 얇은 이음매 부위에서 국부적인 과열이 발생합니다.
표면 온도 상승은 고정된 이격 거리에서 체류 시간에 대략 비례하며, T표면 ≈ T주변 + k × t, 여기서 k는 열원의 출력과 거리에 따라 달라지므로, 체류 시간을 줄이거나 거리를 좁히면 과열을 방지하는 데 도움이 됩니다.
단계별 시퀀싱에 대해서는 ZeeyiElec의 MV 케이블 부속품 설치 품질 관리(QC) 점검표.
[전문가 인사이트]
- 어떤 도구를 사용하는지보다 작업 간격과 체류 시간이 더 중요합니다
- LV 및 MV 구성 요소에는 서로 다른 체류 시간이 필요하며, 타이밍 불일치는 과열의 흔한 원인입니다.
- 중심에서 바깥쪽으로 겹쳐지는 스윕 동작은 갇힌 공기와 과열 부위를 동시에 줄여줍니다
과열된 재료가 항상 즉시 파손되는 것은 아닙니다. 설치 과정에서 발생한 손상은 검사 시에는 발견되지 않다가 몇 달 후에야 결함으로 드러날 수 있습니다. 열 처리가 끝난 직후, 해당 부위에 접근이 가능한 상태에서 특정 지표를 확인하면 대부분의 문제를 조기에 발견할 수 있습니다.
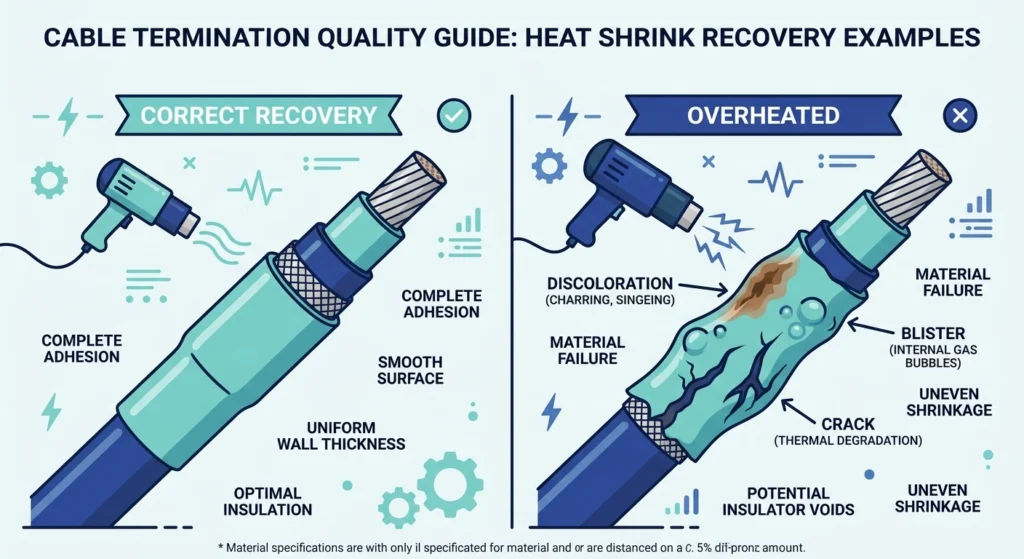
변색 — 열이 오래 머문 부위의 황변 또는 갈색 변색 — 이 가장 초기 징후입니다. 기포 현상, 즉 갇힌 가스로 인해 생기는 작은 돌출된 기포는 대개 튜브의 구조적 단면에 영향을 미치기 때문에 더 확실한 징후입니다. 관 끝부분이나 날카로운 형상 부위에서 가장 뚜렷하게 나타나는 갈라짐이나 미세한 균열은, 재료가 가열된 상태에서 탄성 회복 한계를 초과했음을 시사합니다.
제대로 복원된 부분은 전체적으로 균일하게 단단하고 약간 끈적거리는 느낌이 들며, 헐거움이나 지나치게 딱딱한 부분이 없이 표면에 밀착되어 있어야 합니다. 취성 현상 — 손가락으로 가볍게 눌렀을 때 뻣뻣하거나 갈라지는 현상 — 은 열로 인해 유연성이 상실되었음을 나타내며, 이는 대개 되돌릴 수 없습니다. 벽 두께가 고르지 않은 현상은 대개 열을 고르지 않게 가한 결과이며, 동일한 기술적 수정(더 느리고 균일하게 훑어내기)으로 두 가지 문제 모두를 해결할 수 있습니다.
12~18개월 이내에 고장이 발생한 종단부의 현장 진단 시, 종단부를 해부해 보면 시운전 당시에는 보이지 않았던 내부 변색 현상이 나타나며, 이는 설치 단계에서 발생한 과열로 인한 것으로 확인되는 경우가 빈번합니다.
체계적인 근본 원인 분석 방법에 대해서는 ZeeyiElec의 현장 장애 진단 워크플로.
주변 환경 조건은 배관에 전달되는 열 에너지의 양에 직접적인 영향을 미치며, 환경에 관계없이 동일한 기법을 사용하는 시공자는 추운 날씨에 열 공급이 부족하거나, 반대로 과잉 보정을 통해 과열이 발생할 위험이 있습니다.
바람은 열이 재료에 닿기도 전에 열을 휩쓸어 가기 때문에, 설치 작업자들은 종종 더 가까이 다가가거나 붓질 속도를 늦추게 되는데, 이 두 가지 모두 통제되지 않을 경우 과열 위험을 높입니다. 주변 온도가 대략 5°C 미만일 경우, 총 체류 시간은 20°C의 작업장 환경에 비해 20%에서 40%까지 늘어날 수 있습니다. 방풍막을 사용하거나 바람이 불어오는 반대편에서 작업하면 간격을 좁히지 않고도 안전 거리를 유지할 수 있습니다.
3심 케이블 위에 브레이크아웃 부트를 씌우는 것과 같은 다층 구조의 경우, 각 층이 회복 온도에 도달하는 속도가 다르기 때문에 열원 제어가 복잡해집니다. 바깥층은 회복된 것처럼 보일 수 있지만 안쪽 층은 여전히 가열이 부족한 상태일 수 있으며, 안쪽 층을 보정하기 위해 반복적으로 열을 가하면 바깥층이 과열될 수 있습니다. 안쪽에서 바깥쪽으로 작업하면서 각 열 처리 사이에 짧은 냉각 휴식 시간을 두면, 이미 회복된 부분에 과도한 열이 가해지는 것을 방지할 수 있습니다.
정확한 온도 및 체류 시간 매개변수에 대해서는 제조업체의 데이터시트가 여전히 주요 참고 자료로 활용됩니다. 이는 동일한 전압 등급 내에서도 실리콘, EPDM, 폴리올레핀 배합에 따라 회복 범위가 다르기 때문입니다. 데이터시트의 내용이 모호한 경우, IEC 60684-3 표준은 수축 회복 거동과 관련된 절연 슬리빙 재료에 대한 시험 방법을 제시하고 있으나, 합격/불합격 기준치는 해당 키트 제조업체가 제공하는 데이터를 기준으로 확인해야 합니다.
조달 팀은 기술 문서의 일환으로, 단순히 복원된 치수뿐만 아니라 공급업체가 권장하는 열원 유형, 이격 거리 및 체류 시간 범위를 요청해야 합니다. 특히 15kV급과 35kV급 종단부 간 전환 시에는 벽 두께 차이가 충분히 커서 한 등급의 공법을 적용하면 다른 등급의 종단부가 과열될 수 있으므로 더욱 그렇습니다.
ZeeyiElec은 열수축 케이블 액세서리 제품군과 함께 전압 등급 및 도체 단면적별 기술 데이터시트 및 열 적용 지침을 제공합니다. 공급업체를 평가 중이거나 냉수축 또는 열수축 단자 처리 관련 견적 요청서(RFQ)를 준비 중인 팀은 해당 문서를 직접 요청할 수 있습니다.
참고: IEC — 국제전기기술위원회
열 처리를 마친 직후 간단히 점검하면, 해당 부분이 아직 열려 있는 동안 대부분의 과열 문제를 파악할 수 있습니다.
튜브가 만져도 뜨겁지 않을 정도로 식으면(주변 온도와 질량에 따라 일반적으로 2~5분 소요), 설치자가 보고 있는 면뿐만 아니라 전체 둘레를 살펴보고 변색, 기포, 균열이 있는지 확인하십시오. 장갑을 낀 손으로 튜브 전체 길이를 따라 문지르며, 정상으로 확인된 기준품과 비교하여 취성이나 벽 두께의 불균일 여부를 점검하십시오. 기판과의 밀착 상태가 완벽하고 눈에 띄는 틈이 없는지 확인하십시오.
열원 유형, 대략적인 체류 시간 및 주변 조건을 기록해 두면 추후 고장 조사 시 출발점을 마련할 수 있습니다. 스위치기어를 닫거나 매립 작업을 진행하기 전에 완료된 구간의 사진을 촬영해 두면 비교 기준 자료로 활용할 수 있습니다. 설치 단계에서 과열 현상이 가장 빈번하게 발생하는 12~18개월 기간 동안에는, 단순히 “괜찮아 보인다”는 식의 일반적인 메모보다 정의된 체크리스트에 따른 공식적인 품질 관리(QC) 승인 절차가 더 유용합니다.
이 체크리스트는 보다 광범위한 설치 품질 관리(QC) 관행을 보완하는 역할을 합니다. ZeeyiElec의 케이블 액세서리 그리고 변압기 액세서리 관련 문헌 및 견적 요청(RFQ) 지원을 위한 제품 시리즈.
대부분의 가교 폴리올레핀 및 엘라스토머 수축 재료는 표면 온도가 대략 110°C에서 130°C 사이일 때 완전히 원상 회복되지만, 정확한 수치는 배합에 따라 다르므로 키트 데이터시트를 참조하여 확인해야 합니다.
네 — 열풍기의 출력 온도인 300°C에서 650°C는 여전히 복구 한계치를 훨씬 상회하므로, 열풍기를 너무 가까이 대거나 너무 오래 쬐면 화염과 마찬가지로 표면이 그을릴 수 있습니다. 다만 그 과정이 더 느릴 뿐입니다.
과열은 변색, 기포 발생, 취성 또는 균열을 유발할 수 있으며, 시운전 시 눈에 띄는 손상이 없더라도 12~18개월 이내에 조기 고장의 원인이 될 수 있습니다.
제대로 경화된 부분은 전체적으로 균일하게 단단하고 점성이 있으며, 눈에 띄는 틈새 없이 밀착되어 있고, 냉각 직후 점검 시 변색, 기포, 또는 취성이 나타나지 않습니다.
네 — 주변 온도가 대략 5°C 미만일 경우, 20°C 환경에 비해 체류 시간을 20%에서 40%로 늘려야 하는 경우가 많으며, 스탠드오프 거리를 줄이는 대신 윈드 실드를 사용하면 과보정으로 인한 과열을 방지할 수 있습니다.
적외선 가열 방식은 열을 더 고르게 분산시키고 국부적인 과열 현상을 줄여주지만, 장비 크기로 인해 현장에서는 사용이 제한적이기 때문에, 올바른 기술로 다루는 토치는 대부분의 야외 중전압 작업에서 여전히 표준으로 사용되고 있습니다.
프로판 토치는 일반적으로 표면에서 약 50mm에서 100mm 정도 떨어진 곳에 대는 반면, 히트 건은 바람, 부품 크기, 공구 출력에 따라 조절하여 대개 25mm에서 50mm 정도로 더 가까이 대게 됩니다.

 English English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский