हीट सोर्स नियंत्रण का अर्थ है लागू किए गए हीट सोर्स के तापमान, ठहराव समय और दूरी का प्रबंधन करना, ताकि हीट श्रिंक घटक अपनी सुरक्षित प्रसंस्करण सीमा को पार किए बिना पूरी तरह से ठीक हो सके। केबल सहायक उपकरण की स्थापना में, यह नियंत्रण यह निर्धारित करता है कि सामग्री अपने डिज़ाइन किए गए पुनर्प्राप्त अवस्था तक पहुँचती है या काम पूरा होने से पहले ही क्षय हो जाती है।.
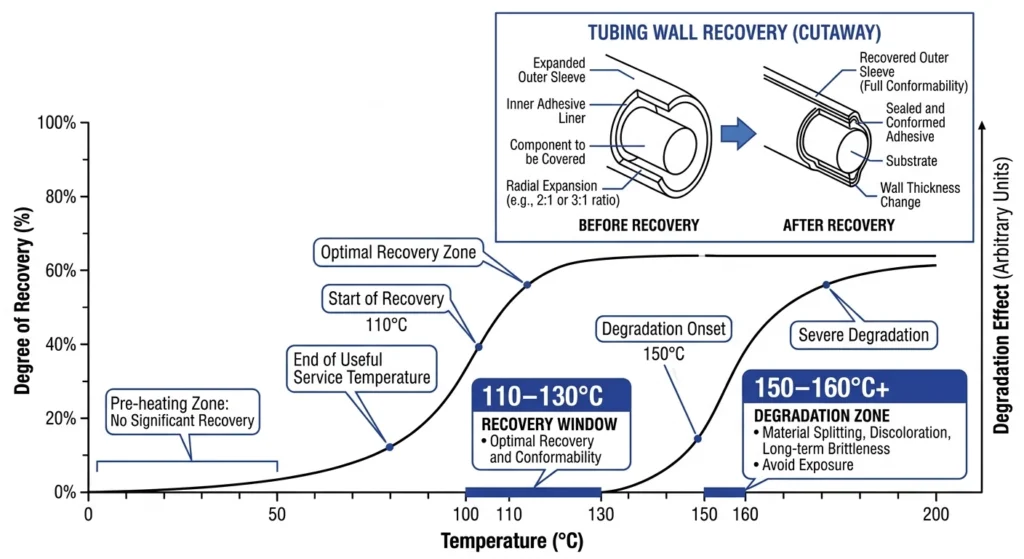
हीट श्रिंक ट्यूबिंग क्रॉस-लिंक्ड पॉलीओलेफिन से निर्मित होती है, जिसे उत्पादन के दौरान फैलाया जाता है, और क्षेत्र में फिर से गर्मी लागू होने तक आकार में लॉक रखा जाता है। पुनर्प्राप्ति लगभग 110°C से 130°C के बीच शुरू होती है और तब तक जारी रहती है जब तक ट्यूबिंग पूरी तरह से सब्सट्रेट पर संकुचित नहीं हो जाती। इस सीमा के नीचे, संकुचन अधूरा रहता है, जिससे रिक्त स्थान या ढीला फिट रह जाता है। सतह पर लगभग 150°C से 160°C का निरंतर तापमान बनाए रखने पर, पॉलिमर झुलस जाता है, ऑक्सीकरण हो जाता है, या यांत्रिक अखंडता खो देता है — यह विफलता का एक ऐसा तरीका है जो तब तक दृश्य रूप से स्पष्ट नहीं होता जब तक कि फफोले या रंगत बदलना दिखाई न दे।.
किनारा संकरा क्यों है
पूरी रिकवरी और क्षति के बीच का अंतर सतह पर अक्सर 30°C से कम होता है, जो प्रोपेन टॉर्च की नोक के 1,900°C से अधिक तापमान की तुलना में बहुत संकीर्ण है। चूंकि ऊष्मा स्रोत हमेशा सामग्री द्वारा सहन की जा सकने वाली सीमा से कहीं अधिक गर्म होता है, इसलिए प्रभावी ऊष्मा स्रोत नियंत्रण उपकरण की रेटेड आउटपुट के बजाय इंस्टॉलर की तकनीक — दूरी, गति और ठहराव समय — पर निर्भर करता है। क्षेत्र में कमीशनिंग के दौरान, टॉर्च या गन को घुमाने के बजाय एक ही जगह स्थिर रूप से रखने वाले तकनीशियन स्थानीय अति-तापन का सबसे आम स्रोत होते हैं।.
पुनर्प्राप्ति 110°C से 130°C के बीच होती है, जबकि सतही तापमान लगभग 150°C से ऊपर लगातार रहने पर क्रॉस-लिंक्ड पॉलीओलेफिन सामग्री का क्षरण शुरू हो जाता है।.
रिकवरी-टू-डिग्रेडेशन गैप अक्सर 30°C से कम होता है — जो अधिकांश इंस्टॉलर्स की अपेक्षा से संकरा होता है।
टॉर्च की नोक का तापमान (1,900°C+) अपने आप कभी भी “सुरक्षित” का संकेत नहीं देता; नियंत्रण चर तकनीक है।
जलने का सबसे आम मूल कारण उपकरण का चुनाव नहीं, बल्कि स्थिर विराम है।
हीट श्रिंक इंस्टॉलेशन में प्रयुक्त ताप स्रोत के प्रकार
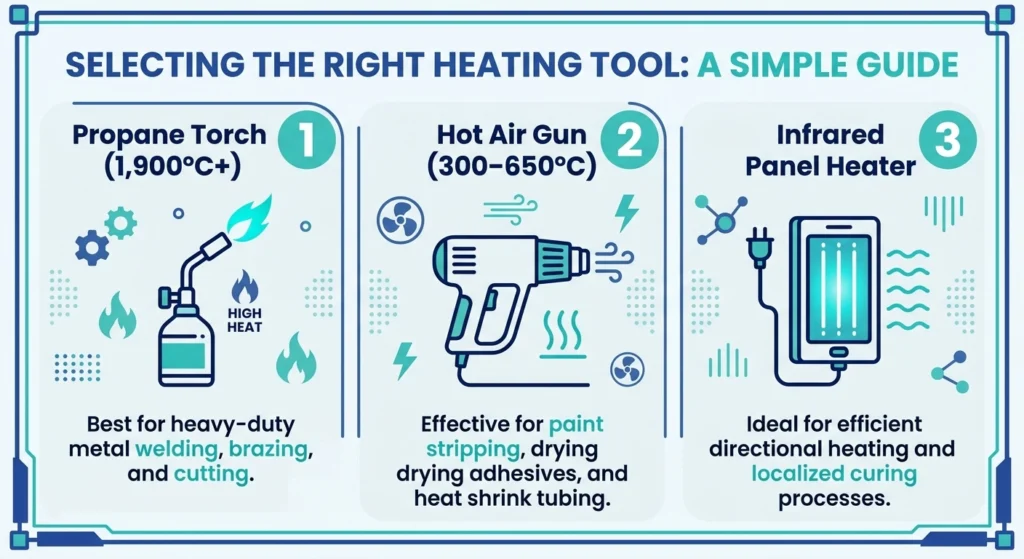
मैदानी दल तीन ताप स्रोतों पर निर्भर करते हैं, जिनमें से प्रत्येक की नियंत्रणीयता अलग-अलग होती है, और काम के लिए सही का चयन करना अति-तापन से बचाव की पहली रक्षा है।.
प्रोपेन/ब्यूटेन टॉर्च
खुली लौ वाली टॉर्चें हवा में भी तेजी से उच्च ऊष्मा उत्सर्जन करती हैं, जिनकी नोक का तापमान 1,900°C से अधिक हो जाता है। टॉर्च में कोई अंतर्निहित नियमन नहीं होता — नियंत्रण पूरी तरह दूरी और गति पर निर्भर करता है। टॉर्च बड़े घटकों के लिए उपयुक्त हैं, जैसे 60 मिमी से अधिक बाहरी व्यास वाले 35 kV वर्ग के टर्मिनेशन, लेकिन इनमें सबसे अधिक अतितापन का जोखिम होता है, क्योंकि एक क्षणिक विराम भी सतह को कुछ ही सेकंड में झुलसा सकता है।.
गर्म हवा (ताप) बंदूक
हीट गन नियंत्रित हवा उत्सर्जित करती हैं, आमतौर पर नोजल पर 300°C से 650°C तक — जो अभी भी पुनर्प्राप्ति सीमा से काफी ऊपर है, लेकिन खुली लौ की तुलना में अधिक स्थिर होती है। ये इनडोर स्विचगियर कार्य और छोटे एलवी घटकों, जैसे 20 मिमी व्यास से कम 1 kV ट्यूबिंग, के लिए उपयुक्त हैं, लेकिन ठंडी या हवादार परिस्थितियों में अधिक समय तक रहने की लागत पर।.
अवरक्त पैनल हीटर
इन्फ्रारेड हीटर एक व्यापक क्षेत्र में विकिरणशील ऊष्मा प्रदान करते हैं, जिससे स्थानीय गर्म बिंदुओं की संख्या कम हो जाती है। उपकरण के आकार के कारण इनका क्षेत्रीय उपयोग सीमित है, लेकिन शिपमेंट से पहले टर्मिनेशन किट तैयार करने वाली प्री-फैब्रिकेशन कार्यशालाओं में ये आम हैं।.
केबल सहायक उपकरण स्थापना में उपयोग किए जाने वाले तीन सामान्य ताप स्रोतों की तुलना, उनके विशिष्ट आउटपुट तापमान और सर्वोत्तम अनुकूल अनुप्रयोग वातावरण के आधार पर।.
नियंत्रित ताप के लिए दूरी, कोण और गति तकनीक
ऊष्मा स्रोत नियंत्रण उपकरण पर कम और उसे कैसे संचालित किया जाता है, इस पर अधिक निर्भर करता है। दूरी, गति पैटर्न और ठहराव समय यह निर्धारित करते हैं कि पुनर्प्राप्ति समान और पूर्ण है या नहीं।.
टकराव दूरी नियंत्रण
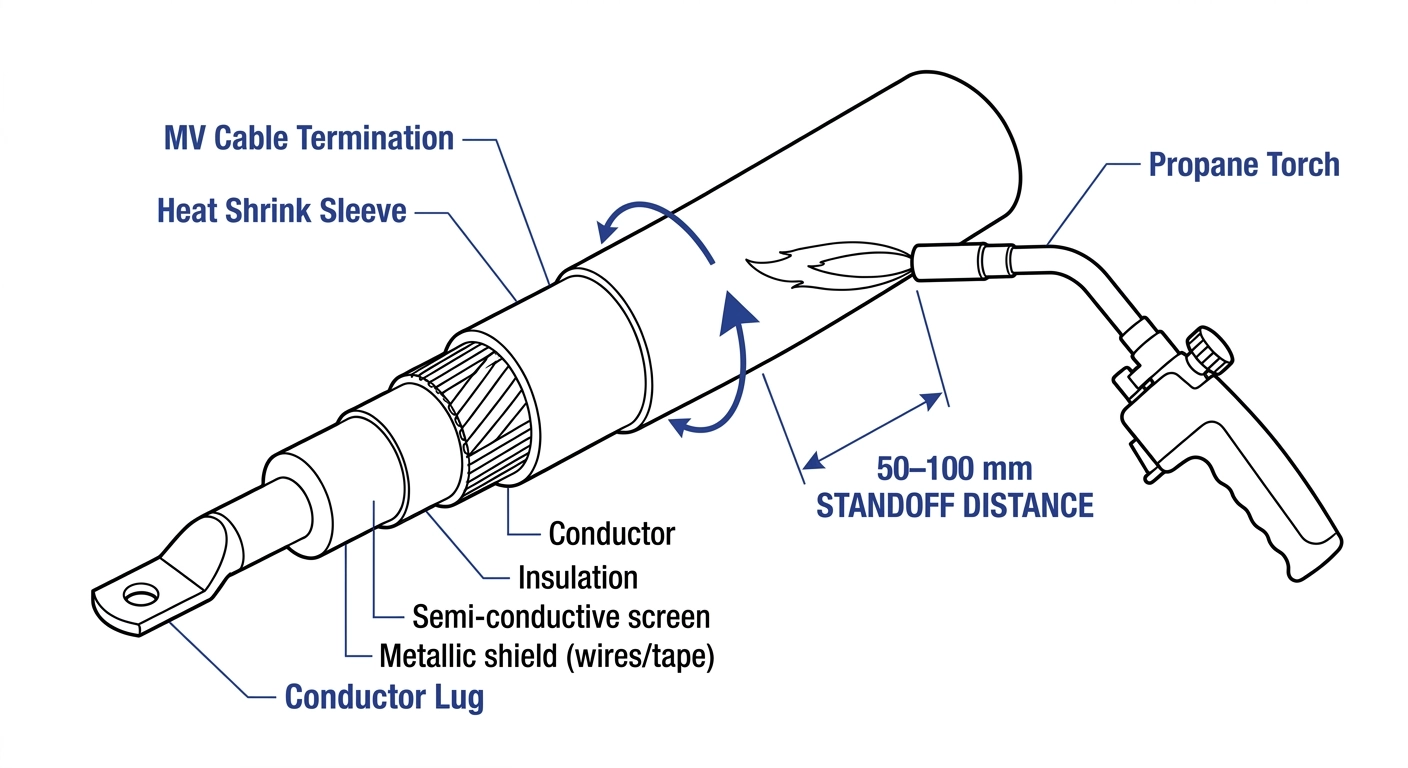
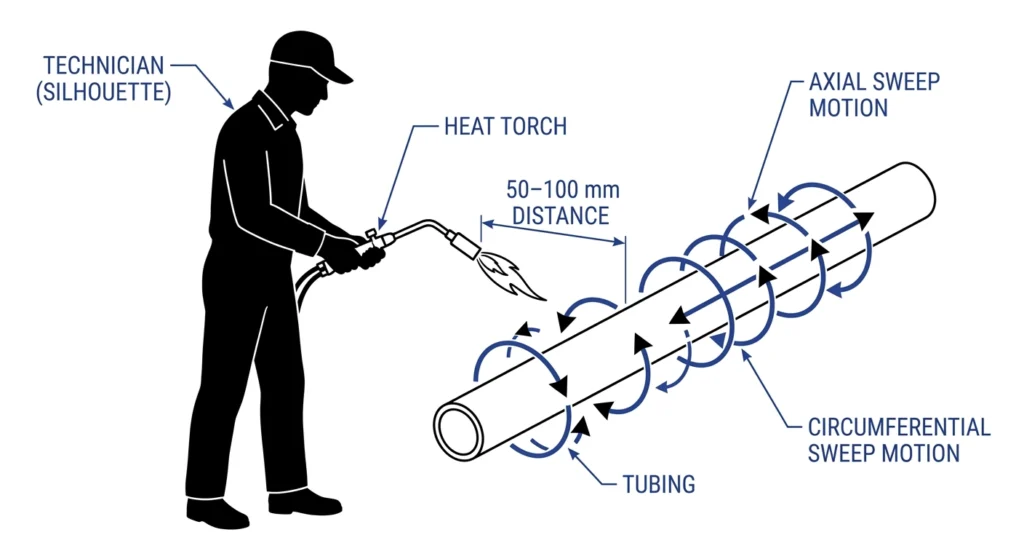
एक टॉर्च को आमतौर पर सतह से 50 मिमी से 100 मिमी की दूरी पर पकड़ा जाता है, जिसे लौ के आकार और हवा के अनुसार समायोजित किया जाता है। बहुत करीब होने पर, गर्मी इतनी तेजी से केंद्रित होती है कि पॉलिमर उसे फैला नहीं पाता, जिससे एक तरफ जल जाती है जबकि बाकी हिस्सा ठीक होने से पहले ही। हीट गन आमतौर पर 25 मिमी से 50 मिमी की दूरी पर रखी जाती हैं, क्योंकि उनका आउटपुट पहले से ही नियंत्रित होता है।.
परिधीय स्वीप बनाम स्थिर अनुप्रयोग
गर्मी को एक ही स्थान पर ठहरने के बजाय निरंतर परिधीय रूप से घूमना चाहिए। 15 kV वर्ग के टर्मिनेशन कार्य में, जो क्रू एक जिद्दी हिस्से को “अंतिम रूप देने” के लिए रुकते हैं, वे बुलबुले बनने का सबसे आम कारण होते हैं — इसका समाधान है धीमी, निरंतर गति से एक पास। केंद्र से शुरू करके बाहरी ओर ओवरलैपिंग पास में काम करने से फंसी हुई हवा सीमित होती है और सतह का तापमान समान रहता है।.
व्यास के सापेक्ष विराम समय
ठहराव समय दीवार की मोटाई और चालक द्रव्यमान के साथ बढ़ता है। 10 मिमी से कम मोटी दीवार वाली LV ट्यूब 30 सेकंड से भी कम समय में गर्मी के फैलाव से उबर सकती है, जबकि 50 मिमी से अधिक व्यास वाली MV टर्मिनेशन बॉडी को कई मिनट लग सकते हैं। MV-स्तर के ताप स्रोत नियंत्रण समय को LV घटकों पर लागू करने—या इसके विपरीत—से अक्सर पतले संक्रमणों पर अपूर्ण पुनर्प्राप्ति या स्थानीय अतितापन हो जाता है।.
सही ताप अनुप्रयोग तकनीक स्थिर दूरी और निरंतर परिधीय झाड़ू को मिलाकर स्थानीय अतितापन को रोकती है।. प्रॉम्प्ट: सफेद पृष्ठभूमि, वेक्टर लाइन आर्ट, नीला #2b4197 कॉलआउट्स; तकनीकी
सतही तापमान में वृद्धि, एक निश्चित दूरी पर बने रहने के समय के अनुपात में होती है, T के बाद।सतह ≈ टीपरिवेशीय + k × t, जहाँ k ऊष्मा स्रोत के आउटपुट और दूरी पर निर्भर करता है — इसलिए या तो ठहराव समय या निकटता को कम करने से अतितापन को रोकने में मदद मिलती है।.
प्रयोग किया गया उपकरण जितना मायने रखता है, उससे भी अधिक मायने रखती हैं दूरी और समय।
LV और MV घटकों को अलग-अलग ड्वेल समय की आवश्यकता होती है; गलत समय मिलान ओवरहीटिंग का एक सामान्य ट्रिगर है।
केंद्र से बाहर की ओर ओवरलैपिंग स्वीप फँसी हुई हवा और हॉट स्पॉट्स दोनों को कम करते हैं।
मैदान में ओवरहीटिंग की पहचान और निदान
अत्यधिक गर्म की गई सामग्री हमेशा तुरंत विफल नहीं होती — स्थापना के दौरान हुई क्षति निरीक्षण में पास हो सकती है और महीनों बाद विफलता के रूप में प्रकट हो सकती है। जब खंड सुलभ हो, तो ताप लगाने के तुरंत बाद विशिष्ट संकेतकों की जाँच करने से अधिकांश समस्याएँ प्रारंभिक चरण में ही पकड़ी जा सकती हैं।.
दृश्य संकेतक
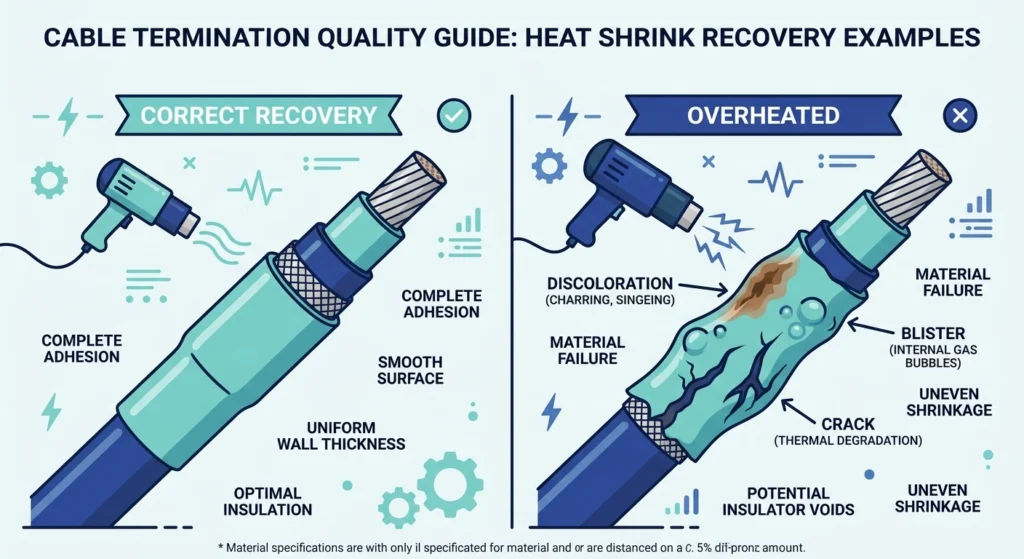
रंग का फीका पड़ना — जहाँ गर्मी टिकी रही वहाँ पीलापन या भूरापन — सबसे प्रारंभिक संकेत है। फफोले, फँसी हुई गैस से बने छोटे उभरे बुलबुले, एक अधिक मजबूत संकेतक हैं क्योंकि वे आमतौर पर ट्यूब के संरचनात्मक क्रॉस-सेक्शन को प्रभावित करते हैं। ट्यूब के सिरों पर या तीव्र ज्यामिति पर सबसे अधिक दिखाई देने वाली दरारें या सूक्ष्म दरारें यह संकेत देती हैं कि सामग्री ने गर्म होने पर अपनी लोचशील पुनर्प्राप्ति सीमा पार कर दी थी।.
स्पर्शगत और संरचनात्मक संकेतक
ठीक से पुनर्प्राप्त खंड समान रूप से दृढ़ और हल्का चिपचिपा महसूस होता है, बिना किसी ढीले या अत्यधिक कठोर हिस्से के कसकर अनुकूलित होता है। भंगुरता — हल्के उंगली दबाव पर कठोरता या दरारें — गर्मी-प्रेरित लचीलापन ह्रास का संकेत देती है जो आमतौर पर अपरिवर्तनीय होता है। असमान दीवार मोटाई अक्सर असंगत ताप अनुप्रयोग के कारण होती है, और वही तकनीक सुधार (धीमी, अधिक समान झाड़ू लगाने) दोनों को संबोधित करता है।.
12 से 18 महीनों के भीतर विफल होने वाले टर्मिनेशनों के फील्ड निदान में, टर्मिनेशन को खोलकर जांच करने पर इंस्टॉलेशन चरण में हुई अत्यधिक गर्मी अक्सर पाई जाती है, जो कमीशनिंग के समय अदृश्य आंतरिक रंग परिवर्तन के रूप में दिखाई देती है।.
ठीक से पुनर्प्राप्त ट्यूबिंग सतह, बगल में एक ऐसी सतह है जो स्थापना के दौरान अत्यधिक गर्मी से रंग बदलने, फफोले उठने और दरारें पड़ने को दर्शाती है।.
ताप अनुप्रयोग को बदलने वाले स्थल और पर्यावरणीय कारक
परिवेश की परिस्थितियाँ सीधे तौर पर यह प्रभावित करती हैं कि ट्यूबिंग तक कितनी ऊष्मा ऊर्जा पहुँचती है, और पर्यावरण की परवाह किए बिना एक ही तकनीक का उपयोग करने वाले इंस्टॉलर ठंडे मौसम में अपर्याप्त हीटिंग या अत्यधिक हीटिंग की स्थिति में पड़ने का जोखिम उठाते हैं।.
हवा और ठंडे मौसम का मुआवजा
हवा सामग्री तक गर्मी पहुँचने से पहले ही उसे दूर कर देती है, जिससे इंस्टॉलर अक्सर करीब आने या स्वीप धीमा करने के लिए मजबूर हो जाते हैं — दोनों ही अनियंत्रित होने पर ओवरहीटिंग का खतरा बढ़ा देते हैं। लगभग 5°C से कम परिवेशीय तापमान पर, कुल ठहराव समय 20°C की कार्यशाला के वातावरण की तुलना में 20% से 40% तक बढ़ सकता है। विंडशील्ड का उपयोग करने या हवा की विपरीत दिशा से काम करने से गैप बंद करने के बजाय दूरी-सुरक्षा मार्जिन बरकरार रहता है।.
बहु-परत और ब्रेकआउट पर विचार
मल्टी-लेयर बिल्ड्स, जैसे कि तीन-कोर केबल पर ब्रेकआउट बूट, हीट सोर्स नियंत्रण को जटिल बनाते हैं क्योंकि परतें अलग-अलग दरों से रिकवरी तापमान तक पहुँचती हैं। बाहरी परत ठीक हो चुकी प्रतीत हो सकती है जबकि आंतरिक परत अध-तापित रहती है; आंतरिक परत को ठीक करने के लिए दोहराए गए पास बाहरी परत को अधिक गर्म कर सकते हैं। पासों के बीच संक्षिप्त ठंडक विराम के साथ अंदर से बाहर की ओर काम करने से पहले से ठीक हो चुके हिस्सों पर अत्यधिक आवेदन से बचा जा सकता है।.
मानक, निर्माता डेटा, और ऊष्मा मापदंडों का सत्यापन करने के स्थान
निर्माता डेटाशीट सटीक तापमान और ड्वेल पैरामीटर के लिए प्राथमिक संदर्भ बनी रहती हैं, क्योंकि रिकवरी विंडो एक ही वोल्टेज वर्ग के भीतर भी सिलिकॉन, EPDM और पॉलीओलेफिन फॉर्मूलेशन के बीच भिन्न होती हैं। जहाँ डेटाशीट अस्पष्ट हो, वहाँ IEC 60684-3 संकुचन पुनर्प्राप्ति व्यवहार से संबंधित इन्सुलेटिंग स्लीव सामग्री के परीक्षण विधियाँ प्रदान करता है, हालांकि पास/फेल सीमाओं की पुष्टि किट निर्माता के अपने डेटा के आधार पर करनी चाहिए।.
खरीद टीमें तकनीकी दस्तावेज़ीकरण के हिस्से के रूप में आपूर्तिकर्ता द्वारा अनुशंसित ताप स्रोत का प्रकार, दूरी (स्टैंडऑफ दूरी) और ठहराव समय की सीमा अनुरोध करें — केवल पुनर्प्राप्त आयाम ही नहीं — विशेष रूप से जब 15 kV और 35 kV वर्ग की टर्मिनेशन के बीच संक्रमण हो रहा हो, जहाँ दीवार की मोटाई इतनी भिन्न होती है कि एक वर्ग की तकनीक दूसरे को ओवरहीट कर सकती है।.
ZeeyiElec अपनी हीट श्रिंक केबल सहायक उपकरण श्रृंखला के साथ वोल्टेज वर्ग और कंडक्टर आकार के अनुसार तकनीकी डेटाशीट और हीट एप्लीकेशन मार्गदर्शन प्रदान करता है। जो टीमें किसी आपूर्तिकर्ता का मूल्यांकन कर रही हैं या कोल्ड या हीट श्रिंक टर्मिनेशन के लिए RFQ तैयार कर रही हैं, वे सीधे इस दस्तावेज़ीकरण का अनुरोध कर सकती हैं।.
गर्मी लगाने के तुरंत बाद एक संक्षिप्त जाँच अधिकांश ओवरहीटिंग समस्याओं का पता तब लगा लेती है जब सेक्शन अभी भी खुला होता है।.
तत्काल हीट चेक्स के बाद
एक बार ट्यूबिंग स्पर्श करने पर ठंडी हो जाए — आमतौर पर परिवेशीय तापमान और द्रव्यमान के आधार पर 2 से 5 मिनट — तो पूरे परिधि का निरीक्षण करें कि कहीं रंग फीका तो नहीं पड़ा, बुलबुले उभरे हैं या दरारें आई हैं, सिर्फ इंस्टॉलर की ओर वाले हिस्से तक सीमित न रहें। एक दस्ताने वाले हाथ को लंबाई भर चलाकर देखें कि वह भंगुर तो नहीं है या दीवार की मोटाई असमान तो नहीं है, इसे किसी पहले से जाने-माने सही नमूने से तुलना करके जांचें। यह सुनिश्चित करें कि ट्यूबिंग सब्सट्रेट से पूरी तरह से सटी हुई हो और कोई भी दिखाई देने वाला अंतराल न हो।.
QC रिकॉर्ड्स के लिए दस्तावेज़ीकरण
ताप स्रोत का प्रकार, अनुमानित प्रवास समय और परिवेशीय परिस्थितियों का रिकॉर्ड रखना बाद की विफलता जांचों के लिए एक प्रारंभिक बिंदु प्रदान करता है। स्विचगियर बंद करने या पीछे से भरने से पहले पूर्ण खंड की तस्वीर लेना तुलनात्मक संदर्भ प्रदान करता है। परिभाषित चेकलिस्ट के आधार पर औपचारिक QC अनुमोदन 12 से 18 महीने की अवधि के लिए, जब स्थापना-चरण में अतितापन सबसे अधिक प्रकट होता है, सामान्य “ठीक दिखता है” नोट की तुलना में अधिक उपयोगी होता है।.
यह चेकलिस्ट व्यापक इंस्टॉलेशन QC प्रथाओं को पूरक करती है; ZeeyiElec की देखें केबल सहायक उपकरण और ट्रांसफॉर्मर सहायक उपकरण संबंधित दस्तावेज़ीकरण और RFQ सहायता के लिए उत्पाद श्रृंखला।.
अक्सर पूछे जाने वाले प्रश्न
हीट श्रिंक केबल एक्सेसरी इंस्टॉलेशन के लिए किस तापमान सीमा का उपयोग किया जाता है?
अधिकांश क्रॉस-लिंक्ड पॉलीओलेफिन और इलास्टोमेरिक श्रिंक सामग्री सतह पर लगभग 110°C से 130°C के बीच पूरी तरह से पुनः प्राप्त हो जाती है, हालांकि सटीक तापमान फॉर्मूलेशन पर निर्भर करता है और किट डेटाशीट से जांचा जाना चाहिए।.
क्या आप टॉर्च के बजाय हीट गन से हीट श्रिंक ट्यूबिंग को ज़्यादा गर्म कर सकते हैं?
हाँ — हीट गन का 300°C से 650°C का आउटपुट अभी भी रिकवरी थ्रेशोल्ड से काफी ऊपर है, इसलिए इसे बहुत करीब या बहुत देर तक रखने से सतह जल सकती है, ठीक वैसे ही जैसे खुली लौ से जलती है, बस थोड़ी धीमी गति से।.
स्थापना के दौरान यदि हीट श्रिंक टर्मिनेशन को अत्यधिक गर्म कर दिया जाए तो क्या होता है?
अत्यधिक गर्मी से रंग फीका पड़ना, फफोले उठना, भंगुरता या दरारें आना हो सकती हैं, और कमीशनिंग के समय दिखाई देने वाले नुकसान के बिना भी यह 12 से 18 महीनों के भीतर प्रारंभिक सेवा विफलताओं में योगदान कर सकती है।.
बिना ज़्यादा गर्म किए हीट श्रिंक ट्यूबिंग के पूरी तरह सिकुड़ जाने का पता आप कैसे लगा सकते हैं?
ठीक से ठीक हो चुका खंड समान रूप से दृढ़ और चिपचिपा महसूस होता है, बिना किसी दिखाई देने वाले अंतराल के कसकर सट जाता है, और ठंडा होने के तुरंत बाद निरीक्षण करने पर इसमें कोई रंगत बदलना, फफोले या भंगुरता नहीं दिखाई देती।.
क्या ठंडे मौसम में हीट लगाने की अलग तकनीक की आवश्यकता होती है?
हाँ — लगभग 5°C से कम परिवेश तापमान पर, 20°C के वातावरण की तुलना में ड्वेल टाइम को अक्सर 20% से 40% तक बढ़ाना पड़ता है, और स्टैंडऑफ दूरी बंद करने के बजाय विंड शील्ड का उपयोग करने से अत्यधिक मुआवजे से होने वाली ओवरहीटिंग से बचा जा सकता है।.
क्या ओवरहीटिंग से बचने के लिए इन्फ्रारेड हीटिंग खुली टॉर्च की तुलना में अधिक सुरक्षित है?
इन्फ्रारेड हीटिंग गर्मी को अधिक समान रूप से वितरित करती है और स्थानीय गर्म बिंदुओं को कम करती है, लेकिन उपकरण के आकार के कारण इसका क्षेत्रीय उपयोग सीमित है, इसलिए अधिकांश बाहरी मध्यवर्ती वोल्टेज (MV) कार्यों के लिए सही तकनीक से संभाला गया टॉर्च मानक बना हुआ है।.
सिकुड़ने के दौरान हीट स्रोत को ट्यूबिंग के कितने करीब रखा जाना चाहिए?
एक प्रोपेन टॉर्च को आमतौर पर सतह से लगभग 50 मिमी से 100 मिमी की दूरी पर पकड़ा जाता है, जबकि हीट गन को आमतौर पर करीब 25 मिमी से 50 मिमी की दूरी पर पकड़ा जाता है, जिसे हवा, घटक के आकार और उपकरण के आउटपुट के अनुसार समायोजित किया जाता है।.
योयो शी
योयो शी ZeeyiElec के लिए लिखती हैं, जहाँ उनका ध्यान मध्यम-वोल्टेज सहायक उपकरणों, ट्रांसफॉर्मर घटकों और केबल सहायक समाधानों पर केंद्रित है। उनके लेख उत्पाद अनुप्रयोगों, तकनीकी मूल बातों और वैश्विक विद्युत उद्योग के खरीदारों के लिए आपूर्ति संबंधी अंतर्दृष्टि को कवर करते हैं।.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский