Por que a avaliação de fornecedores determina os resultados do processo de aquisição de transformadores e acessórios para cabos
Isso lista de verificação para aquisição global orienta os compradores no processo de avaliação de fornecedores de transformadores e acessórios para cabos — etapa que a maioria das equipes de compras ignora antes de emitir uma solicitação de cotação.
Um acessório de transformador de distribuição que não é aprovado em um teste de aceitação de fábrica raramente falha devido a um desenho incorreto. Na maioria das vezes, a falha ocorre porque o fornecedor selecionado durante o processo de aquisição não conseguiu reproduzir de forma consistente o que o desenho técnico especificava. As equipes de compras geralmente concentram sua diligência na fase de solicitação de cotação — classe de tensão, intensidade nominal, BIL — e tratam o relacionamento com o fornecedor em si como uma questão secundária a ser resolvida após o acordo dos termos. Essa sequência gera risco: uma especificação pode estar perfeitamente redigida e, mesmo assim, resultar em um produto inadequado ou insuficientemente testado se o fornecedor responsável por ela nunca tiver sido devidamente qualificado.
O custo de um relacionamento com um fornecedor não avaliado
A experiência de campo em vários ciclos de aquisição revela um padrão consistente: os problemas decorrentes de fornecedores não avaliados raramente vêm à tona na fase de cotação. Eles surgem nos testes de aceitação na fábrica ou, pior ainda, depois que uma unidade já foi instalada e colocada em operação. Um lote de terminações termorretráteis de 15 kV que passa na inspeção visual, mas nunca foi submetido a testes de rotina de acordo com todas as suas especificações elétricas, pode passar na inspeção de recebimento e ainda assim apresentar falha no primeiro ano de serviço. A reabastecimento após um lote com defeito normalmente acrescenta de 4 a 8 semanas ao cronograma do projeto, além de quaisquer custos de garantia ou substituição — atrasos que se agravam quando a falha é descoberta no meio da instalação, em vez de durante a inspeção pré-embarque.
Onde se encaixa a verificação no cronograma de seleção de fornecedores
A verificação responde à pergunta “esse fornecedor entregará consistentemente o que afirma, lote após lote” — uma questão distinta e anterior à da solicitação de cotação (RFQ), que é “esse fornecedor é capaz de produzir o que eu preciso, no papel?”. Os dois processos se complementam: uma solicitação de cotação tecnicamente completa avalia a capacidade, enquanto a verificação avalia a confiabilidade. Pular a verificação e passar diretamente de uma cotação promissora para um pedido de compra é a razão mais comum pela qual as equipes de compras acabam tendo que requalificar um segundo fornecedor no meio do projeto — um custo que supera em muito o tempo que a própria verificação exige.
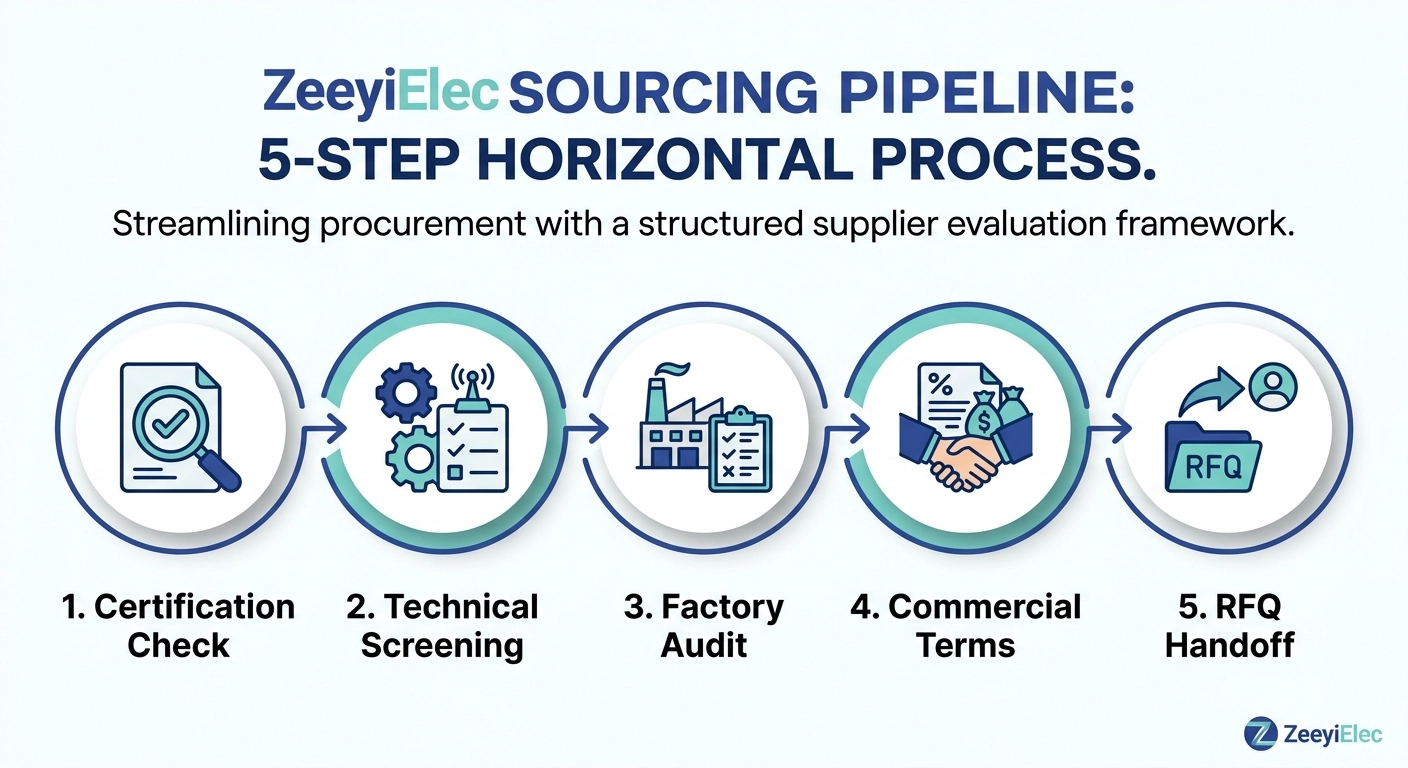
Isso lista de verificação para aquisição global apresenta a sequência de avaliação: verificação de certificações, análise de capacidade técnica, expectativas em relação à auditoria de fábrica, esclarecimento das condições comerciais e sinais de alerta na comunicação — antes mesmo de um projeto chegar à fase de solicitação de cotação (RFQ) ou de documentação de exportação.
Certificação e verificação de normas: o que verificar antes de selecionar os candidatos
As certificações informam ao comprador quais são as capacidades declaradas por um fornecedor; por si só, elas não confirmam que todas as unidades enviadas atendam a essas especificações. A verificação das certificações deve estar no topo da lista de verificação, pois elimina uma grande parte dos fornecedores não qualificados antes mesmo do início de qualquer negociação técnica ou comercial.
Certificações em nível empresarial (ISO 9001, CE, RoHS)
A norma ISO 9001 confirma que existe um sistema de gestão da qualidade documentado, e não que algum produto específico tenha sido aprovado em testes — considere-a como um filtro básico, e não como prova do desempenho do produto. A marcação CE e a conformidade com a RoHS são importantes principalmente para remessas destinadas ao mercado da UE; um fornecedor que cite com segurança a conformidade com a CE para um pedido fora da UE não está sendo desqualificado, mas vale a pena perguntar diretamente se o certificado realmente se aplica à família de produtos em questão, já que, às vezes, os certificados são emitidos em nível da empresa, e não por linha de produtos.
Relatórios de ensaio no nível do produto (ensaio de tipo vs. ensaio de rotina)
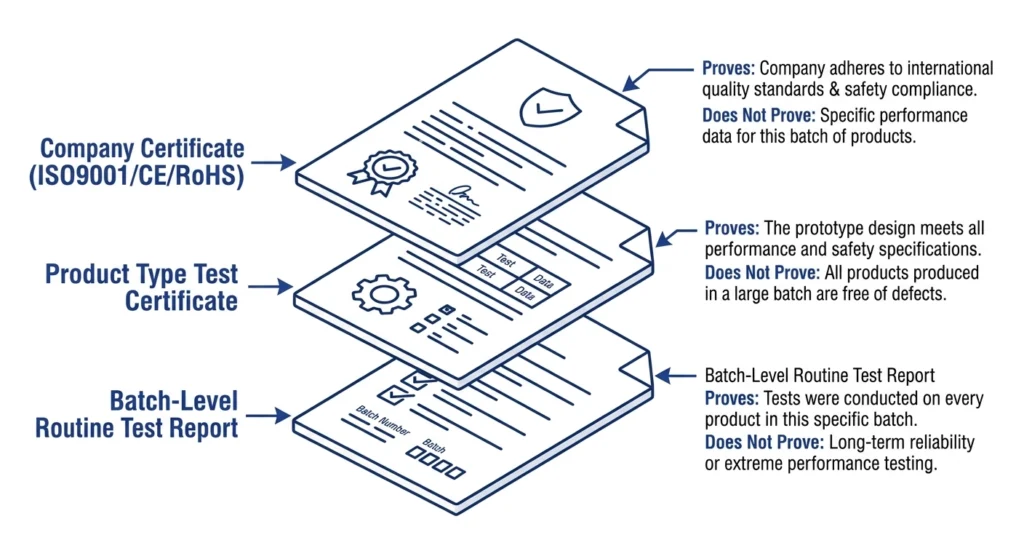
É aqui que a verificação prévia gera a maior economia de custos nas etapas posteriores. Um teste de tipo valida um projeto uma única vez, nas piores condições possíveis; um teste de rotina verifica se um lote específico de produção está em conformidade com esse projeto validado. Um fornecedor que consiga apresentar um certificado de teste de tipo, mas não registros de testes de rotina para o lote específico que está sendo enviado de acordo com um pedido de compra, apenas comprovou que o projeto funciona — e não que as unidades no contêiner estejam em conformidade. Para buchas de média tensão e acessórios para cabos, solicite dados de testes de rotina que abranjam os níveis de resistência dielétrica e de descarga parcial do lote de produção real, e não de uma amostra de referência de uma produção anterior. Para uma análise mais detalhada dessa distinção, consulte o artigo da ZeeyiElec Teste de tipo vs. teste de rotina: O que os compradores precisam verificar.
Comparação das normas citadas com a família de produtos
Os fornecedores, ocasionalmente, citam uma norma que rege uma família de produtos relacionada, mas diferente — por exemplo, uma norma referente a transformadores citada em vez de uma específica para acessórios. A norma IEC 60137 rege especificamente as buchas, distinguindo-se da norma básica para transformadores IEC 60076, e uma cotação que cite apenas esta última para um pedido de buchas deixa os requisitos dielétricos e mecânicos do acessório sem verificação. A IEC 60137 estabelece valores de tensão de resistência ao impulso de raio (BIL) que variam de acordo com a classe de tensão nominal (Um) da bucha, e, para buchas com Um acima de 72,5 kV, o teste de impulso de raio a seco é exigido como teste de rotina, e não apenas como teste de tipo — os compradores devem solicitar a referência exata da tabela e a classe de Um no certificado de teste de tipo do fornecedor, em vez de presumir que um único valor de BIL se aplica a todas as classes de tensão. Para o texto completo da norma, consulte a Listagem da norma IEC 60137 na loja virtual da IEC.
[Expert Insight].
Um certificado que mencione o órgão de acreditação errado do laboratório de testes é um sinal de alerta mais evidente do que a ausência do certificado — isso sugere que o documento pode ter sido reutilizado de um pedido diferente.
Solicite o relatório de testes de rotina referente ao número de lote específico indicado na etiqueta de remessa, e não um relatório genérico do catálogo do produto.
As certificações ISO 9001 no âmbito da empresa e os certificados de ensaio de tipo no âmbito do produto respondem a questões diferentes — nunca considere um como substituto do outro.
Os certificados de nível da empresa, de ensaio de tipo e de ensaio de rotina por lote comprovam três afirmações distintas e não são intercambiáveis durante a qualificação de fornecedores.
Avaliação da Capacidade Técnica: Comparando as Declarações dos Fornecedores com as Características Físicas do Produto
A certificação confirma que um fornecedor segue um processo. A avaliação técnica confirma que o fornecedor compreende os princípios físicos por trás do que fabrica — e essa diferença fica evidente rapidamente na precisão — ou na imprecisão — com que responde às perguntas complementares sobre suas próprias fichas técnicas.
Verificação da validade das especificações relativas à classe de tensão, BIL e intensidade nominal
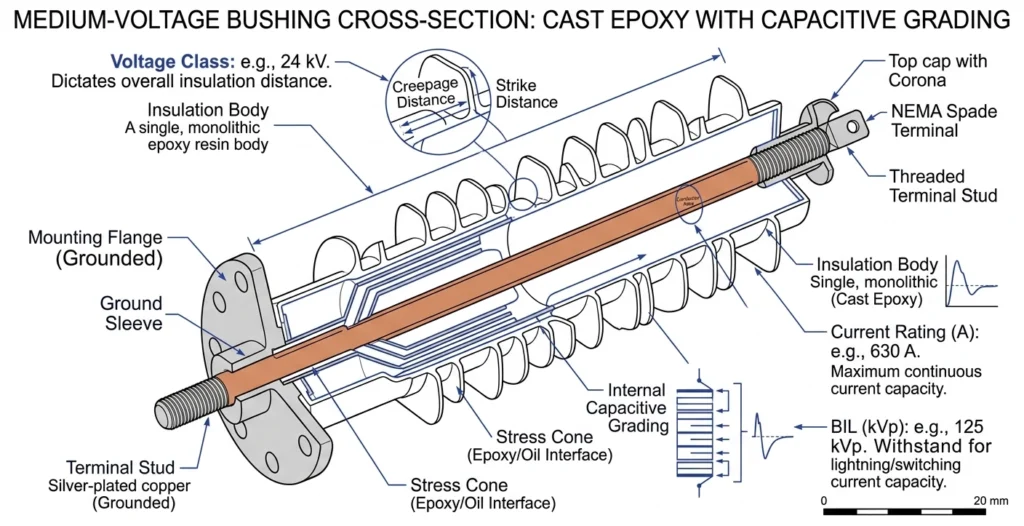
Uma ficha técnica que indique uma classe de tensão sem um valor de BIL correspondente e internamente consistente deve ser questionada antes da seleção dos candidatos. Para uma bucha de média tensão classificada na faixa de 12 kV a 36 kV, o BIL normalmente varia de acordo com a classe de tensão, em vez de permanecer em um valor fixo em toda a faixa — um fornecedor que indique o mesmo valor de BIL para várias classes de tensão na mesma linha de produtos é um sinal de que se deve solicitar esclarecimentos, em vez de presumir que se trata de um erro de digitação.
Para buchas de baixa tensão, a corrente nominal geralmente varia entre 600 A e 5.000 A, dependendo da potência nominal do transformador em kVA, enquanto a tensão nominal é de 1,2 kV ou 3,0 kV. Um fornecedor que ofereça uma corrente nominal acima de aproximadamente 5.000 A para um buchão HTN padrão ou de resina porosa, sem especificar uma seção transversal personalizada do condutor, merece uma consulta técnica direta, uma vez que o aquecimento por I²R nesse nível de corrente normalmente requer um pino terminal maior ou a consideração de resfriamento forçado.
Reclamações relacionadas a materiais que justificam perguntas complementares (epóxi, HTN, porcelana, EPDM/LSR)
A terminologia relacionada aos materiais é onde os fornecedores menos qualificados costumam confundir distinções importantes para o serviço. O termo “epóxi”, por si só, não especifica uma formulação — os sistemas epóxi cicloalifáticos e bisfenólicos se comportam de maneira diferente sob exposição aos raios UV e ao rastreamento, e um fornecedor que não saiba indicar qual formulação utiliza, ou que substitua “resina” como um termo genérico, aplicável tanto a poços de bucha quanto a buchas de forma intercambiável, provavelmente não planejou a escolha do material de forma deliberada. O mesmo se aplica aos acessórios para cabos de contração a frio: a borracha de silicone líquido (LSR) e o EPDM apresentam diferentes memórias elásticas e desempenhos em relação à temperatura, e um fornecedor incapaz de indicar qual deles é utilizado em um determinado kit é um sinal de alerta na seleção, e não uma lacuna insignificante.
Solicitação de documentação técnica versus fichas técnicas de marketing
Uma ficha técnica de marketing de uma página não substitui um desenho dimensional ou uma ficha técnica de materiais. A experiência prática mostra que fornecedores confiantes em sua própria engenharia compartilham prontamente valores de distância de fuga, especificações de rosca dos terminais e fichas técnicas de classificação de materiais, mediante solicitação; fornecedores que se limitam a responder com “especificações padrão disponíveis mediante solicitação” frequentemente estão revendendo ou modificando levemente o projeto de outro fabricante, em vez de desenvolvê-lo eles mesmos — o que não os desqualifica automaticamente, mas altera o nível de personalização e suporte técnico que se pode esperar.
A verificação cruzada das especificações relativas à classe de tensão, ao BIL e à intensidade nominal em relação às dimensões físicas das buchas ajuda a confirmar as especificações técnicas do fornecedor antes da seleção dos candidatos.
Auditoria de fábrica e verificação do processo de produção
A análise da documentação elimina os fornecedores que não conseguem apresentar a documentação necessária. Uma auditoria na fábrica elimina os fornecedores cuja documentação não corresponde ao que realmente ocorre na linha de produção — uma discrepância mais comum do que os compradores imaginam, especialmente no caso de fornecedores que subcontratam parte de sua produção sem divulgar essa informação.
Prós e contras da auditoria presencial versus a auditoria remota/por vídeo
Uma auditoria presencial continua sendo o método de verificação mais confiável, especialmente para fornecedores novos ou pedidos que ultrapassem o limite típico de pedidos de teste de um projeto; no entanto, os custos de viagem e as restrições de cronograma tornam essa opção impraticável para todas as decisões de sourcing. Uma auditoria remota ou por vídeo — uma visita programada à linha de produção, ao laboratório de testes e ao depósito por meio de videochamada ao vivo — é um substituto razoável para pedidos-teste menores, desde que o comprador controle o percurso da visita, em vez de aceitar um vídeo promocional pré-gravado.
Pontos de verificação de controle de qualidade durante o processo a serem solicitados
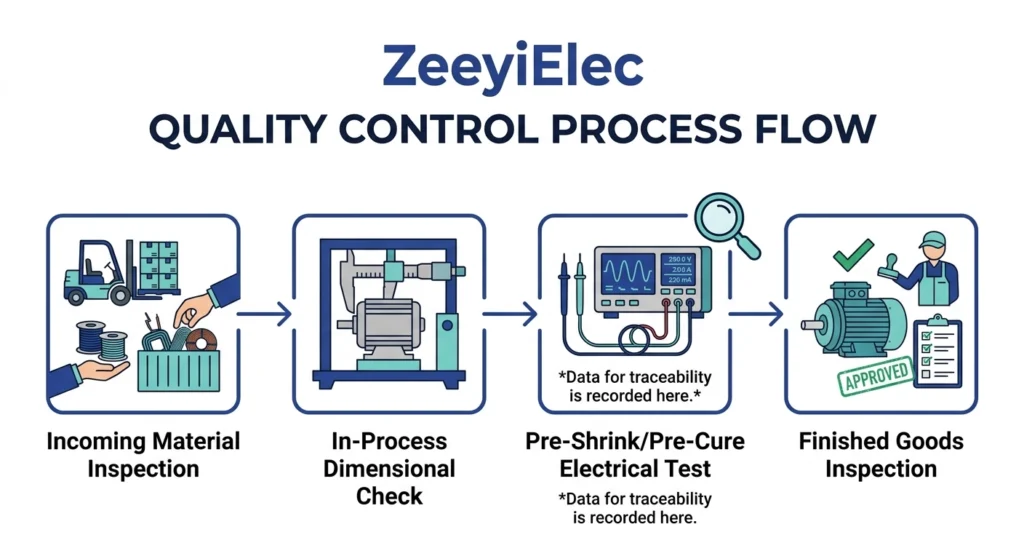
O relatório de inspeção de produtos acabados de um fornecedor praticamente não revela ao comprador de onde realmente se originou um defeito. Em vez disso, solicite visibilidade dos pontos de verificação durante o processo — inspeção de matérias-primas recebidas, verificações dimensionais após a moldagem ou usinagem e testes elétricos pré-retracção para acessórios de cabos antes que o kit seja embalado. Especificamente para acessórios de cabos com revestimento termorretrátil, pergunte se a taxa de retracção é verificada por lote, em vez de por projeto do produto; uma especificação típica de taxa de recuperação de 3:1 a 4:1 pode sair da tolerância se os lotes de matéria-prima variarem, e um fornecedor que verifica isso apenas na fase de teste de tipo, em vez de por série de produção, está assumindo um risco de variação entre lotes que o comprador acabará herdando.
Solicitações de rastreabilidade de matérias-primas
A rastreabilidade até o lote da matéria-prima é o item de auditoria mais frequentemente ignorado pelos compradores e o mais revelador quando uma investigação de falha em campo precisa, posteriormente, isolar a causa raiz. Pergunte se o fornecedor consegue rastrear o material de isolamento, o estoque de condutores ou o lote de elastômeros de uma unidade enviada até um lote específico de material recebido — uma capacidade que diferencia os fornecedores com sistemas de qualidade maduros daqueles que montam os produtos a partir do estoque disponível naquela semana.
[Expert Insight].
Insista em um percurso de visita guiada orientado pelo comprador durante as auditorias remotas — um fornecedor que escolhe o que mostrar diante da câmera revela menos informações do que aquele que segue a lista de verificação do comprador.
Solicite dados de verificação da taxa de retração por lote, e não por modelo do produto, para os kits de retracção térmica.
A rastreabilidade das matérias-primas é o item de auditoria mais frequentemente ignorado — e o mais útil durante uma investigação posterior de falhas.
Uma sequência de auditoria durante o processo, composta por quatro etapas — recebimento de material, verificação dimensional, teste de pré-encolhimento e produtos acabados —, registra os dados de rastreabilidade em cada etapa.
Esclarecimentos sobre política de amostras, quantidade mínima de pedido (MOQ) e prazo de entrega
Os resultados da certificação e da auditoria de fábrica indicam se um fornecedor é capaz de produzir um produto qualificado. A política de amostras, a quantidade mínima de pedido e o prazo de entrega indicam se as condições comerciais realmente se encaixam no cronograma do projeto — três fatores que geralmente só são esclarecidos tarde demais, depois que o comprador já definiu um cronograma com base em uma cotação incompleta.
Tempo do ciclo de aprovação de amostras
O prazo de entrega cotado e uma data de entrega realista não correspondem ao mesmo valor se o ciclo de aprovação da amostra não tiver sido levado em conta. A produção de amostras para um kit padrão de acessórios de cabos ou buchas geralmente leva de 2 a 3 semanas, e o próprio ciclo de análise e aprovação do comprador acrescenta mais tempo a isso. Pergunte explicitamente se o prazo de entrega cotado começa a partir da data do pedido de compra ou da data de aprovação da amostra; ocasionalmente, os fornecedores cotam com base na data mais favorável das duas, sem especificar qual.
Sinais de flexibilidade na quantidade mínima de pedido (MOQ)
Um MOQ rígido e inegociável, estabelecido sem ressalvas, costuma ser menos informativo do que a forma como um fornecedor responde quando um comprador solicita uma quantidade menor para teste. Fornecedores confiantes na rentabilidade de sua produção frequentemente oferecem uma quantidade mínima de pedido (MOQ) reduzida para fins de teste, com um pequeno acréscimo no preço unitário, a fim de estabelecer um novo relacionamento com o comprador; um fornecedor que se recusa a oferecer qualquer flexibilidade no primeiro pedido, mesmo com um preço unitário mais alto, pode estar sinalizando que sua linha de produção não está preparada para lotes menores.
Componentes do prazo de entrega que os compradores costumam ignorar
Um único prazo de entrega indicado em uma cotação geralmente engloba vários intervalos distintos: aquisição de matéria-prima, tempo de produção, testes internos e programação da inspeção pré-embarque. Para buchas de média tensão e acessórios relacionados a painéis de comando, o prazo de produção por si só geralmente fica na faixa de 3 a 6 semanas, dependendo do volume do pedido; no entanto, um comprador que não perguntar separadamente sobre o agendamento de testes e inspeções pode ter que contar com 1 a 2 semanas adicionais depois que a peça parecer “concluída” no chão de fábrica.
Sinais de alerta relacionados à comunicação, cotação e documentação
Os sinais de alerta na comunicação são a última camada disso lista de verificação para aquisição global antes que os termos comerciais sejam definidos.
Certificações, auditorias em fábrica e condições comerciais são verificações estruturadas que o comprador realiza ativamente. Os padrões de comunicação são sinais passivos que surgem no decorrer da correspondência normal — muitas vezes, o primeiro sinal de alerta disponível, aparecendo semanas antes que um problema técnico ou comercial se tornasse visível.
Inconsistências nas citações que merecem ser questionadas
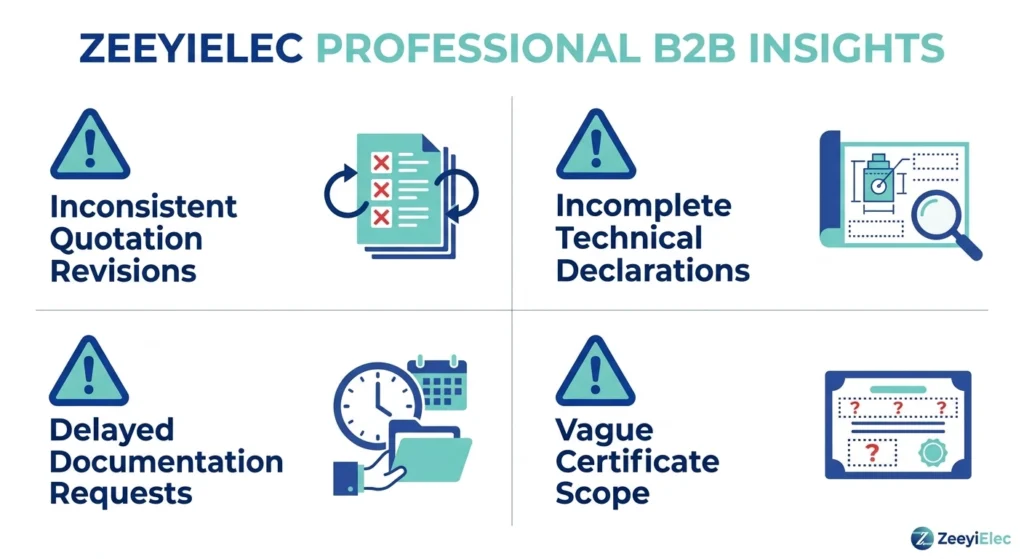
Uma cotação que altere um parâmetro técnico entre as revisões sem que o comprador tenha solicitado tal alteração merece um acompanhamento imediato antes de se prosseguir. Uma mudança na intensidade nominal de 630 A para 800 A em uma cotação de disjuntor de corte de carga entre a primeira e a segunda versão, sem nenhuma nota explicando o motivo, sugere que a cotação foi copiada de uma linha de produtos diferente. Da mesma forma, uma cotação que omita totalmente o BIL ou a classe de tensão, mesmo indicando um preço fixo, é incompleta a ponto de justificar o adiamento da decisão — uma cotação válida de acessórios de MT deve indicar a classe de tensão, a corrente nominal e o BIL como informações básicas, e não como detalhes opcionais.
Lacunas na documentação que indicam problemas futuros
Um fornecedor que se mostra relutante ou evasivo ao compartilhar dados de testes de rotina, certificados de materiais ou desenhos dimensionais durante a avaliação raramente se torna mais aberto depois que o pedido de compra é assinado e o poder de barganha passa para o lado do fornecedor. A experiência prática ao longo dos ciclos de aquisição mostra que esse padrão se mantém consistente: dificuldades com a documentação antes do pagamento do adiantamento indicam que haverá dificuldades semelhantes nos testes de aceitação na fábrica, quando o comprador tem muito menos margem de negociação.
Cotações inconsistentes, declarações incompletas, atrasos na documentação e escopo vago do certificado são sinais de alerta precoces que devem ser investigados antes de se assumir qualquer compromisso.
Da avaliação à ordem de compra: próximas etapas no fluxo de trabalho de aquisição
Assim que um fornecedor passar por essa etapa lista de verificação para aquisição global, o processo de aquisição passa para a fase técnica da solicitação de cotação (RFQ) — na qual a RFQ é elaborada e as normas citadas pelo fornecedor são comparadas, linha por linha, com os requisitos do projeto. Trata-se de uma transferência deliberada de responsabilidades: a avaliação confirma com quem trabalhar, enquanto a RFQ confirma exatamente o que deve ser encomendado a esse fornecedor.
Confira a linha completa da ZeeyiElec Acessórios para transformadores intervalo ou Acessórios para cabos defina as especificações da família de produtos e, assim que uma lista de finalistas for qualificada, compartilhe diretamente as especificações-alvo e os desenhos — a equipe da ZeeyiElec responde com feedback técnico e suporte para cotação em projetos de OEM/ODM e de distribuidores.
Perguntas frequentes
Quanto tempo leva, normalmente, a avaliação de fornecedores para a aquisição de transformadores ou acessórios para cabos?
O processo de avaliação geralmente leva de duas a quatro semanas, dependendo se as auditorias são realizadas remotamente ou presencialmente e se os documentos de certificação exigem tradução ou verificação por terceiros.
É necessária uma auditoria na fábrica para cada novo fornecedor?
Uma auditoria é mais recomendável para fornecedores novos ou pedidos de grande volume, enquanto pedidos menores, de teste, provenientes de fornecedores com certificações verificáveis de terceiros, podem ser processados com uma análise mais superficial, limitada apenas à documentação.
Quais certificações um fornecedor de acessórios para transformadores deve possuir, no mínimo?
A norma ISO 9001 para gestão da qualidade é uma exigência básica, sendo necessários certificados CE e de ensaio de tipo específicos para cada produto, dependendo dos requisitos regulatórios do mercado de destino.
Como posso verificar se os relatórios de teste de um fornecedor são autênticos?
Verifique se o número do certificado e o laboratório emissor correspondem ao registro público do laboratório, quando disponível, e compare a família de produtos testados e as classificações com o que está sendo efetivamente cotado.
Qual é o prazo razoável para a entrega de uma amostra antes de se comprometer com um pedido em grande quantidade?
A produção e aprovação de amostras geralmente levam de duas a quatro semanas para famílias de acessórios padrão, embora configurações dielétricas ou mecânicas personalizadas possam prolongar esse prazo.
Quais são os sinais de alerta mais comuns na comunicação com fornecedores?
Respostas técnicas inconsistentes nas trocas de e-mails, relutância em fornecer números de certificação rastreáveis e cotações que omitem detalhes sobre a conformidade com normas são sinais de alerta frequentes.
yoyo shi
Yoyo Shi escreve para a ZeeyiElec, com foco em acessórios de média tensão, componentes de transformadores e soluções de acessórios para cabos. Seus artigos abrangem aplicações de produtos, fundamentos técnicos e percepções de sourcing para compradores do setor elétrico global.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский