Почему проверка поставщиков определяет результаты закупок трансформаторов и кабельной фурнитуры
Это Контрольный список по глобальному поиску поставщиков пошагово объясняет покупателям, как проводить проверку поставщиков трансформаторов и кабельной арматуры — этап, который большинство отделов закупок пропускают перед отправкой запроса предложений.
Неисправность вспомогательного оборудования распределительного трансформатора, не прошедшего заводские приемочные испытания, редко обусловлена некачественным чертежом. Чаще всего это происходит из-за того, что поставщик, выбранный в ходе поиска поставщиков, не смог стабильно воспроизвести то, что было указано в чертеже. Команды по закупкам обычно сосредотачивают свои усилия на этапе запроса предложений — класс напряжения, номинальный ток, BIL — и рассматривают сами отношения с поставщиком как второстепенный вопрос, который нужно решить после согласования условий. Такая последовательность действий создает риск: технические условия могут быть составлены безупречно, но в итоге может поступить несоответствующий требованиям или недостаточно протестированный продукт, если поставщик, стоящий за ним, никогда не проходил надлежащую квалификацию.
Цена сотрудничества с непроверенным поставщиком
Практический опыт, накопленный в ходе множества циклов закупок, показывает неизменную закономерность: проблемы, связанные с непроверенными поставщиками, редко выявляются на этапе подготовки коммерческого предложения. Они выявляются во время приемочных испытаний на заводе или, что ещё хуже, после того, как оборудование уже установлено и введено в эксплуатацию. Партия термоусадочных наконечников на 15 кВ, прошедшая визуальный осмотр, но никогда не прошедшая плановые испытания на соответствие полным электрическим характеристикам, может пройти входной контроль и всё равно выйти из строя в течение первого года эксплуатации. Поиск новых поставщиков после обнаружения бракованной партии, как правило, удлиняет сроки реализации проекта на 4–8 недель, не считая затрат на гарантийное обслуживание или замену — эти задержки усугубляются, если неисправность обнаруживается в ходе монтажа, а не во время предотгрузочного контроля.
Место проверки кандидатов в графике подбора персонала
Проверка отвечает на вопрос: “Будет ли этот поставщик стабильно поставлять то, что он обещает, партия за партией?” — это совершенно иной вопрос, который возникает на более раннем этапе, чем вопрос в запросе предложений: “Может ли этот поставщик изготовить то, что мне нужно, согласно техническому заданию?”. Эти два процесса дополняют друг друга: технически полный запрос предложений позволяет оценить производственные возможности, а проверка — надежность поставщика. Пропуск этапа проверки и переход сразу от многообещающего предложения к заказу на поставку — это самая распространенная причина, по которой отделы закупок в конечном итоге вынуждены проводить повторную квалификацию второго поставщика в середине проекта, а затраты на это значительно превышают время, необходимое для самой проверки.
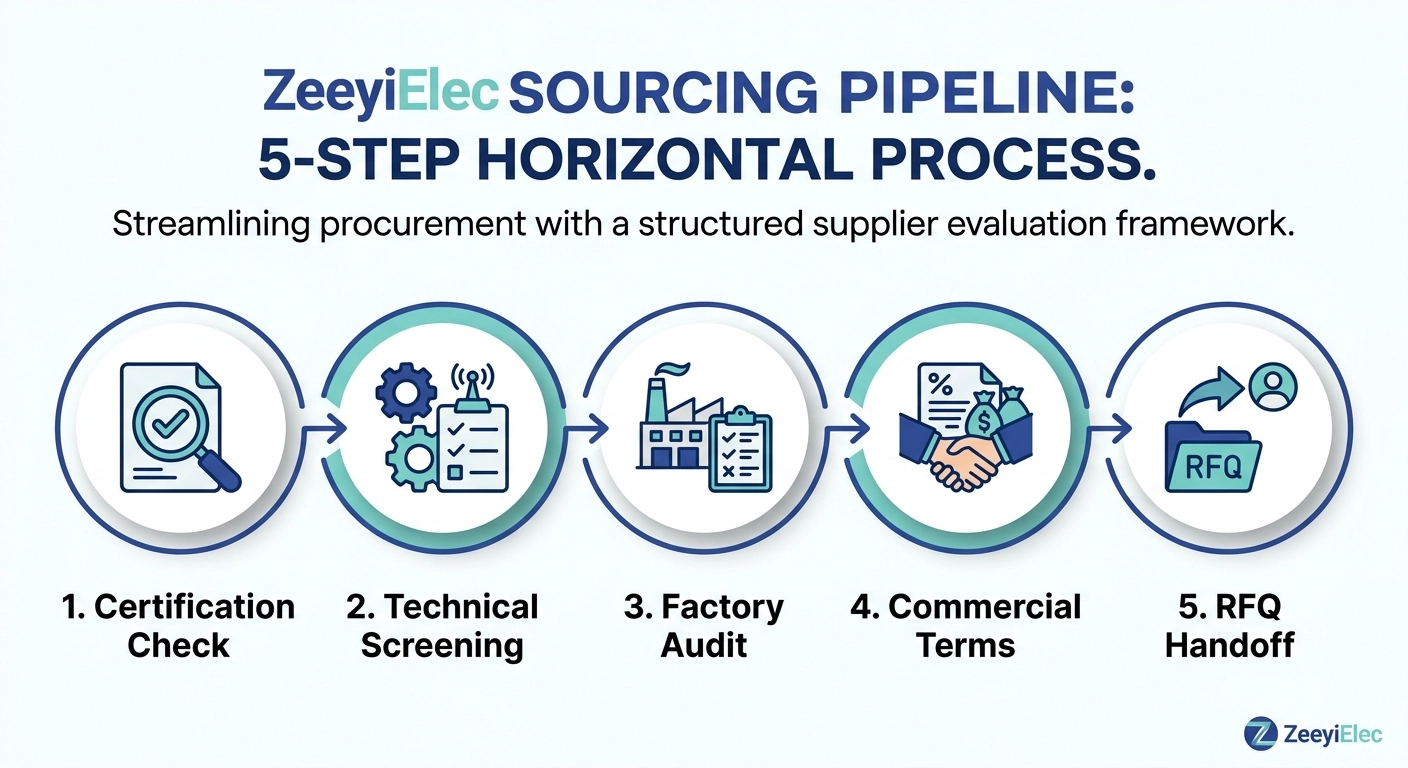
Это Контрольный список по глобальному поиску поставщиков проходит все этапы проверки: подтверждение сертификатов, оценку технических возможностей, требования к аудиту завода, уточнение коммерческих условий и выявление потенциальных проблем в коммуникации — ещё до того, как проект достигнет этапа запроса предложений (RFQ) или подготовки экспортной документации.
Сертификация и проверка соответствия стандартам: что нужно проверить перед формированием короткого списка кандидатов
Сертификаты сообщают покупателю о том, на что, по заявлению поставщика, он способен; сами по себе они не подтверждают, что каждая поставленная единица продукции соответствует этим заявлениям. Проверка сертификатов должна занимать первое место в контрольном списке, поскольку она позволяет отсеять значительную часть неквалифицированных поставщиков ещё до начала любых технических или коммерческих переговоров.
Сертификаты на уровне компании (ISO 9001, CE, RoHS)
Стандарт ISO 9001 подтверждает наличие документированной системы управления качеством, а не то, что какой-либо конкретный продукт прошел испытания — рассматривайте его как базовый фильтр, а не как доказательство эксплуатационных характеристик продукта. Маркировка CE и соответствие директиве RoHS имеют значение в первую очередь для поставок, предназначенных для рынка ЕС; если поставщик уверенно заявляет о соответствии требованиям CE при оформлении заказа за пределы ЕС, это не является основанием для отказа, но стоит напрямую уточнить, действительно ли сертификат распространяется на семейство продуктов, указанное в предложении, поскольку сертификаты иногда выдаются на уровне компании, а не по каждой отдельной линейке продукции.
Протоколы испытаний на уровне продукции (типовые испытания и периодические испытания)
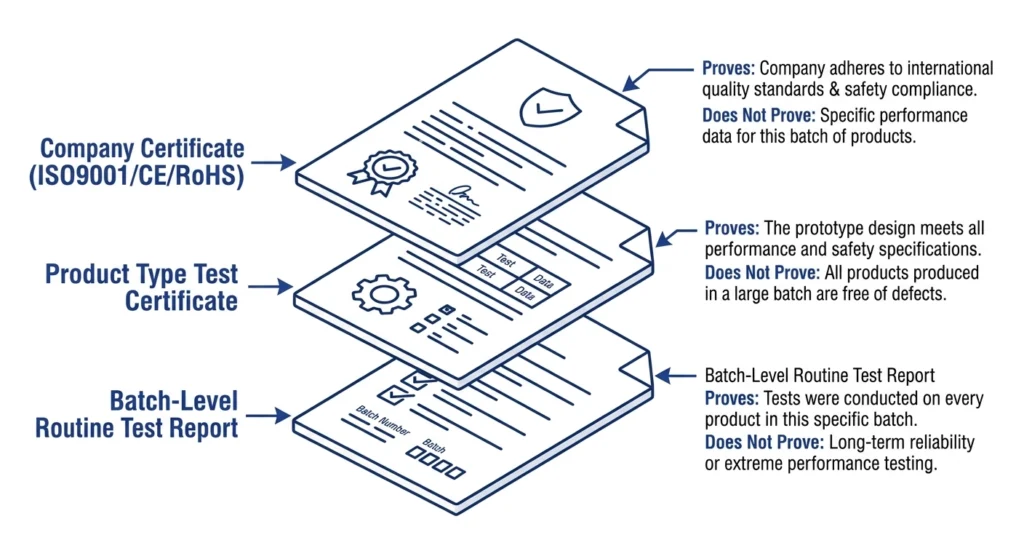
Именно здесь проверка позволяет максимально сократить затраты на последующих этапах. Типовые испытания подтверждают соответствие конструкции требованиям один раз в условиях, максимально приближенных к наихудшему сценарию; плановые испытания же подтверждают, что отдельная производственная партия соответствует этой проверенной конструкции. Поставщик, который может предоставить сертификат типовых испытаний, но не имеет протоколов периодических испытаний для конкретной партии, отгружаемой по заказу на поставку, доказал лишь работоспособность конструкции — но не то, что изделия в контейнере действительно исправны. В случае проходных изоляторов среднего напряжения и кабельной арматуры запрашивайте данные рутинных испытаний, охватывающие значения диэлектрической прочности и уровни частичных разрядов именно для данной производственной партии, а не для эталонного образца из предыдущего цикла производства. Более подробное разъяснение этого различия см. в материале ZeeyiElec’s Типовой тест против обычного теста: Что нужно проверить покупателям.
Сопоставление цитируемых стандартов с семейством продуктов
Поставщики иногда ссылаются на стандарт, регулирующий связанную, но иную группу изделий — например, на стандарт для трансформаторов вместо стандарта, предназначенного конкретно для вспомогательного оборудования. Стандарт IEC 60137 регулирует именно проходные изоляторы, в отличие от базового стандарта на трансформаторы IEC 60076, и ссылка, в которой для заказа проходных изоляторов указан только последний, привела к тому, что диэлектрические и механические требования на уровне аксессуаров остались непроверенными. Стандарт IEC 60137 устанавливает значения напряжения, выдерживаемого при грозовом импульсе (BIL), которые зависят от класса номинального напряжения (Um) проходной втулки, а для проходников с Um выше 72,5 кВ испытание на сухой грозовой импульс требуется проводить в качестве планового испытания, а не только в рамках типовых испытаний — покупатели должны запрашивать точную ссылку на таблицу и класс Um из сертификата типовых испытаний поставщика, а не предполагать, что одно и то же значение BIL применимо ко всем классам напряжения. Полный текст стандарта см. в Список стандартов IEC 60137 в интернет-магазине IEC.
[Expert Insight]
Сертификат, в котором указан неверный орган по аккредитации испытательной лаборатории, вызывает подозрения даже быстрее, чем отсутствие сертификата — это может свидетельствовать о том, что документ, возможно, был повторно использован из другого заказа.
Попросите предоставить протокол плановых испытаний, относящийся к конкретному номеру партии, указанному на транспортной накладной, а не общий протокол из каталога продукции.
Сертификаты ISO 9001 на уровне компании и сертификаты типовых испытаний на уровне продукции отвечают на разные вопросы — ни в коем случае нельзя рассматривать один из них в качестве замены другого.
Сертификаты на уровне компании, сертификаты типовых испытаний и сертификаты плановых испытаний на уровне партии подтверждают три различных утверждения и не являются взаимозаменяемыми в процессе квалификации поставщиков.
Проверка технических возможностей: сопоставление заявлений поставщиков с физическими характеристиками продукции
Сертификация подтверждает, что поставщик следует установленному процессу. Техническая проверка подтверждает, что поставщик понимает физические принципы, лежащие в основе производимой им продукции — и это различие сразу же проявляется в том, насколько точно или расплывчато он отвечает на дополнительные вопросы, касающиеся его собственных технических паспортов.
Проверка достоверности заявленных значений класса напряжения, BIL и номинального тока
Технический паспорт, в котором указан класс напряжения без соответствующего и внутренне согласованного показателя BIL, следует подвергнуть сомнению перед включением в короткий список. Для проходных изоляторов среднего напряжения, рассчитанных на диапазон 12–36 кВ, показатель BIL, как правило, зависит от класса напряжения, а не остается постоянным во всем диапазоне — если поставщик указывает одинаковый показатель BIL для нескольких классов напряжения в одной линейке продукции, это повод запросить разъяснения, а не считать, что речь идет об опечатке.
Для низковольтных проходных втулок номинальный ток обычно составляет от 600 А до 5000 А в зависимости от номинальной мощности трансформатора в кВА, а номинальное напряжение равняется 1,2 кВ или 3,0 кВ. Если поставщик указывает номинальный ток выше примерно 5000 А для стандартной проходной втулки HTN или втулки с пористой смолой, не уточняя индивидуальное сечение проводника, это требует немедленного технического уточнения, поскольку нагрев по формуле I²R при таком уровне тока, как правило, требует использования более крупного клеммного штифта или применения принудительного охлаждения.
Претензии к материалам, требующие дополнительных вопросов (эпоксидная смола, HTN, фарфор, EPDM/LSR)
Именно в терминологии, касающейся материалов, недостаточно квалифицированные поставщики чаще всего стирают различия, имеющие важное значение для эксплуатации. Само по себе слово “эпоксидная смола” не определяет конкретный состав — циклоалифатические и бисфенольные эпоксидные системы по-разному ведут себя под воздействием УФ-излучения и при возникновении треков, и поставщик, который не может указать, какой именно состав он использует, или заменяет “смолу” в качестве универсального термина, применимого как к втулкам, так и к проходникам, скорее всего, не подходил к выбору материала со всей необходимой тщательностью. То же самое относится к холодоусадочным кабельным фитингам: жидкий силиконовый каучук (LSR) и EPDM отличаются по эластической памяти и температурным характеристикам, и поставщик, неспособный указать, какой из них используется в конкретном комплекте, является поводом для отсева, а не незначительным недостатком.
Запрос проектной документации и маркетинговых спецификаций
Одностраничный маркетинговый проспект не заменяет чертеж с размерами или спецификацию материалов. Практический опыт показывает, что поставщики, уверенные в качестве своей инженерной разработки, по запросу с готовностью предоставляют данные о длине пути утечки, характеристики резьбы клемм и спецификации марок материалов; поставщики, которые уклоняются от ответа, ссылаясь на “стандартные технические характеристики, предоставляемые по запросу”, зачастую перепродают или незначительно модифицируют конструкцию другого производителя, а не разрабатывают её самостоятельно — это не является автоматическим основанием для отклонения кандидатуры, но меняет представление о том, какого уровня индивидуализации и технической поддержки следует ожидать.
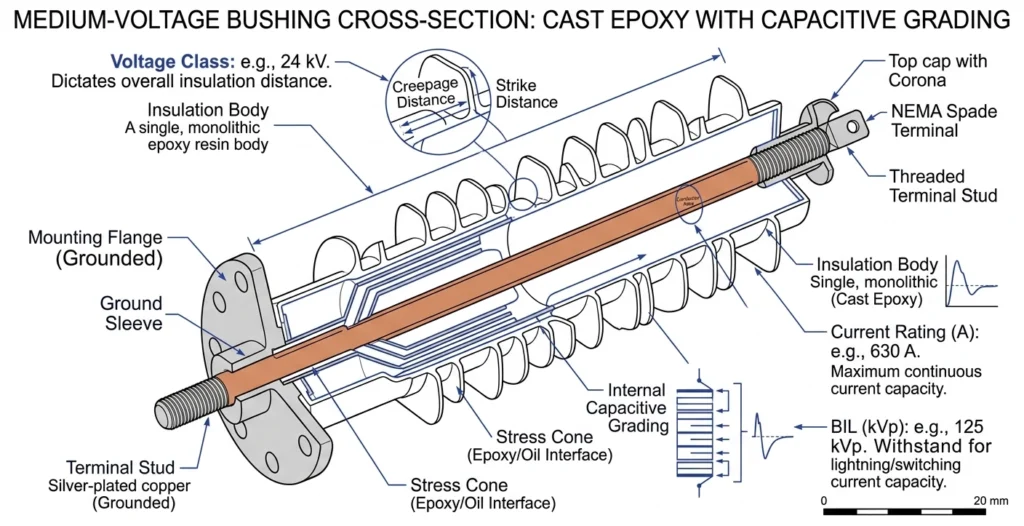
Сверка заявленных значений класса напряжения, предельного напряжения (BIL) и номинального тока с фактическими размерами проходных втулок помогает подтвердить технические характеристики, заявленные поставщиком, до формирования короткого списка кандидатов.
Аудит предприятия и проверка производственного процесса
В ходе проверки документации отсеиваются поставщики, неспособные предоставить необходимые документы. Аудит производственных мощностей позволяет отсеять поставщиков, чьи документы не соответствуют реальной ситуации на производстве — такое несоответствие встречается чаще, чем ожидают закупщики, особенно в случае с поставщиками, которые передают часть производства субподрядчикам, не раскрывая эту информацию.
Преимущества и недостатки аудита на месте и дистанционного/видеоаудита
Аудит на месте по-прежнему остается наиболее надежным методом проверки, особенно в случае новых поставщиков или заказов, превышающих типичный порог пробного заказа в рамках проекта, однако расходы на поездки и ограничения по графику делают его применение нецелесообразным при принятии каждого решения о выборе поставщика. Дистанционный или видеоаудит — запланированный обход производственной линии, испытательной лаборатории и склада посредством видеозвонка в режиме реального времени — является разумной альтернативой для небольших пробных заказов, при условии, что покупатель сам контролирует маршрут обхода, а не соглашается на предварительно записанное рекламное видео.
Контрольные точки контроля качества в процессе производства, которые необходимо запросить
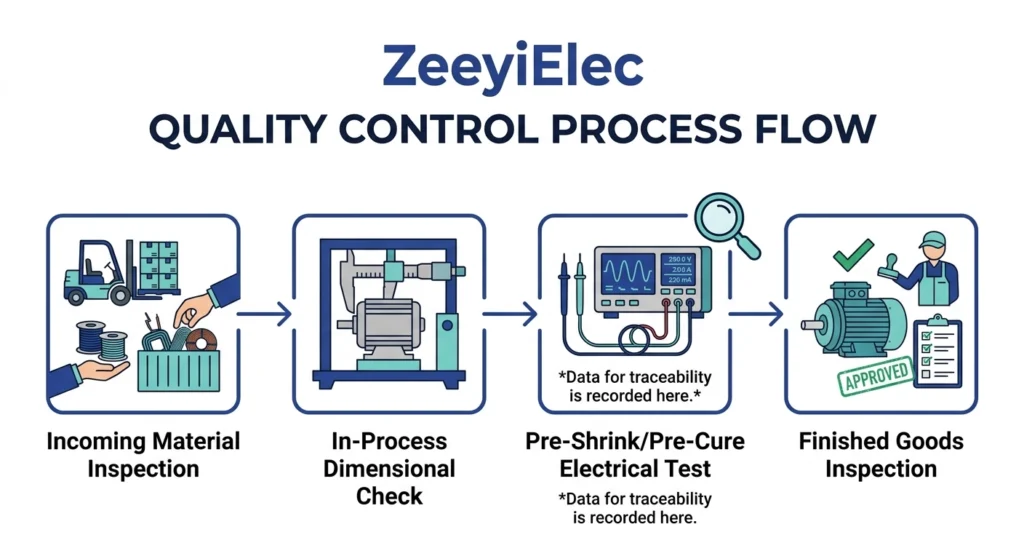
Отчет поставщика о проверке готовой продукции практически ничего не говорит покупателю о том, где на самом деле возник дефект. Вместо этого требуйте прозрачности на этапах промежуточного контроля — проверки поступающего сырья, проверки размеров после литья или механической обработки, а также электрических испытаний кабельной фурнитуры перед термоусадкой, проводимых до упаковки комплекта. Что касается именно термоусадочной кабельной фурнитуры, уточняйте, проверяется ли коэффициент усадки для каждой партии, а не только в соответствии с конструкцией изделия; типичная спецификация коэффициента усадки в диапазоне от 3:1 до 4:1 может выйти за пределы допуска, если партии сырья различаются, а поставщик, который проверяет этот показатель только на этапе типовых испытаний, а не для каждой производственной партии, несет риск различий между партиями, который в конечном итоге ляжет на покупателя.
Запросы о прослеживаемости сырья
Отслеживаемость до партии сырья — это пункт аудита, который покупатели чаще всего упускают из виду, но который оказывается наиболее показательным, когда в ходе расследования отказа в полевых условиях впоследствии возникает необходимость выявить первопричину. Спросите, может ли поставщик проследить происхождение изоляционного материала, запасов проводников или партии эластомера, использованных в отгруженной единице продукции, до конкретной партии входящего сырья — именно эта способность отличает поставщиков с отлаженными системами качества от тех, кто просто собирает продукцию из того, что есть в наличии на данной неделе.
[Expert Insight]
Во время дистанционных проверок настаивайте на том, чтобы маршрут осмотра определялся покупателем — поставщик, самостоятельно выбирающий, что показывать на камеру, раскрывает меньше информации, чем тот, кто следует чек-листу покупателя.
Запросите данные о проверке коэффициента усадки по партиям, а не по конструкции изделия, для комплектов термоусадочных материалов.
Отслеживаемость сырья — это пункт аудита, который чаще всего игнорируется, и в то же время самый полезный при последующем расследовании причин сбоев.
Четырехэтапная схема аудита в процессе производства — поступление материалов, проверка размеров, испытание на предварительную усадку, готовая продукция — обеспечивает сбор данных об отслеживаемости на каждом этапе.
Разъяснения по типовым условиям, минимальному объему заказа и срокам исполнения
Результаты сертификации и заводских проверок позволяют определить, способен ли поставщик производить продукцию надлежащего качества. Политика в отношении образцов, минимальный объём заказа и сроки поставки позволяют понять, соответствуют ли коммерческие условия реальным срокам реализации проекта — эти три фактора зачастую проясняются слишком поздно, когда заказчик уже построил свой график на основе неполного коммерческого предложения.
Пример временных параметров цикла утверждения
Указанный срок изготовления и реальная дата поставки могут не совпадать, если не был учтён цикл утверждения образца. Изготовление образца стандартного комплекта кабельной фурнитуры или втулки обычно занимает 2–3 недели, а цикл проверки и утверждения со стороны заказчика добавляет к этому ещё дополнительное время. Необходимо прямо уточнить, отсчитывается ли заявленный срок выполнения заказа от даты размещения заказа или от даты утверждения образца; поставляющие компании иногда указывают более выгодный из этих двух сроков, не уточняя, какой именно.
Сигналы о гибкости в отношении минимального объема заказа
Жесткий, не подлежащий обсуждению минимальный объем заказа (MOQ), указанный без каких-либо оговорок, зачастую дает меньше информации, чем реакция поставщика на запрос покупателя о поставке меньшего пробного количества. Поставщики, уверенные в рентабельности своего производства, часто предлагают уменьшенный пробный минимальный объем заказа с небольшой надбавкой к цене за единицу, чтобы наладить отношения с новым покупателем; поставщик, отказывающийся от какой-либо гибкости при первом заказе, даже при более высокой цене за единицу, может тем самым сигнализировать, что его производственная линия не приспособлена для выпуска небольших партий.
Компоненты срока поставки, которые покупатели часто упускают из виду
Один показатель срока выполнения заказа, указанный в коммерческом предложении, как правило, объединяет несколько отдельных этапов: закупку сырья, время производственного цикла, внутреннее тестирование и планирование предотгрузочного контроля. Что касается проходных муфт среднего напряжения и сопутствующих принадлежностей для распределительных устройств, то время изготовления, как правило, составляет 3–6 недель в зависимости от объема заказа, однако покупатель, который не уточняет отдельно график испытаний и проверок, может столкнуться с дополнительными задержками на 1–2 недели после того, как изделие будет признано “готовым” на производстве.
«Красные флажки» в области коммуникации, подготовки коммерческих предложений и документации
«Красные флажки» в общении — это последний элемент этой системы Контрольный список по глобальному поиску поставщиков до окончательного согласования коммерческих условий.
Сертификация, заводские аудиты и коммерческие условия — это систематические проверки, которые покупатель проводит в активном режиме. Особенности общения — это пассивные сигналы, которые проявляются в ходе обычной переписки; зачастую это самые ранние доступные предупреждающие признаки, появляющиеся за несколько недель до того, как техническая или коммерческая проблема стала бы заметной иным образом.
Несоответствия в цитатах, заслуживающие внимания
Если в коммерческом предложении между версиями изменен технический параметр без соответствующего запроса со стороны покупателя, перед принятием решения следует незамедлительно уточнить этот момент. Например, изменение номинального тока с 630 А до 800 А в предложении по выключателю нагрузки между первым и вторым черновиком без пояснения причин позволяет предположить, что предложение было скопировано из другой линейки продукции. Аналогичным образом, коммерческое предложение, в котором полностью отсутствуют значения BIL или класса напряжения, но при этом указывается фиксированная цена, является неполным, что должно стать поводом для отсрочки принятия обязательств — в надлежащем коммерческом предложении на вспомогательное оборудование среднего напряжения класс напряжения, номинальный ток и BIL являются базовыми характеристиками, а не дополнительными деталями.
Пробелы в документации, предвещающие будущие проблемы
Поставщик, который во время проверки затягивает с предоставлением данных о плановых испытаниях, сертификатов на материалы или чертежей с размерами или уклоняется от этого, редко становится более открытым после подписания заказа на поставку, когда перевес переходит на сторону поставщика. Практический опыт, накопленный в ходе различных циклов поиска поставщиков, показывает, что эта закономерность действует неизменно: проблемы с документацией до внесения аванса предвещают проблемы с документацией на этапе приемочных испытаний на заводе, когда у покупателя гораздо меньше возможностей для переговоров.
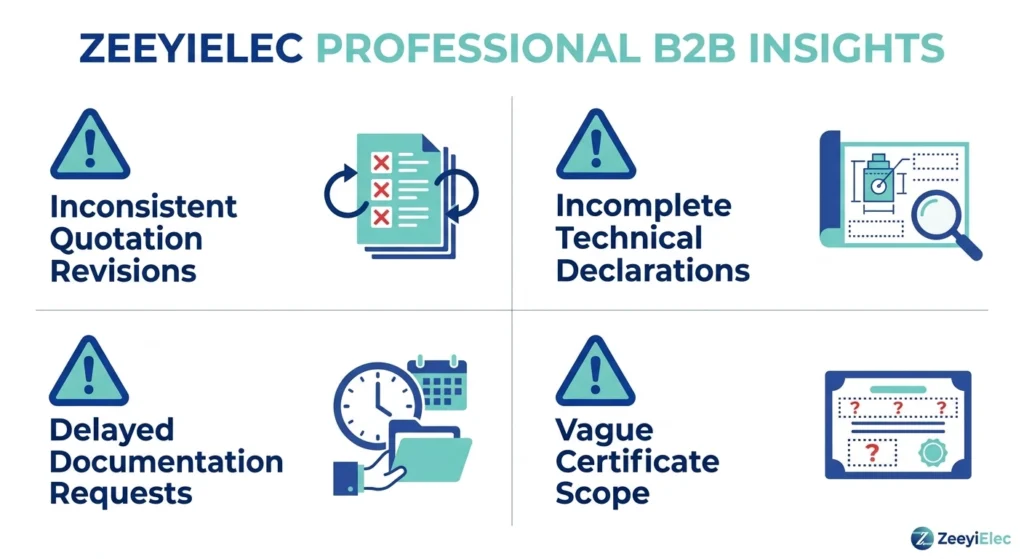
Несогласованные ценовые предложения, неполные заявления, задержки с предоставлением документации и нечетко сформулированная сфера действия сертификата — это ранние предупреждающие признаки, которые стоит тщательно изучить до принятия окончательного решения.
От проверки поставщиков до заказа на поставку: следующие этапы рабочего процесса по поиску поставщиков
Как только поставщик пройдет эту проверку Контрольный список по глобальному поиску поставщиков, процесс подбора поставщиков переходит на этап подготовки технического запроса предложений (RFQ) — на этом этапе составляется запрос предложений, а указанные поставщиком стандарты построчно сопоставляются с требованиями проекта. Это целенаправленная передача ответственности: в ходе проверки определяется, с кем следует работать, а запрос предложений уточняет, что именно нужно у них заказать.
Что касается комплектующих для трансформаторов, этот следующий этап описан в руководстве ZeeyiElec Контрольный список RFQ на аксессуары для трансформаторов, в котором подробно рассматриваются данные, указанные на заводской табличке, класс напряжения и параметры BIL, необходимые для составления полного запроса на предложение. Что касается кабельной арматуры, аналогичным источником информации является Контрольный список RFQ для кабельных аксессуаров, в котором рассматриваются условия разъединения и совместные технические требования с учетом класса напряжения и сечения проводника.
Просмотреть полный ассортимент ZeeyiElec Аксессуары для трансформаторов диапазон или Кабельные аксессуары диапазон технических характеристик семейства продуктов, а после утверждения короткого списка — напрямую предоставляйте целевые технические характеристики и чертежи — команда ZeeyiElec предоставит технические комментарии и помощь в составлении коммерческого предложения для проектов OEM/ODM и дистрибьюторов.
Часто задаваемые вопросы
Сколько времени, как правило, занимает проверка поставщиков при закупке трансформаторов или кабельной фурнитуры?
Процесс проверки обычно занимает от двух до четырёх недель в зависимости от того, проводятся ли аудиты удалённо или на месте, а также от того, требуется ли перевод сертификационных документов или их проверка третьей стороной.
Необходимо ли проводить заводской аудит для каждого нового поставщика?
Проведение аудита наиболее целесообразно в случае новых поставщиков или заказов на большие объемы, тогда как небольшие пробные заказы от поставщиков, имеющих подтверждаемые сертификаты третьих сторон, могут рассматриваться на основе упрощенной проверки, ограничивающейся только документацией.
Какие сертификаты, как минимум, должен иметь поставщик комплектующих для трансформаторов?
Сертификат ISO 9001 по управлению качеством является базовым требованием, а сертификаты CE и сертификаты типовых испытаний конкретных видов продукции требуются в зависимости от нормативных требований рынка сбыта.
Как убедиться в подлинности протоколов испытаний поставщика?
Сверьте номер сертификата и название лаборатории-эмитента с данными открытого реестра лаборатории (если таковой имеется) и сравните семейство тестируемых продуктов и номинальные характеристики с тем, что фактически указано в предложении.
Какой срок изготовления образца считается разумным перед оформлением оптового заказа?
Изготовление и утверждение образцов для стандартных серий аксессуаров обычно занимает от двух до четырёх недель, хотя в случае нестандартных диэлектрических или механических конфигураций этот срок может увеличиться.
Каковы наиболее распространенные «красные флажки» при общении с поставщиками?
Частыми ранними признаками являются несогласованные технические ответы в переписке по электронной почте, нежелание предоставлять отслеживаемые номера сертификатов, а также коммерческие предложения, в которых отсутствуют сведения о соответствии стандартам.
йойо ши
Йойо Ши пишет для ZeeyiElec, специализируясь на аксессуарах для среднего напряжения, компонентах трансформаторов и кабельных аксессуарах. В ее статьях рассказывается о применении продукции, технических основах, а также об особенностях поиска поставщиков для глобальных покупателей электротехнической промышленности.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский