Por qué la evaluación de proveedores determina los resultados del abastecimiento de accesorios para transformadores y cables
Esto Lista de comprobación para el abastecimiento global guía a los compradores a lo largo del proceso de selección de proveedores de accesorios para transformadores y cables —el paso que la mayoría de los equipos de compras se saltan antes de enviar una solicitud de presupuesto—.
Un accesorio de transformador de distribución que no supera una prueba de aceptación en fábrica rara vez falla debido a un plano defectuoso. Lo más habitual es que falle porque el proveedor seleccionado durante el proceso de selección no ha podido reproducir de forma sistemática lo especificado en el plano. Los equipos de compras suelen centrar su diligencia en la fase de solicitud de presupuesto —clase de tensión, intensidad nominal, BIL— y tratan la relación con el proveedor como una cuestión secundaria que resolver una vez acordadas las condiciones. Esa secuencia de pasos genera un riesgo: una especificación puede estar redactada a la perfección y, aun así, dar lugar a un producto que no se ajusta a lo especificado o que no ha sido sometido a las pruebas adecuadas si el proveedor responsable nunca fue debidamente cualificado.
El coste de una relación con un proveedor no evaluado
La experiencia sobre el terreno a lo largo de múltiples ciclos de aprovisionamiento muestra un patrón constante: los problemas que se remontan a proveedores no verificados rara vez salen a la luz en la fase de presupuesto. Aparecen durante las pruebas de aceptación en fábrica o, lo que es peor, después de que una unidad ya se haya instalado y puesto en servicio. Un lote de terminaciones termorretráctiles de 15 kV que supera la inspección visual, pero que nunca se ha sometido a pruebas rutinarias para comprobar el cumplimiento íntegro de sus especificaciones eléctricas, puede pasar la inspección de entrada y, aun así, fallar durante el primer año de servicio. La búsqueda de un nuevo proveedor tras un lote defectuoso suele añadir entre 4 y 8 semanas al plazo del proyecto, además de los costes de garantía o sustitución; retrasos que se agravan cuando el fallo se descubre en mitad de la instalación en lugar de durante la inspección previa al envío.
El lugar que ocupa la selección de candidatos en el proceso de contratación
La verificación responde a la pregunta “¿cumplirá este proveedor de forma constante lo que promete, lote tras lote?”, una cuestión distinta y previa a la de la solicitud de presupuesto (“¿puede este proveedor fabricar lo que necesito según lo especificado en el documento?”). Ambos procesos se complementan: una solicitud de presupuesto técnicamente completa sirve para evaluar la capacidad, mientras que la evaluación de antecedentes sirve para evaluar la fiabilidad. Saltarse la evaluación de antecedentes y pasar directamente de un presupuesto prometedor a una orden de compra es la razón más común por la que los equipos de compras acaban teniendo que volver a calificar a un segundo proveedor a mitad del proyecto, un coste que eclipsa con creces el tiempo que requiere la propia evaluación de antecedentes.
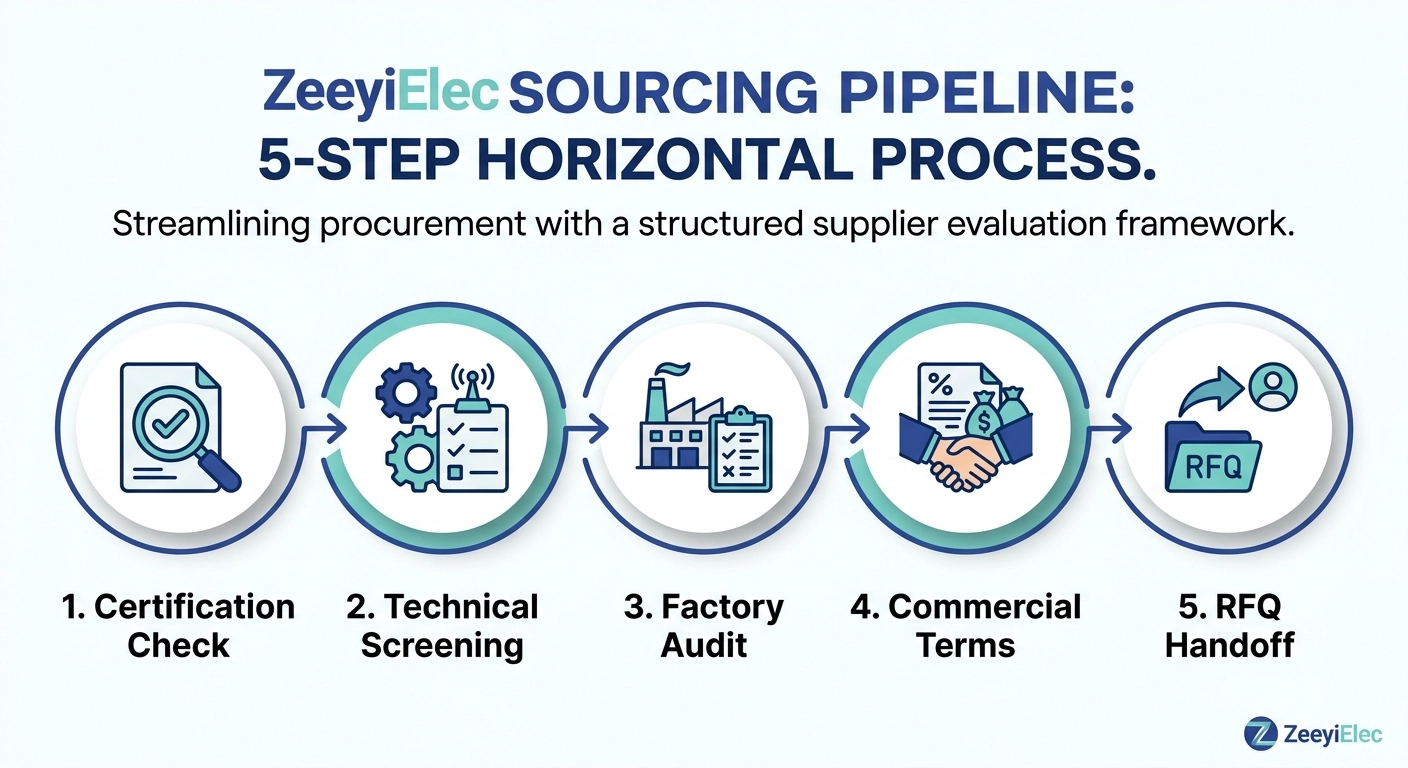
Esto Lista de comprobación para el abastecimiento global recorre todo el proceso de selección: verificación de la certificación, evaluación de la capacidad técnica, expectativas respecto a la auditoría de fábrica, aclaración de las condiciones comerciales y señales de alerta en la comunicación, antes de que un proyecto llegue a la fase de solicitud de presupuesto o de tramitación de la documentación de exportación.
Certificación y verificación de normas: qué hay que comprobar antes de preseleccionar a los candidatos
Las certificaciones indican al comprador cuáles son las capacidades que un proveedor afirma tener; por sí solas, no garantizan que todas las unidades enviadas cumplan con lo declarado. La verificación de las certificaciones debe ocupar el primer lugar en la lista de comprobación, ya que permite descartar a una gran parte de los proveedores no cualificados antes de que comience cualquier negociación técnica o comercial.
Certificaciones a nivel de empresa (ISO 9001, CE, RoHS)
La norma ISO 9001 certifica que existe un sistema de gestión de la calidad documentado, no que un producto concreto haya superado las pruebas; considérala un filtro básico más que una prueba del rendimiento del producto. El marcado CE y el cumplimiento de la directiva RoHS son importantes principalmente para los envíos destinados al mercado de la UE; el hecho de que un proveedor afirme con seguridad que cumple con el marcado CE en un pedido fuera de la UE no es motivo de descalificación, pero conviene preguntarle directamente si el certificado se aplica realmente a la familia de productos objeto de la oferta, ya que, en ocasiones, los certificados se expiden a nivel de empresa y no por línea de productos.
Informes de ensayo a nivel de producto (ensayo de tipo frente a ensayo rutinario)
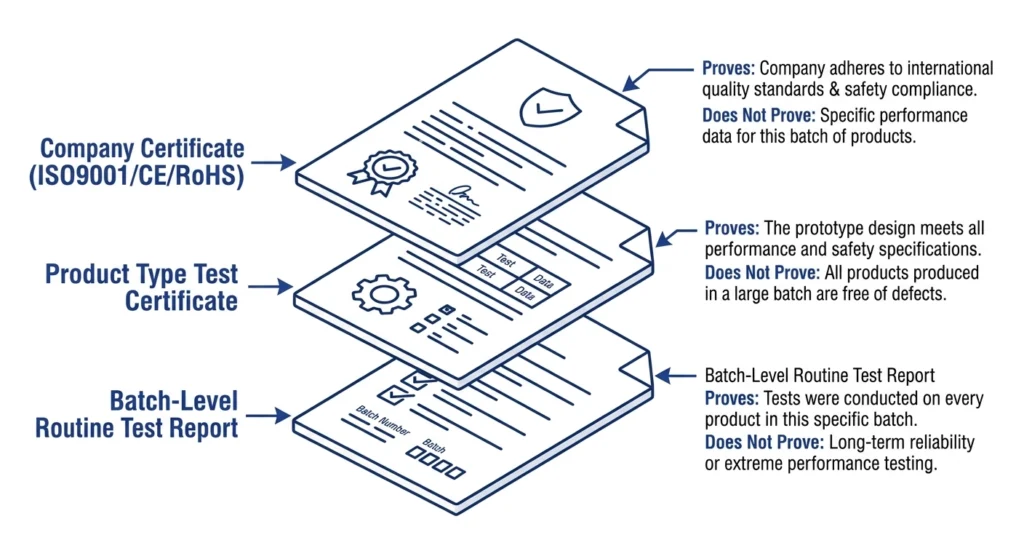
Es aquí donde los controles de calidad permiten ahorrar más costes en las fases posteriores. Un ensayo de tipo valida un diseño una sola vez, en las peores condiciones posibles; un ensayo rutinario verifica que un lote de producción concreto se ajusta a ese diseño validado. Un proveedor que pueda presentar un certificado de ensayo de tipo, pero no los registros de ensayos rutinarios correspondientes al lote específico que se envía en respuesta a una orden de compra, solo ha demostrado que el diseño funciona, no que las unidades del contenedor lo hagan. En el caso de los pasamuros de media tensión y los accesorios para cables, solicite datos de ensayos rutinarios que abarquen los niveles de resistencia dieléctrica y de descargas parciales del lote de producción real, no de una muestra de referencia de una tirada anterior. Para un análisis más detallado de esta distinción, consulte el documento de ZeeyiElec Prueba de tipo frente a prueba de rutina: Lo que los compradores deben comprobar.
Comparación de las normas citadas con la familia de productos
En ocasiones, los proveedores hacen referencia a una norma que regula una familia de productos relacionada, pero distinta; por ejemplo, una norma relativa a transformadores en lugar de una específica para accesorios. La norma IEC 60137 regula específicamente los pasamuros, a diferencia de la norma básica para transformadores IEC 60076, y una cotización que cite únicamente esta última para un pedido de pasamuros ha dejado sin verificar los requisitos dieléctricos y mecánicos a nivel de accesorio. La norma IEC 60137 establece valores de tensión de resistencia al impulso de rayo (BIL) que varían en función de la clase de tensión nominal (Um) del pasamuros, y, para los pasacables con una Um superior a 72,5 kV, se exige un ensayo de impulso de rayo en seco como ensayo rutinario, y no solo como ensayo de tipo; los compradores deben solicitar la referencia exacta de la tabla y la clase de Um que figuran en el certificado de ensayo de tipo del proveedor, en lugar de dar por sentado que se aplica una única cifra de BIL a todas las clases de tensión. Para consultar el texto completo de la norma, véase el Listado de la norma IEC 60137 en la tienda web de la IEC.
[Perspectiva del experto]
Un certificado en el que figure un organismo de acreditación de laboratorios de ensayo incorrecto es una señal de alarma más clara que la ausencia del certificado: indica que el documento podría haber sido reutilizado de otro pedido.
Solicita el informe de pruebas rutineras correspondiente al número de lote específico que figura en la etiqueta de envío, no un informe genérico del catálogo de productos.
Las certificaciones ISO 9001 a nivel de empresa y los certificados de ensayo de tipo a nivel de producto responden a cuestiones diferentes; nunca se debe considerar que uno sustituye al otro.
Los certificados a nivel de empresa, de ensayo de tipo y de ensayo rutinario por lote verifican tres afirmaciones distintas y no son intercambiables durante la cualificación de proveedores.
Evaluación de la capacidad técnica: comparación de las afirmaciones de los proveedores con las características físicas del producto
La certificación confirma que un proveedor sigue un proceso. La evaluación técnica confirma que el proveedor comprende los principios físicos que subyacen a lo que fabrica, y esa diferencia se nota rápidamente en la precisión —o la vaguedad— con la que responde a las preguntas de seguimiento sobre sus propias fichas técnicas.
Verificación de la veracidad de las especificaciones relativas a la clase de tensión, el BIL y la intensidad nominal
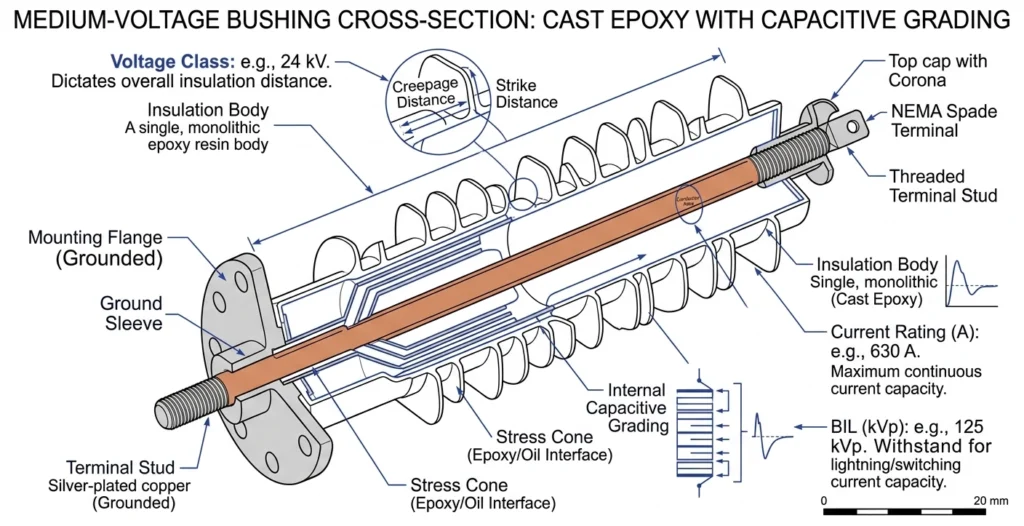
Una ficha técnica en la que se indique una clase de tensión sin una cifra de BIL correspondiente y coherente internamente debe cuestionarse antes de incluirla en la lista de candidatos. En el caso de un pasacables de media tensión con una tensión nominal comprendida entre 12 kV y 36 kV, el BIL suele variar en función de la clase de tensión, en lugar de mantener un valor fijo en todo el rango; por lo tanto, si un proveedor indica la misma cifra de BIL para varias clases de tensión en una misma línea de productos, es señal de que hay que pedir una aclaración, en lugar de dar por hecho que se trata de un error tipográfico.
En el caso de los pasamuros de baja tensión, la intensidad nominal suele situarse entre 600 A y 5000 A, dependiendo de la potencia nominal del transformador en kVA, mientras que la tensión nominal es de 1,2 kV o 3,0 kV. Si un proveedor ofrece una intensidad nominal superior a unos 5.000 A en un pasamuros HTN estándar o de resina porosa sin especificar una sección transversal del conductor a medida, conviene plantearle directamente una consulta técnica, ya que el calentamiento por I²R a ese nivel de corriente suele requerir un perno terminal de mayor tamaño o que se tenga en cuenta la refrigeración forzada.
Reclamaciones relacionadas con los materiales que requieren preguntas de seguimiento (epoxi, HTN, porcelana, EPDM/LSR)
La terminología relativa a los materiales es el ámbito en el que los proveedores menos cualificados suelen difuminar con mayor frecuencia las distinciones que son importantes para el servicio. El término “epoxi” por sí solo no especifica una formulación concreta: los sistemas epoxi cicloalifáticos y bisfenólicos se comportan de manera diferente ante la exposición a los rayos UV y a la formación de trazas, y un proveedor que no pueda indicar qué formulación utiliza, o que sustituya “resina” como término genérico para referirse indistintamente tanto a los pozos de los pasacables como a los propios pasacables, probablemente no haya elegido el material de forma deliberada. Lo mismo se aplica a los accesorios para cables termorretráctiles en frío: la goma de silicona líquida (LSR) y el EPDM presentan diferentes comportamientos en cuanto a memoria elástica y rendimiento térmico, y un proveedor incapaz de indicar cuál de ellos se utiliza en un kit concreto constituye una señal de alerta en la selección, no una deficiencia menor.
Solicitud de documentación de diseño frente a fichas técnicas de marketing
Una ficha técnica de marketing de una sola página no sustituye a un plano dimensional ni a una ficha técnica de materiales. La experiencia sobre el terreno demuestra que los proveedores que confían en su propia ingeniería facilitan sin problemas, previa solicitud, datos sobre la distancia de fuga, especificaciones de las roscas de los terminales y fichas técnicas de los grados de material; los proveedores que eluden estas preguntas remitiéndose a “especificaciones estándar disponibles previa solicitud” suelen estar revendiendo o modificando ligeramente el diseño de otro fabricante en lugar de diseñarlo ellos mismos; esto no los descarta automáticamente, pero sí cambia el nivel de personalización y asistencia técnica que cabe esperar.
La verificación cruzada de las especificaciones relativas a la clase de tensión, el BIL y la intensidad nominal con las dimensiones físicas de los pasacables ayuda a confirmar las especificaciones técnicas del proveedor antes de elaborar la lista de candidatos preseleccionados.
Auditoría de fábrica y verificación del proceso de producción
La revisión de la documentación permite descartar a los proveedores que no pueden presentar la documentación necesaria. Una auditoría de fábrica permite descartar a los proveedores cuya documentación no se ajusta a lo que realmente ocurre en la planta de producción —una discrepancia más habitual de lo que esperan los compradores, sobre todo en el caso de los proveedores que subcontratan parte de su producción sin revelarlo—.
Ventajas e inconvenientes de la auditoría presencial frente a la auditoría a distancia o por videoconferencia
Una auditoría presencial sigue siendo el método de verificación más fiable, sobre todo en el caso de proveedores nuevos o de pedidos que superen el umbral habitual de los pedidos de prueba de un proyecto; sin embargo, los costes de desplazamiento y las limitaciones de calendario hacen que no sea viable para todas las decisiones de abastecimiento. Una auditoría a distancia o por vídeo —un recorrido programado por la línea de producción, el laboratorio de pruebas y el almacén a través de una videollamada en directo— es una alternativa razonable para los pedidos de prueba de menor volumen, siempre que el comprador controle el recorrido en lugar de conformarse con un vídeo promocional pregrabado.
Puntos de control de calidad durante el proceso que se deben solicitar
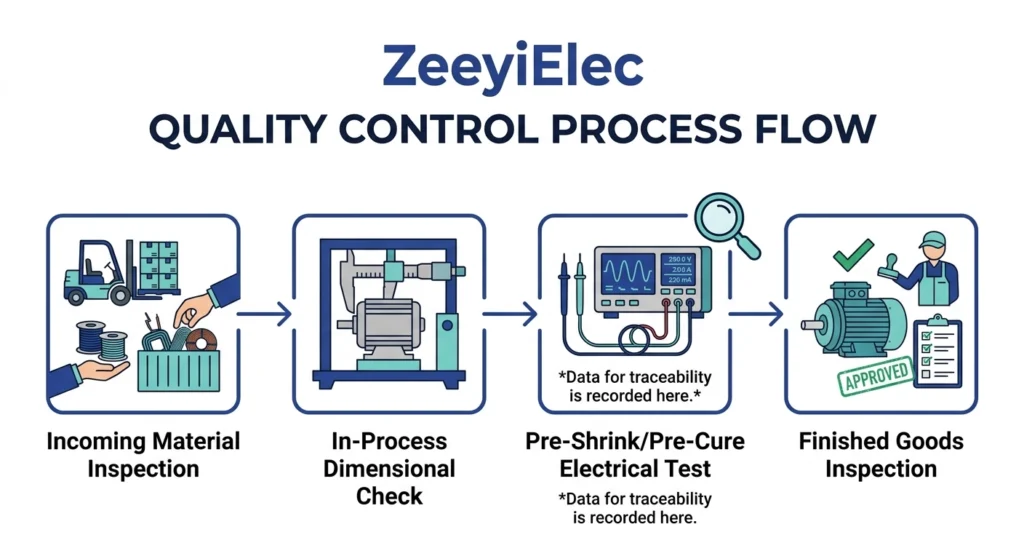
El informe de inspección de productos terminados de un proveedor no aporta prácticamente ninguna información al comprador sobre el origen real de un defecto. En su lugar, solicite visibilidad sobre los puntos de control durante el proceso: inspección de la materia prima al recibirla, comprobaciones dimensionales tras el moldeado o el mecanizado, y pruebas eléctricas previas al termorretracto de los accesorios para cables antes de que se empaquete el kit. En el caso concreto de los accesorios para cables termorretráctiles, pregunte si la relación de retracción se verifica por lote en lugar de por diseño del producto; una especificación típica de la relación de recuperación de 3:1 a 4:1 puede salirse de los límites de tolerancia si varían los lotes de materia prima, y un proveedor que solo compruebe esto en la fase de ensayo de tipo, en lugar de hacerlo por cada tirada de producción, está asumiendo un riesgo de variación entre lotes que acabará recayendo sobre el comprador.
Solicitudes de trazabilidad de materias primas
La trazabilidad hasta el lote de materia prima es el aspecto de la auditoría que los compradores suelen pasar por alto con mayor frecuencia y el más revelador cuando, posteriormente, una investigación de fallos sobre el terreno requiere aislar la causa raíz. Pregunte si el proveedor puede rastrear el material aislante, el stock de conductores o el lote de elastómeros de una unidad enviada hasta un lote específico de material recibido; una capacidad que distingue a los proveedores con sistemas de calidad consolidados de aquellos que se limitan a montar los productos con el stock que tengan disponible esa semana.
[Perspectiva del experto]
Insiste en que, durante las auditorías a distancia, el recorrido por las instalaciones se realice según las indicaciones del comprador: un proveedor que elige qué mostrar ante la cámara revela menos información que uno que sigue la lista de comprobación del comprador.
Solicita datos de verificación del índice de contracción por lote, y no por diseño del producto, en los kits de termorretráctiles.
La trazabilidad de las materias primas es el aspecto de la auditoría que más se suele pasar por alto, y el más útil a la hora de investigar un fallo posterior.
Una secuencia de auditoría durante el proceso, compuesta por cuatro fases —material entrante, control dimensional, prueba previa al encogimiento y productos terminados—, recoge datos de trazabilidad en cada una de ellas.
Aclaración sobre la política de muestras, la cantidad mínima de pedido y el plazo de entrega
Los resultados de la certificación y de la auditoría de fábrica permiten determinar si un proveedor puede fabricar un producto que cumpla los requisitos. La política de muestras, la cantidad mínima de pedido y el plazo de entrega permiten determinar si las condiciones comerciales se ajustan realmente al calendario del proyecto —tres aspectos que, por lo general, se aclaran demasiado tarde, cuando el comprador ya ha fijado un calendario basándose en un presupuesto incompleto.
Tiempo del ciclo de aprobación de muestras
El plazo de entrega indicado y una fecha de entrega realista no coinciden si no se ha tenido en cuenta el proceso de aprobación de la muestra. La fabricación de la muestra de un kit estándar de accesorios para cables o de un casquillo suele tardar entre 2 y 3 semanas, y el ciclo de revisión y aprobación por parte del comprador añade más tiempo a ese plazo. Pregunte explícitamente si el plazo de entrega indicado comienza a partir de la fecha de la orden de compra o de la fecha de aprobación de la muestra; en ocasiones, los proveedores indican el plazo más favorable de los dos sin especificar cuál es.
Señales de flexibilidad en el pedido mínimo (MOQ)
Un MOQ rígido e innegociable, establecido sin matizaciones, suele ser menos revelador que la respuesta de un proveedor cuando un comprador le pregunta por una cantidad de prueba más reducida. Los proveedores que confían en la rentabilidad de su producción suelen ofrecer un MOQ de prueba reducido con un ligero recargo por unidad para establecer una nueva relación con el comprador; un proveedor que se niega a mostrar flexibilidad en un primer pedido, incluso a un precio unitario más elevado, puede estar indicando que su línea de producción no está preparada para lotes más pequeños.
Componentes del plazo de entrega que los compradores suelen pasar por alto
Una cifra única de plazo de entrega que figura en un presupuesto suele agrupar varios intervalos distintos: la adquisición de materias primas, el tiempo de producción, las pruebas internas y la programación de la inspección previa al envío. En el caso de los pasamuros de media tensión y los accesorios relacionados con los equipos de conmutación, el plazo de entrega de la producción por sí solo suele oscilar entre las 3 y las 6 semanas, dependiendo del volumen del pedido; sin embargo, un comprador que no pregunte por separado por la programación de las pruebas y las inspecciones puede encontrarse con que se añaden entre 1 y 2 semanas adicionales una vez que la pieza parece “terminada” en la planta de producción.
Señales de alerta en la comunicación, los presupuestos y la documentación
Las señales de alerta en la comunicación constituyen la última capa de esto Lista de comprobación para el abastecimiento global antes de que se ultimen las condiciones comerciales.
La certificación, las auditorías de fábrica y las condiciones comerciales son controles estructurados que el comprador lleva a cabo de forma activa. Los patrones de comunicación son señales pasivas que surgen en el transcurso de la correspondencia habitual; a menudo constituyen la primera señal de alerta disponible, ya que aparecen semanas antes de que, de otro modo, se hiciera evidente un problema técnico o comercial.
Incoherencias en las citas que merecen ser cuestionadas
Un presupuesto en el que se modifica un parámetro técnico entre revisiones sin que el comprador haya solicitado dicho cambio merece una verificación inmediata antes de seguir adelante. Un cambio en la intensidad nominal de 630 A a 800 A en un presupuesto de un interruptor de corte de carga entre el primer y el segundo borrador, sin ninguna nota que explique el motivo, sugiere que el presupuesto se ha copiado de otra línea de productos. Del mismo modo, un presupuesto que omita por completo el BIL o la clase de tensión, a pesar de indicar un precio firme, es incompleto, lo que debería retrasar la toma de decisión: un presupuesto válido de accesorios de media tensión debe indicar la clase de tensión, la intensidad nominal y el BIL como datos básicos, no como detalles opcionales.
Lagunas en la documentación que presagian problemas posteriores
Un proveedor que se muestra lento o evasivo a la hora de facilitar datos de pruebas rutinarias, certificados de materiales o planos dimensionales durante el proceso de selección rara vez se vuelve más comunicativo una vez firmada la orden de compra y el poder de negociación pasa a manos del proveedor. La experiencia sobre el terreno a lo largo de los ciclos de aprovisionamiento demuestra que este patrón se mantiene de forma constante: las dificultades con la documentación antes de abonar el anticipo presagian dificultades con la documentación en las pruebas de aceptación en fábrica, momento en el que el comprador tiene mucho menos margen de negociación.
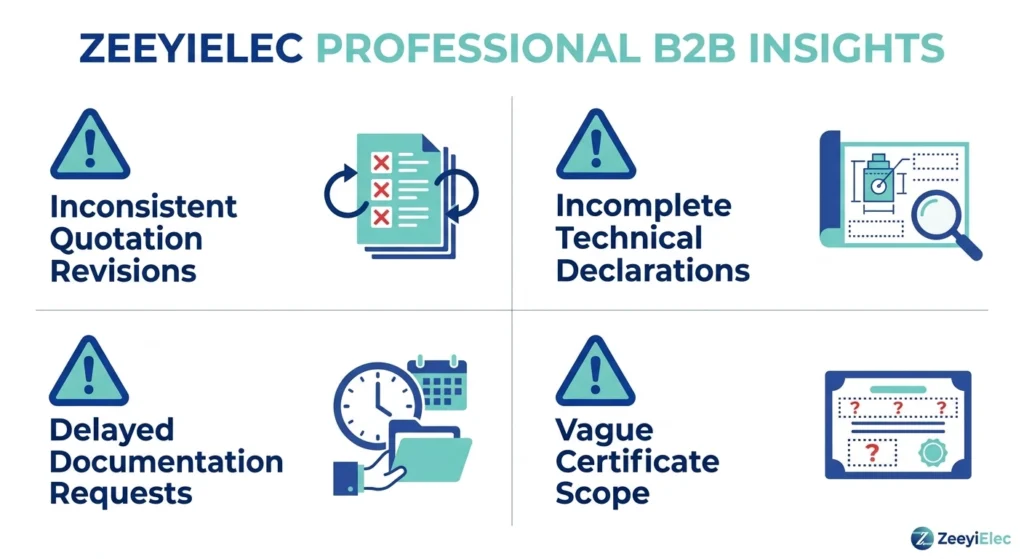
Las cotizaciones incoherentes, las declaraciones incompletas, los retrasos en la documentación y un alcance impreciso de los certificados son señales de alerta tempranas que conviene investigar antes de comprometerse.
De la evaluación a la orden de compra: los siguientes pasos en el proceso de aprovisionamiento
Una vez que un proveedor supera esta fase Lista de comprobación para el abastecimiento global, el proceso de selección de proveedores pasa a la fase técnica de solicitud de presupuesto (RFQ), en la que se redacta la solicitud y se comparan, punto por punto, las normas citadas por el proveedor con los requisitos del proyecto. Se trata de un traspaso deliberado: la evaluación confirma con quién se va a trabajar, mientras que la solicitud de presupuesto confirma exactamente qué se les va a encargar.
En cuanto a los accesorios para transformadores, ese siguiente paso se trata en la guía de ZeeyiElec Accesorios para transformadores Lista de comprobación RFQ, en el que se detallan los datos de la placa de características, la clase de tensión y los parámetros BIL que debe incluir una solicitud de presupuesto completa. En el caso de los accesorios para cables, el recurso equivalente es el Accesorios para cables Lista de comprobación RFQ, que abarca las terminaciones y las especificaciones conjuntas según la clase de tensión y el calibre del conductor.
Explora la gama completa de ZeeyiElec Accesorios para transformadores rango o Accesorios para cables seleccionar las especificaciones de la familia de productos y, una vez que se haya preseleccionado una lista de candidatos, compartir directamente las especificaciones y los planos de referencia; el equipo de ZeeyiElec responde con comentarios técnicos y asistencia en la elaboración de presupuestos para proyectos de OEM/ODM y de distribuidores.
Preguntas frecuentes
¿Cuánto tiempo suele durar el proceso de selección de proveedores para la adquisición de transformadores o accesorios para cables?
El proceso de evaluación suele durar entre dos y cuatro semanas, dependiendo de si las auditorías se realizan a distancia o in situ, y de si los documentos de certificación requieren traducción o verificación por parte de terceros.
¿Es necesaria una auditoría de fábrica para cada nuevo proveedor?
Una auditoría resulta especialmente recomendable en el caso de proveedores nuevos o de pedidos de gran volumen, mientras que los pedidos de prueba más pequeños procedentes de proveedores que cuenten con certificaciones verificables de terceros pueden someterse a una revisión más sencilla, basada únicamente en la documentación.
¿Qué certificaciones mínimas debe tener un proveedor de accesorios para transformadores?
La norma ISO 9001 sobre gestión de la calidad es un requisito mínimo, y se exigen certificados CE y de ensayo de tipo específicos para cada producto, en función de los requisitos normativos del mercado de destino.
¿Cómo puedo comprobar que los informes de ensayo de un proveedor son auténticos?
Comprueba que el número de certificado y el laboratorio emisor coincidan con los que figuran en el registro público del laboratorio, cuando esté disponible, y compara la familia de productos sometidos a ensayo y sus clasificaciones con lo que realmente se está presupuestando.
¿Cuál es un plazo de entrega razonable para una muestra antes de comprometerse a realizar un pedido al por mayor?
La producción de muestras y su aprobación suelen tardar entre dos y cuatro semanas en el caso de las familias de accesorios estándar, aunque las configuraciones dieléctricas o mecánicas personalizadas pueden alargar este plazo.
¿Cuáles son las señales de alerta más habituales en la comunicación con los proveedores?
Las respuestas técnicas incoherentes en los hilos de correo electrónico, la reticencia a facilitar números de certificación verificables y los presupuestos que omiten detalles sobre el cumplimiento de las normas son señales de alerta tempranas frecuentes.
yoyo shi
Yoyo Shi escribe para ZeeyiElec, centrándose en accesorios de media tensión, componentes de transformadores y soluciones de accesorios para cables. Sus artículos cubren aplicaciones de productos, fundamentos técnicos y perspectivas de abastecimiento para compradores de la industria eléctrica mundial.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский