Pourquoi la sélection des fournisseurs est déterminante pour les résultats de l'approvisionnement en transformateurs et accessoires de câbles
Ceci liste de contrôle pour l'approvisionnement international guide les acheteurs tout au long du processus de sélection des fournisseurs de transformateurs et d'accessoires pour câbles — une étape que la plupart des équipes d'approvisionnement négligent avant de lancer un appel d'offres.
Un accessoire de transformateur de distribution qui échoue à un essai de réception en usine échoue rarement en raison d'un plan défectueux. Le plus souvent, l’échec est dû au fait que le fournisseur sélectionné lors de l’appel d’offres n’a pas été en mesure de reproduire de manière cohérente les spécifications du plan. Les équipes d’achat concentrent généralement leurs efforts de vérification lors de la phase d’appel d’offres — classe de tension, intensité nominale, BIL — et considèrent la relation avec le fournisseur comme une préoccupation secondaire à régler une fois les conditions convenues. Cette succession d’étapes engendre un risque : une spécification peut être parfaitement rédigée et aboutir malgré tout à un produit non conforme ou insuffisamment testé si le fournisseur qui l’a fabriqué n’a jamais été correctement qualifié.
Le coût d'une relation avec un fournisseur non vérifié
L'expérience sur le terrain, acquise au fil de nombreux cycles d'approvisionnement, révèle une tendance constante : les problèmes liés à des fournisseurs non vérifiés apparaissent rarement au stade de l'offre. Ils se manifestent lors des essais de réception en usine, ou pire encore, après qu'un équipement a déjà été installé et mis sous tension. Un lot de terminaisons thermorétractables à froid de 15 kV qui passe l’inspection visuelle mais qui n’a jamais fait l’objet de tests de routine conformes à l’ensemble de ses spécifications électriques peut passer l’inspection à la réception et tout de même présenter une défaillance au cours de la première année de service. Le réapprovisionnement après la défaillance d’un lot ajoute généralement 4 à 8 semaines au calendrier d’un projet, en plus des coûts liés à la garantie ou au remplacement — des retards qui s’aggravent lorsque la défaillance est découverte en cours d’installation plutôt que lors de l’inspection avant expédition.
La place de la vérification des antécédents dans le calendrier de recrutement
La vérification des réponses permet de déterminer si “ ce fournisseur tiendra systématiquement ses promesses, lot après lot ” — une question distincte et antérieure à celle posée dans l’appel d’offres : “ ce fournisseur est-il capable de fabriquer ce dont j’ai besoin sur le papier ? ”. Ces deux processus se complètent : un appel d’offres techniquement complet permet de filtrer les candidats en fonction de leurs capacités, tandis que la vérification permet de filtrer ceux qui sont fiables. Sauter l’étape de vérification et passer directement d’un devis prometteur à un bon de commande est la raison la plus courante pour laquelle les équipes d’approvisionnement finissent par devoir requalifier un deuxième fournisseur en cours de projet, un coût qui dépasse de loin le temps nécessaire à la vérification elle-même.
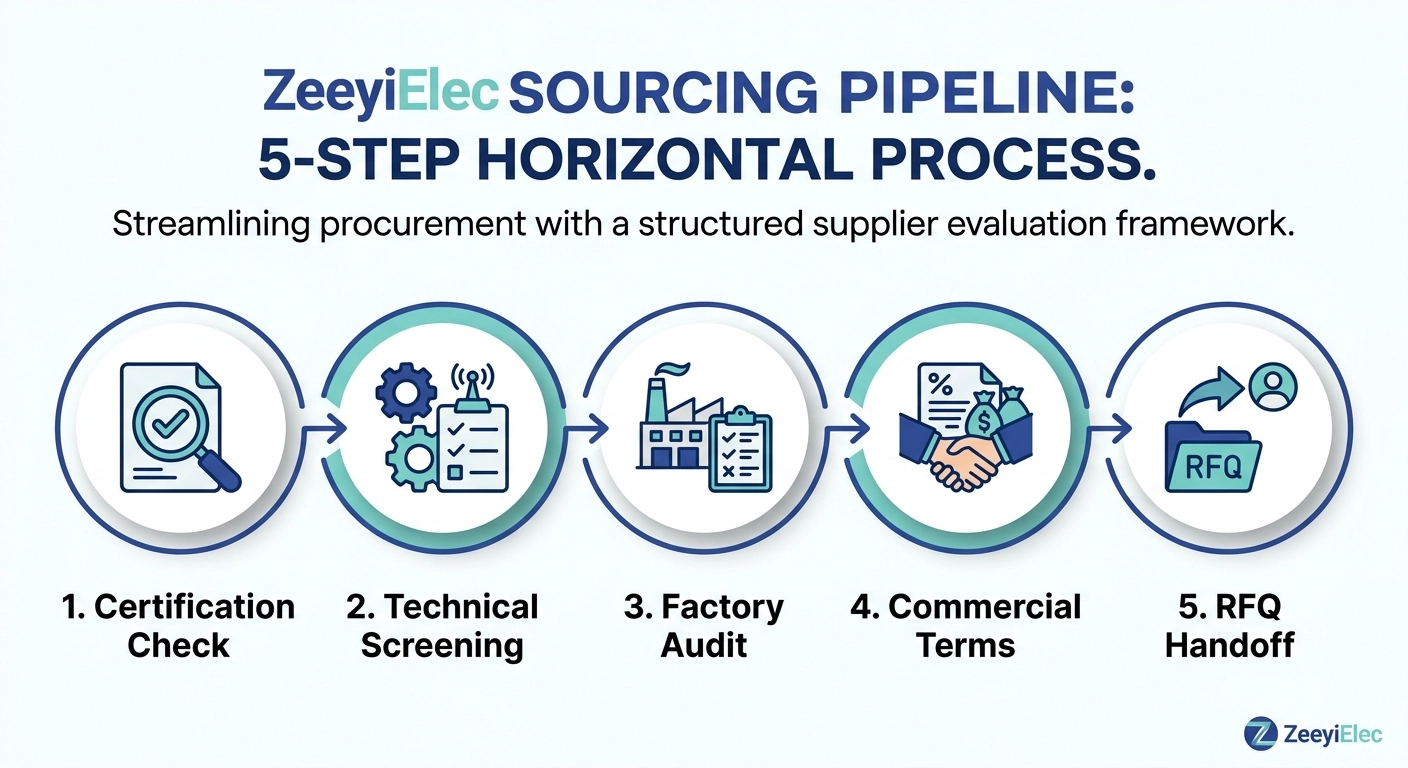
Ceci liste de contrôle pour l'approvisionnement international passe en revue l'ensemble du processus de sélection : vérification des certifications, évaluation des capacités techniques, attentes en matière d'audit d'usine, clarification des conditions commerciales et signaux d'alerte en matière de communication — avant même qu'un projet n'atteigne la phase d'appel d'offres ou de préparation des documents d'exportation.
Certification et vérification de la conformité aux normes : les éléments à vérifier avant de présélectionner des candidats
Les certifications indiquent à l'acheteur les capacités que le fournisseur prétend posséder ; elles ne garantissent pas à elles seules que chaque unité livrée réponde à ces prétentions. La vérification des certifications doit figurer en tête de la liste de contrôle de sélection, car elle permet d'écarter une grande partie des fournisseurs non qualifiés avant même que les négociations techniques ou commerciales ne commencent.
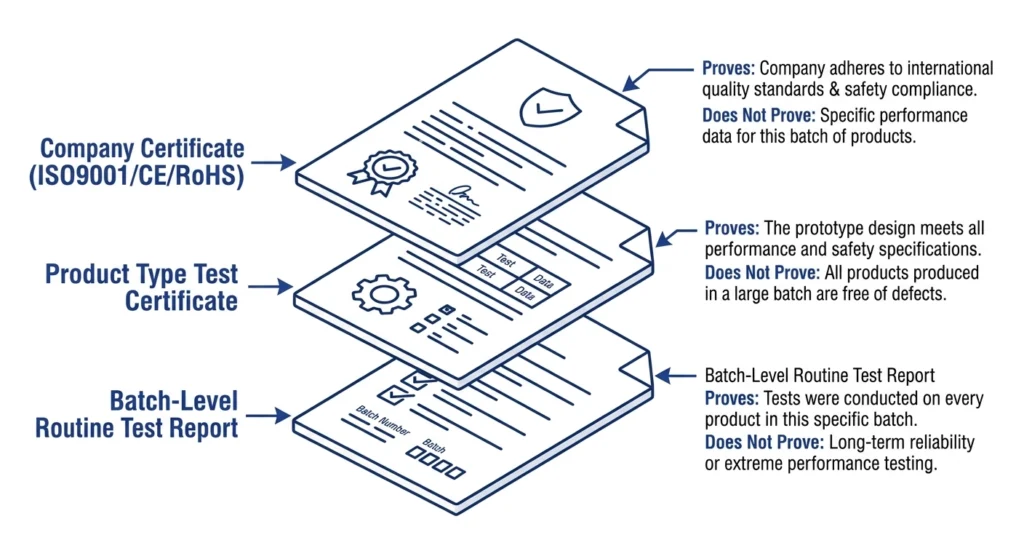
Certifications au niveau de l'entreprise (ISO 9001, CE, RoHS)
La norme ISO 9001 atteste de la mise en place d’un système de gestion de la qualité documenté, et non du fait qu’un produit spécifique ait passé avec succès des tests — il convient de la considérer comme un filtre de base plutôt que comme une preuve des performances du produit. Le marquage CE et la conformité RoHS sont principalement importants pour les expéditions destinées au marché de l’UE ; le fait qu’un fournisseur affirme avec assurance que ses produits sont conformes aux normes CE pour une commande hors UE n’est pas rédhibitoire, mais il vaut la peine de lui demander directement si le certificat s’applique bien à la gamme de produits faisant l’objet du devis, car les certificats sont parfois délivrés au niveau de l’entreprise plutôt que par gamme de produits.
Rapports d'essais au niveau du produit (essais de type vs essais de routine)
C'est là que la vérification permet de réaliser les plus grandes économies en aval. Un essai de type valide une conception une seule fois, dans les conditions les plus défavorables ; un essai de routine vérifie qu'un lot de production donné est conforme à cette conception validée. Un fournisseur capable de présenter un certificat d’essai de type, mais pas de procès-verbaux d’essais de routine pour le lot spécifique expédié au titre d’un bon de commande, a seulement prouvé que la conception fonctionne — et non que les unités contenues dans le conteneur sont conformes. Pour les traversées de moyenne tension et les accessoires de câbles, demandez des données d’essais de routine couvrant la résistance diélectrique et les niveaux de décharges partielles pour le lot de production réel, et non pour un échantillon de référence issu d’une série antérieure. Pour une analyse plus approfondie de cette distinction, consultez le document de ZeeyiElec intitulé Test de type ou test de routine : Ce que les acheteurs doivent vérifier.
Recoupement des normes citées avec la gamme de produits
Il arrive que les fournisseurs se réfèrent à une norme qui régit une famille de produits apparentée mais distincte — par exemple, une norme relative aux transformateurs citée à la place d’une norme spécifique aux accessoires. La norme CEI 60137 régit spécifiquement les traversées, à la différence de la norme de base relative aux transformateurs CEI 60076, et un devis ne mentionnant que cette dernière pour une commande de traversées a laissé les exigences diélectriques et mécaniques au niveau des accessoires non vérifiées. La norme CEI 60137 définit des valeurs de tension de tenue aux impulsions de foudre (BIL) qui varient en fonction de la classe de tension nominale (Um) de la traversée, et pour les traversées dont l’Um est supérieure à 72,5 kV, l’essai d’impulsion de foudre à sec est obligatoire en tant qu’essai de routine et non plus uniquement en tant qu’essai de type — les acheteurs doivent demander la référence exacte du tableau et la classe Um figurant sur le certificat d’essai de type du fournisseur, plutôt que de supposer qu’une seule valeur de BIL s’applique à toutes les classes de tension. Pour consulter le texte intégral de la norme, voir le Référence de la norme CEI 60137 sur la boutique en ligne de la CEI.
[Regard d'expert]
Un certificat mentionnant un organisme d'accréditation de laboratoire d'essai erroné constitue un signal d'alerte plus immédiat que l'absence de certificat : cela laisse penser que le document a peut-être été réutilisé à partir d'une autre commande.
Demandez le rapport d'essai de routine correspondant au numéro de lot figurant sur l'étiquette d'expédition, et non un rapport générique issu du catalogue de produits.
Les certifications ISO 9001 au niveau de l'entreprise et les certificats d'essais de type au niveau des produits répondent à des questions différentes : il ne faut en aucun cas considérer l'une comme pouvant se substituer à l'autre.
Les certificats de conformité au niveau de l'entreprise, d'essais de type et d'essais de routine au niveau des lots attestent trois éléments distincts et ne sont pas interchangeables lors de la qualification des fournisseurs.
Évaluation des capacités techniques : mise en correspondance des affirmations des fournisseurs avec les caractéristiques physiques des produits
La certification atteste qu'un fournisseur respecte un processus. L'évaluation technique permet de vérifier que le fournisseur maîtrise les principes physiques qui sous-tendent ses produits — et cette différence se remarque rapidement à la précision — ou au flou — avec laquelle il répond aux questions complémentaires concernant ses propres fiches techniques.
Vérification de la cohérence des déclarations relatives à la classe de tension, au BIL et à l'intensité nominale
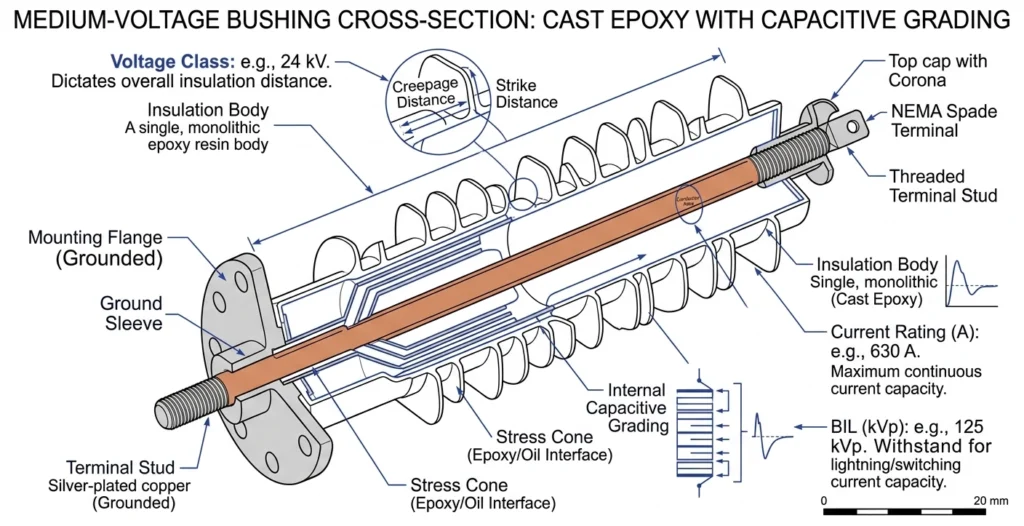
Une fiche technique indiquant une classe de tension sans valeur BIL correspondante et cohérente en interne mérite d'être remise en question avant de retenir le produit dans une sélection. Pour une traversée moyenne tension classée dans la catégorie 12 kV–36 kV, la valeur BIL évolue généralement en fonction de la classe de tension plutôt que de rester constante sur toute la plage ; si un fournisseur indique la même valeur BIL pour plusieurs classes de tension au sein d’une même gamme de produits, il convient de demander des éclaircissements plutôt que de supposer qu’il s’agit d’une erreur typographique.
Pour les traversées basse tension, l'intensité nominale se situe généralement entre 600 A et 5 000 A, en fonction de la puissance nominale (en kVA) du transformateur, tandis que la tension nominale est de 1,2 kV ou 3,0 kV. Un fournisseur proposant une intensité nominale supérieure à environ 5 000 A pour une traversée HTN standard ou à résine poreuse sans préciser de section de conducteur sur mesure mérite une question technique directe, car l'échauffement I²R à ce niveau de courant nécessite généralement un goujon de raccordement plus grand ou un système de refroidissement forcé.
Allégations relatives aux matériaux justifiant des questions complémentaires (époxy, HTN, porcelaine, EPDM/LSR)
C’est dans la terminologie relative aux matériaux que les fournisseurs insuffisamment qualifiés brouillent le plus souvent les distinctions qui comptent dans la prestation de services. Le terme “ époxy ” ne précise pas à lui seul la formulation : les systèmes époxy cycloaliphatiques et bisphénoliques se comportent différemment lorsqu’ils sont exposés aux UV et au cheminement de l’arc, et un fournisseur incapable de préciser la formulation qu’il utilise, ou qui utilise le terme le terme fourre-tout de “ résine ” de manière interchangeable pour désigner aussi bien les puits de traversée que les traversées elles-mêmes, n’a probablement pas choisi le matériau de manière réfléchie. Il en va de même pour les accessoires de câbles à rétraction à froid : le caoutchouc de silicone liquide (LSR) et l’EPDM présentent des caractéristiques différentes en termes de mémoire élastique et de comportement thermique, et un fournisseur incapable d’indiquer lequel est utilisé dans un kit donné constitue un signal d’alerte lors de la sélection, et non une lacune mineure.
Demande de documentation technique vs fiches techniques marketing
Une fiche technique marketing d’une page ne remplace pas un plan coté ni une fiche technique des matériaux. L’expérience sur le terrain montre que les fournisseurs qui ont confiance en leur propre ingénierie n’hésitent pas à communiquer, sur simple demande, les valeurs de distance de fuite, les spécifications de filetage des bornes et les fiches techniques des nuances de matériaux ; les fournisseurs qui renvoient à des “ spécifications standard disponibles sur simple demande ” revendent souvent ou modifient légèrement la conception d’un autre fabricant plutôt que de la développer eux-mêmes — ce qui ne les disqualifie pas automatiquement, mais modifie le niveau de personnalisation et d’assistance technique auquel on peut s’attendre.
La vérification croisée des caractéristiques déclarées concernant la classe de tension, le BIL et l'intensité nominale par rapport aux dimensions physiques des traversées permet de confirmer les spécifications techniques fournies par le fournisseur avant de dresser la liste restreinte des candidats.
Audit d'usine et vérification des processus de production
L'examen des documents permet d'écarter les fournisseurs qui ne sont pas en mesure de fournir les pièces justificatives requises. Un audit d'usine permet d'écarter les fournisseurs dont les documents ne correspondent pas à la réalité sur le site de production — un écart plus fréquent que ne le pensent les acheteurs, en particulier chez les fournisseurs qui sous-traitent une partie de leur production sans le signaler.
Avantages et inconvénients de l'audit sur site par rapport à l'audit à distance ou par visioconférence
Un audit sur site reste la méthode de vérification la plus fiable, en particulier pour les nouveaux fournisseurs ou les commandes dépassant le seuil habituel des commandes d'essai d'un projet, mais les frais de déplacement et les contraintes de calendrier le rendent peu pratique pour chaque décision d'approvisionnement. Un audit à distance ou par vidéo — une visite programmée de la chaîne de production, du laboratoire d’essais et de l’entrepôt via un appel vidéo en direct — constitue une alternative raisonnable pour les commandes d’essai de moindre envergure, à condition que l’acheteur contrôle le parcours de la visite plutôt que de se contenter d’une vidéo promotionnelle préenregistrée.
Points de contrôle qualité à demander en cours de fabrication
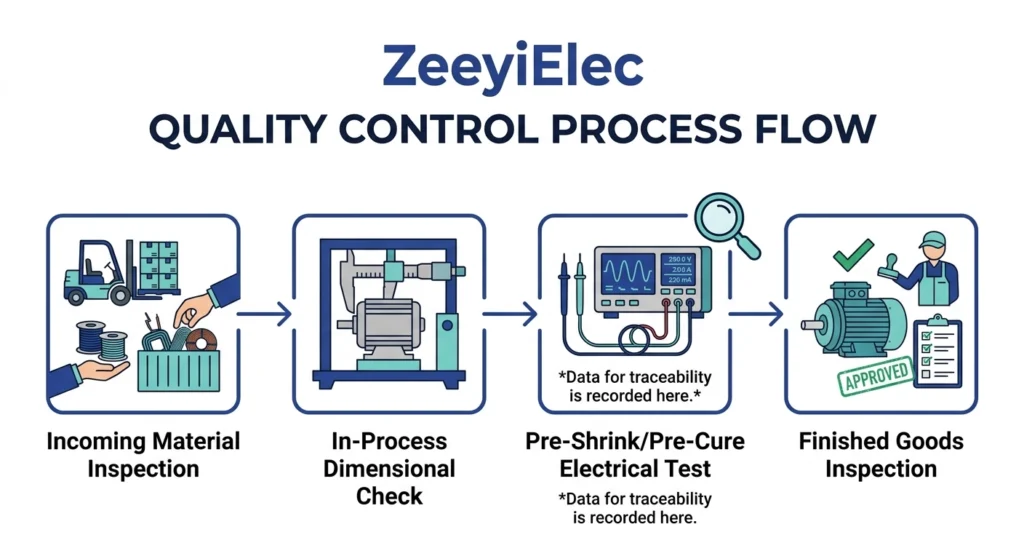
Le rapport d’inspection des produits finis d’un fournisseur ne donne pratiquement aucune indication à l’acheteur sur l’origine réelle d’un défaut. Demandez plutôt à avoir accès aux points de contrôle en cours de fabrication : inspection des matières premières à leur réception, contrôles dimensionnels après moulage ou usinage, et tests électriques préalables au rétrécissement pour les accessoires de câbles avant le conditionnement du kit. Pour les accessoires de câbles thermorétractables en particulier, demandez si le taux de rétrécissement est vérifié par lot plutôt que par conception de produit ; une spécification typique de taux de récupération comprise entre 3:1 et 4:1 peut sortir des tolérances si les lots de matières premières varient, et un fournisseur qui ne vérifie ce paramètre qu’au stade des essais de type plutôt qu’à chaque cycle de production fait peser sur l’acheteur le risque lié aux variations d’un lot à l’autre.
Demandes relatives à la traçabilité des matières premières
La traçabilité jusqu’au lot de matière première est l’élément d’audit le plus souvent négligé par les acheteurs et le plus révélateur lorsqu’une enquête sur une défaillance sur le terrain doit par la suite identifier la cause première. Demandez au fournisseur s’il est en mesure de retracer l’origine du matériau isolant, du stock de conducteurs ou du lot d’élastomères d’une unité expédiée jusqu’à un lot spécifique de matières premières entrantes — une capacité qui distingue les fournisseurs dotés de systèmes qualité aboutis de ceux qui se contentent d’assembler à partir du stock disponible cette semaine-là.
[Regard d'expert]
Exigez que le parcours de visite soit déterminé par l'acheteur lors des audits à distance : un fournisseur qui choisit lui-même ce qu'il montre à la caméra en révèle moins qu'un autre qui suit la liste de contrôle de l'acheteur.
Pour les kits de thermorétraction, demandez les données de vérification du taux de rétrécissement par lot, et non par modèle de produit.
La traçabilité des matières premières est le point d'audit le plus souvent négligé — et pourtant le plus utile lors d'une enquête ultérieure sur une défaillance.
Un processus d'audit en quatre étapes — réception des matières premières, contrôle dimensionnel, test de pré-rétrécissement, produits finis — permet de recueillir des données de traçabilité à chaque étape.
Précisions concernant les échantillons, les quantités minimales de commande (MOQ) et les délais de livraison
Les résultats de la certification et de l'audit d'usine permettent de déterminer si un fournisseur est en mesure de fabriquer un produit conforme. La politique en matière d'échantillons, la quantité minimale de commande et le délai de livraison permettent de vérifier si les conditions commerciales correspondent bien au calendrier du projet — trois éléments qui sont souvent clarifiés trop tard, alors que l'acheteur a déjà établi son planning sur la base d'un devis incomplet.
Exemple de chronologie du cycle d'approbation des échantillons
Un délai de livraison indiqué et une date de livraison réaliste ne correspondent pas nécessairement si le cycle de validation des échantillons n’a pas été pris en compte. La production d’échantillons pour un kit d’accessoires de câbles standard ou une douille prend généralement 2 à 3 semaines, et le cycle d’examen et de validation par l’acheteur ajoute encore du temps à cela. Demandez explicitement si le délai de livraison indiqué commence à courir à compter de la date de la commande ou de la date de validation des échantillons ; il arrive parfois que les fournisseurs indiquent le délai le plus favorable des deux sans préciser lequel.
Signaux de flexibilité concernant la quantité minimale de commande (MOQ)
Une quantité minimale de commande (MOQ) rigide et non négociable, indiquée sans aucune réserve, est souvent moins révélatrice que la manière dont un fournisseur réagit lorsqu'un acheteur lui demande de lui proposer une quantité d'essai plus modeste. Les fournisseurs confiants dans la rentabilité de leur production proposeront souvent une quantité minimale de commande réduite à titre d'essai, moyennant une légère majoration du prix unitaire, afin de nouer une relation avec un nouvel acheteur ; un fournisseur qui refuse toute flexibilité sur une première commande, même à un prix unitaire plus élevé, peut indiquer que sa chaîne de production n'est pas adaptée à la fabrication de lots plus petits.
Les éléments du délai de livraison que les acheteurs négligent souvent
Le délai de livraison indiqué dans un devis regroupe généralement plusieurs étapes distinctes : l'approvisionnement en matières premières, la durée de la production, les essais en interne et la planification des contrôles avant expédition. Pour les traversées moyenne tension et les accessoires liés aux appareillages de commutation, le délai de production à lui seul se situe généralement entre 3 et 6 semaines, en fonction du volume de la commande ; toutefois, un acheteur qui ne se renseigne pas séparément sur le calendrier des essais et des inspections peut se retrouver avec un délai supplémentaire de 1 à 2 semaines après que la pièce semble “ terminée ” dans l'usine.
Signaux d'alerte en matière de communication, de devis et de documentation
Les signaux d'alerte en matière de communication constituent la dernière couche de ce processus liste de contrôle pour l'approvisionnement international avant que les conditions commerciales ne soient définitivement fixées.
La certification, les audits d'usine et les conditions commerciales constituent des contrôles structurés que l'acheteur met activement en œuvre. Les schémas de communication, quant à eux, sont des signaux passifs qui apparaissent au fil d'un échange de correspondance normal — ils constituent souvent le premier signe avant-coureur, surgissant plusieurs semaines avant qu'un problème technique ou commercial ne devienne visible.
Des incohérences dans les citations qui méritent d'être remises en question
Un devis dans lequel un paramètre technique a été modifié d’une version à l’autre sans que l’acheteur n’ait demandé ce changement mérite un suivi immédiat avant de donner suite. Le passage d’un courant nominal de 630 A à 800 A sur un devis de sectionneur de charge entre la première et la deuxième version, sans aucune note expliquant pourquoi, suggère que le devis a été copié à partir d’une autre gamme de produits. De même, un devis qui omet complètement la valeur BIL ou la classe de tension tout en indiquant un prix ferme est incomplet au point de justifier un report de l'engagement — un devis valide pour un accessoire MT doit mentionner la classe de tension, l'intensité nominale et la valeur BIL comme informations de base, et non comme des détails facultatifs.
Des lacunes dans la documentation qui laissent présager des problèmes ultérieurs
Un fournisseur qui se montre lent ou évasif lorsqu'il s'agit de communiquer, lors de la phase de sélection, les données d'essais de routine, les certificats de matériaux ou les plans cotés, devient rarement plus coopératif une fois le bon de commande signé et que le rapport de force bascule en faveur du fournisseur. L’expérience sur le terrain, tout au long des cycles d’approvisionnement, montre que ce schéma se vérifie systématiquement : les difficultés liées à la documentation avant le versement de l’acompte laissent présager des difficultés similaires lors des essais de réception en usine, alors que l’acheteur dispose d’une marge de négociation bien moindre.
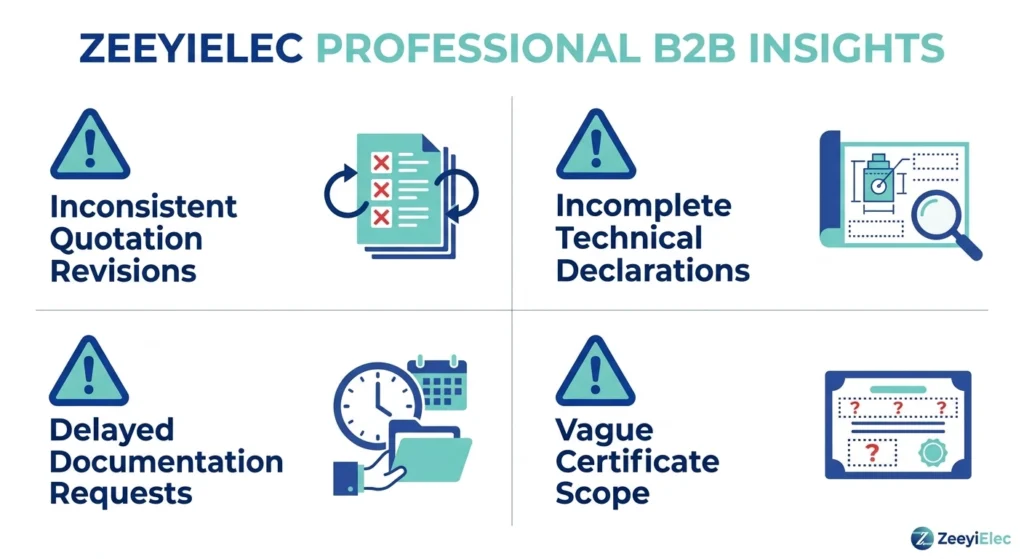
Des devis incohérents, des déclarations incomplètes, des retards dans la fourniture des documents et un champ d'application vague du certificat constituent des signaux d'alerte qu'il convient d'examiner avant de s'engager.
De la sélection à la commande : les prochaines étapes du processus d'approvisionnement
Une fois que le fournisseur a franchi cette étape liste de contrôle pour l'approvisionnement international, le processus d’approvisionnement passe à l’étape technique de l’appel d’offres — au cours de laquelle l’appel d’offres est rédigé et les normes mentionnées par le fournisseur sont comparées ligne par ligne aux exigences du projet. Il s’agit d’un transfert délibéré : la vérification permet de confirmer avec qui travailler, tandis que l’appel d’offres précise exactement ce qu’il faut commander auprès de ce fournisseur.
En ce qui concerne les accessoires pour transformateurs, cette étape suivante est abordée dans le guide de ZeeyiElec Liste de contrôle pour les accessoires de transformateurs, qui passe en revue les données figurant sur la plaque signalétique, la classe de tension et les paramètres BIL requis pour établir une demande de devis complète. Pour les accessoires de câbles, la ressource équivalente est le Liste de contrôle de l'appel d'offres pour les accessoires de câbles, traitant des raccordements et des spécifications communes en fonction de la classe de tension et de la section des conducteurs.
Découvrez l'intégralité de la gamme ZeeyiElec Accessoires pour transformateurs gamme ou Accessoires pour câbles définissez la fourchette des spécifications de la gamme de produits, puis, une fois la liste restreinte validée, transmettez directement les spécifications cibles et les plans — l’équipe de ZeeyiElec vous répondra en vous fournissant des retours techniques et une aide à l’établissement de devis pour vos projets OEM/ODM et de distribution.
Questions fréquemment posées
Combien de temps dure généralement la procédure de sélection des fournisseurs dans le cadre de l'approvisionnement en transformateurs ou en accessoires pour câbles ?
La procédure de vérification dure généralement entre deux et quatre semaines, selon que les audits sont réalisés à distance ou sur place, et selon que les documents de certification doivent être traduits ou faire l'objet d'une vérification par un tiers.
Faut-il procéder à un audit d'usine pour chaque nouveau fournisseur ?
Un audit s'impose tout particulièrement pour les nouveaux fournisseurs ou les commandes de gros volume, tandis que les commandes d'essai de moindre importance provenant de fournisseurs disposant de certifications vérifiables délivrées par des organismes tiers peuvent faire l'objet d'un examen plus sommaire, limité à la vérification des documents.
Quelles certifications un fournisseur d'accessoires pour transformateurs doit-il posséder au minimum ?
La norme ISO 9001 relative à la gestion de la qualité constitue une exigence minimale, tandis que les certificats « CE » et les certificats d'essais de type spécifiques aux produits sont requis en fonction des exigences réglementaires du marché de destination.
Comment puis-je vérifier que les rapports d'essai d'un fournisseur sont authentiques ?
Vérifiez que le numéro de certificat et le laboratoire émetteur correspondent bien au registre public du laboratoire, lorsqu'il est disponible, et comparez la gamme de produits testés et les caractéristiques techniques indiquées avec celles qui figurent effectivement dans le devis.
Quel est le délai de livraison raisonnable pour un échantillon avant de passer une commande en gros ?
La fabrication d'échantillons et leur validation prennent généralement entre deux et quatre semaines pour les gammes d'accessoires standard, bien que des configurations diélectriques ou mécaniques sur mesure puissent allonger ce délai.
Quels sont les signaux d'alerte les plus courants dans la communication avec les fournisseurs ?
Des réponses techniques incohérentes dans les échanges par e-mail, une réticence à fournir des numéros de certification vérifiables et des devis qui omettent les détails relatifs à la conformité aux normes constituent souvent des signes avant-coureurs.
yoyo shi
Yoyo Shi écrit pour ZeeyiElec, en se concentrant sur les accessoires de moyenne tension, les composants de transformateurs et les solutions d'accessoires de câbles. Ses articles couvrent les applications des produits, les bases techniques et les perspectives d'approvisionnement pour les acheteurs de l'industrie électrique mondiale.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский