मैदानी दल समय दबाव में मध्यम-वोल्टेज केबल काटते हैं, अक्सर बिना किसी ऊष्मा स्रोत या नियंत्रित इनडोर वातावरण की पहुँच के। एक कोल्ड श्रिंक केबल टर्मिनेशन की स्थापना यह ठीक इसी बाधा का समाधान करता है: इन्सुलेशन तनाव नियंत्रण घटक एक हटाने योग्य प्लास्टिक कोर पर पहले से फैलाए हुए आते हैं, और इंस्टॉलर उन्हें टॉर्च या हीट गन के बजाय यांत्रिक रूप से अपनी जगह सिकोड़ता है। लाइव 15kV और 35kV वितरण ट्रांसफॉर्मरों पर इस प्रक्रिया को क्रू के साथ पूरा करने के बाद, नीचे दिए गए चरण वास्तव में फील्ड में इंस्टॉलेशन के क्रमिक क्रम को दर्शाते हैं — न कि केवल निर्माता की डेटा शीट के निर्देशों को।.
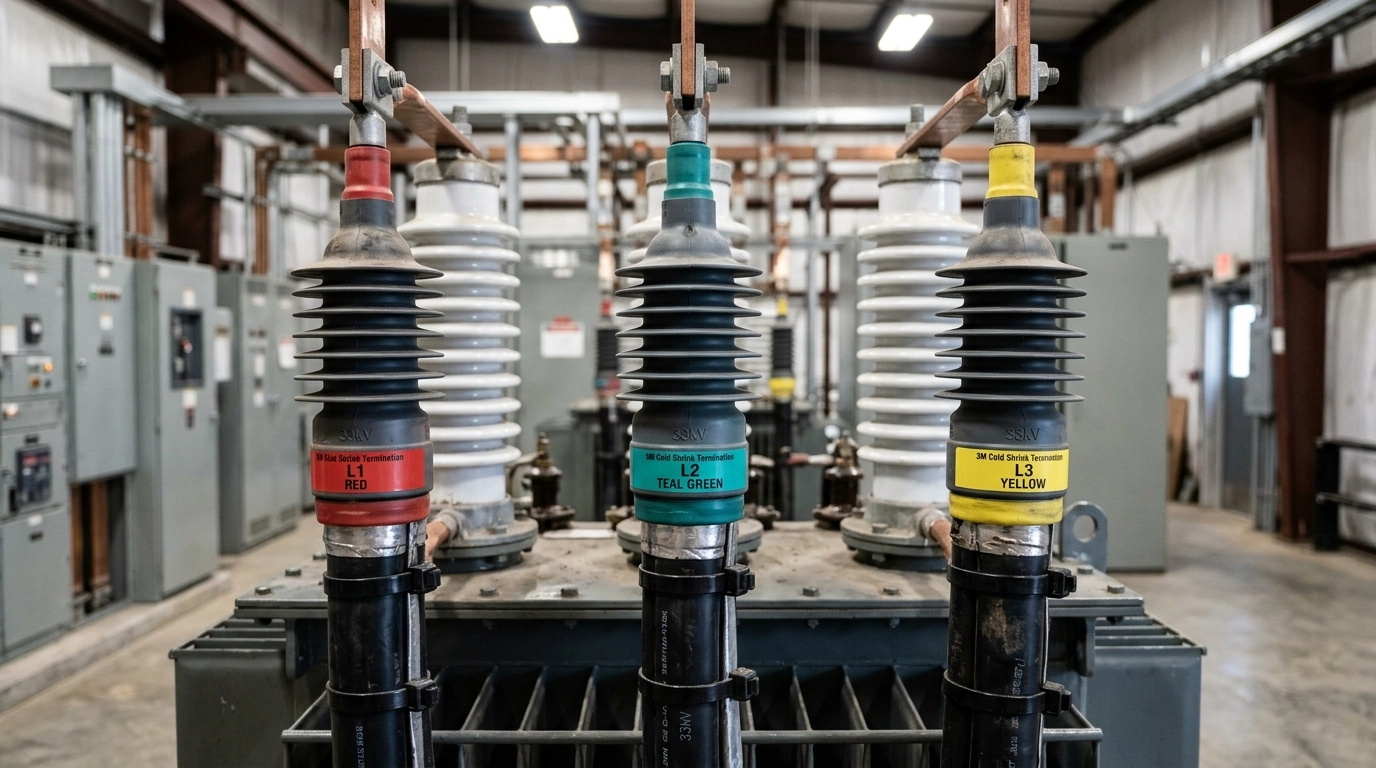
नीचे 35kV ट्रांसफॉर्मर बुशिंग की पूरी इंस्टॉलेशन देखें:
कोल्ड श्रिंक केबल टर्मिनेशन क्या है?
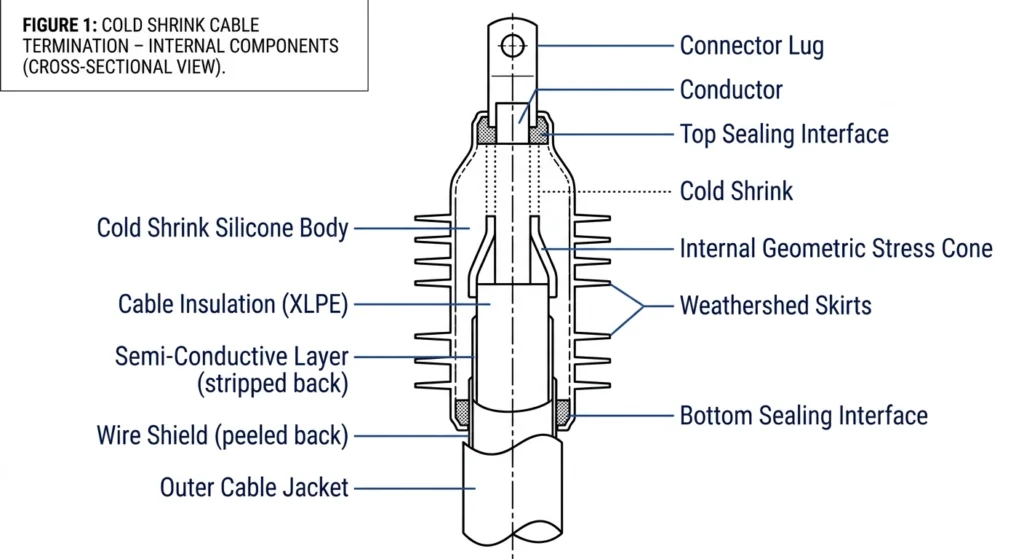
कोल्ड श्रिंक केबल टर्मिनेशन एक तनाव-नियंत्रण और इन्सुलेशन घटक है जो पूर्व-खिंचे हुए EPDM या सिलिकॉन रबर से बना होता है, जिसे एक सर्पिल-लिपटे प्लास्टिक कोर द्वारा विस्तारित अवस्था में रखा जाता है। स्थापना के दौरान, तकनीशियन विस्तारित इकाई को तैयार किए गए केबल के सिरे पर रखता है और कोर टैब को खींचता है, जिससे रबर परिवेशी तापमान पर केबल पर सिकुड़ (रिकवर) जाता है। यह इसे हीट श्रिंक टर्मिनेशन से अलग करता है, जिसके लिए समान रबर या पॉलीमर स्लीव को सिकुड़ने के लिए नियंत्रित ऊष्मा स्रोत की आवश्यकता होती है। कोल्ड श्रिंक निर्माण में आमतौर पर एक स्ट्रेस कोन, एक वेदरशेड स्कर्ट सिस्टम, और एक सीलिंग इंटरफ़ेस एक ही मोल्डेड यूनिट में एकीकृत होते हैं, जो साइट पर इंस्टॉलर को प्रबंधित करने के लिए पड़ने वाले अलग-अलग हिस्सों की संख्या को कम कर देता है।.
शुरू करने से पहले, सुनिश्चित करें कि किट केबल के कंडक्टर आकार की सीमा और सिस्टम वोल्टेज वर्ग से मेल खाती है — कोल्ड श्रिंक किट एक विशिष्ट बाहरी व्यास सीमा के लिए आकारित होती हैं, और केबल पर छोटे या बड़े आकार की यूनिट जबरदस्ती लगाने से तनाव नियंत्रण ज्यामिति प्रभावित होती है।.
सही वोल्टेज वर्ग और केबल आकार की सीमा के लिए रेटेड कोल्ड श्रिंक टर्मिनेशन किट
केबल छीलने और अर्ध-चालक शेविंग उपकरण
सॉल्वेंट-आधारित सफाई वाइप्स (निर्माता-निर्दिष्ट, जहाँ आवश्यक हो वहाँ गैर-पेट्रोलियम)
ब्रेडिंग और शील्ड की तैयारी के लिए ग्राइंडिंग कपड़ा
लग कनेक्शन के लिए टॉर्क रेन्च
स्थापना के बाद सत्यापन के लिए इन्सुलेशन प्रतिरोध परीक्षक
कोल्ड श्रिंक केबल टर्मिनेशन इंस्टॉलेशन: चरण-दर-चरण प्रक्रिया
चरण 1: केबल और कार्य क्षेत्र तैयार करें
किसी भी केबल तैयारी शुरू करने से पहले, प्रत्येक साइट की लॉकआउट/टैगआउट प्रक्रिया के अनुसार सर्किट को डी-एनर्जाइज़ करें और ग्राउंड करें। दूषित होने को सीमित करने के लिए कार्य क्षेत्र को साफ करें — कोल्ड श्रिंक घटक केबल की सतह पर धूल, नमी और तेल अवशेषों के प्रति संवेदनशील होते हैं, क्योंकि इनमें से कोई भी टर्मिनेशन सेवा में आने के बाद इंटरफ़ेस पर लीकेज का मार्ग बना सकता है।.
चरण 2: केबल के सिरे को छीलें और तैयार करें
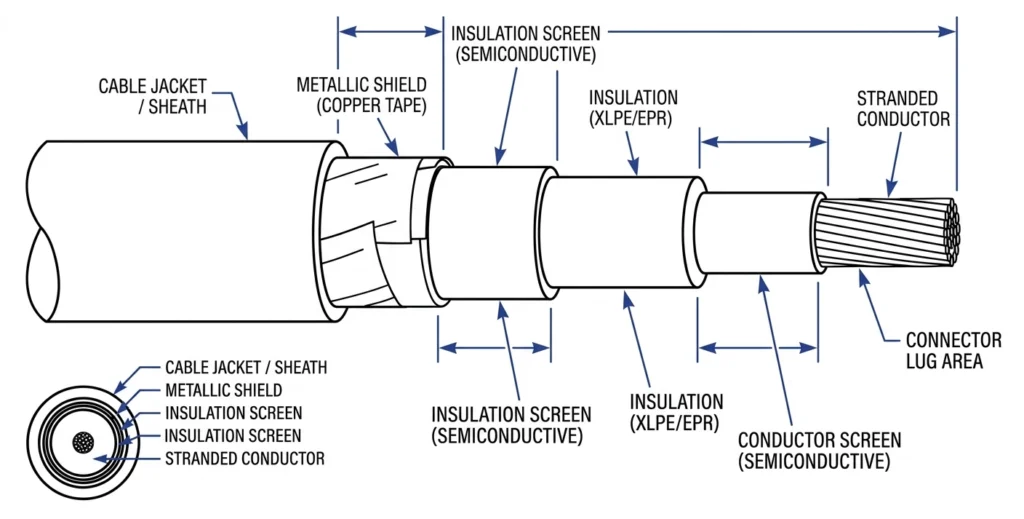
किट के निर्देशों में निर्दिष्ट आयामों के अनुसार बाहरी आवरण, शील्ड और इन्सुलेशन को हटाएँ, जो निर्माता और केबल संरचना के अनुसार भिन्न होते हैं। इन्सुलेशन के किनारे को तिरछा काटें और इन्सुलेशन की सतह से अर्ध-चालक अवशेष को पूरी तरह से हटाएँ — तनाव शंकु के नीचे बची कोई भी अर्ध-चालक सामग्री आंशिक निर्वहन और समयपूर्व विफलता का एक सामान्य स्रोत है। आगे बढ़ने से पहले निर्दिष्ट सॉल्वेंट वाइप से उजागर इन्सुलेशन को साफ़ करें।.
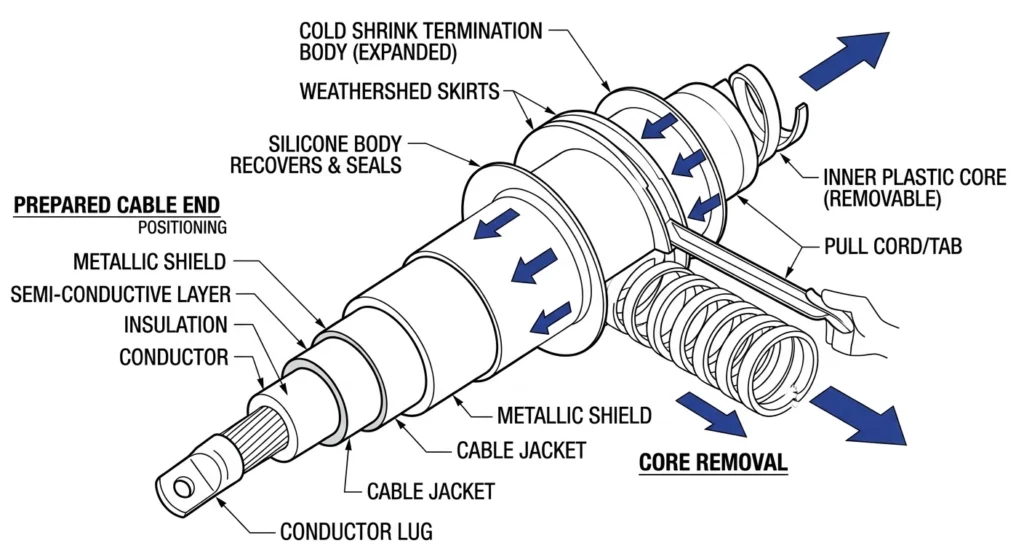
केबल का सिरा जिसमें उतारने योग्य आवरण, शील्ड और इन्सुलेशन क्षेत्र दिखाए गए हैं, साथ ही आयामी संकेत
चरण 3: कोल्ड श्रिंक टर्मिनेशन को सही स्थान पर रखें
प्री-एक्सपैंडेड टर्मिनेशन असेंबली (अभी भी अपने कोर पर) को केबल के सिरे पर सरकाएँ, स्ट्रेस कोन को उस बिंदु के साथ संरेखित करते हुए जहाँ शील्ड काटा गया था। इस चरण में स्थिति निर्धारण की सटीकता जितनी दिखती है उससे कहीं अधिक महत्वपूर्ण है — एक बार कोर खींच लिया गया और रबर अपनी मूल स्थिति में लौट आया, तो यूनिट को पुनःस्थापित नहीं किया जा सकता।.
चरण 4: कोर निकालें और टर्मिनेशन को सिकुड़ने दें
कोर टैब को खोजें और इसे स्थिरता से खींचें, जैसे-जैसे यह खुलता है, कोर को घड़ी की सुई की विपरीत दिशा में घुमाते हुए। रबर का आवरण बिना किसी बाहरी गर्मी के कुछ ही सेकंड में केबल पर वापस आ जाएगा। एक ही निरंतर गति में एक छोर से दूसरे छोर तक काम करें, छोटे-छोटे झटकों में खींचने के बजाय, क्योंकि इससे आवरण पर असमान पुनर्प्राप्ति हो सकती है।.
केबल के सिरे पर टर्मिनेशन की स्लाइडिंग, कोर टैब को खींचा जा रहा है, संकुचन दिशा दिखाने वाले दिशात्मक तीर
चरण 5: पूर्ण समाप्ति का निरीक्षण और परीक्षण करें
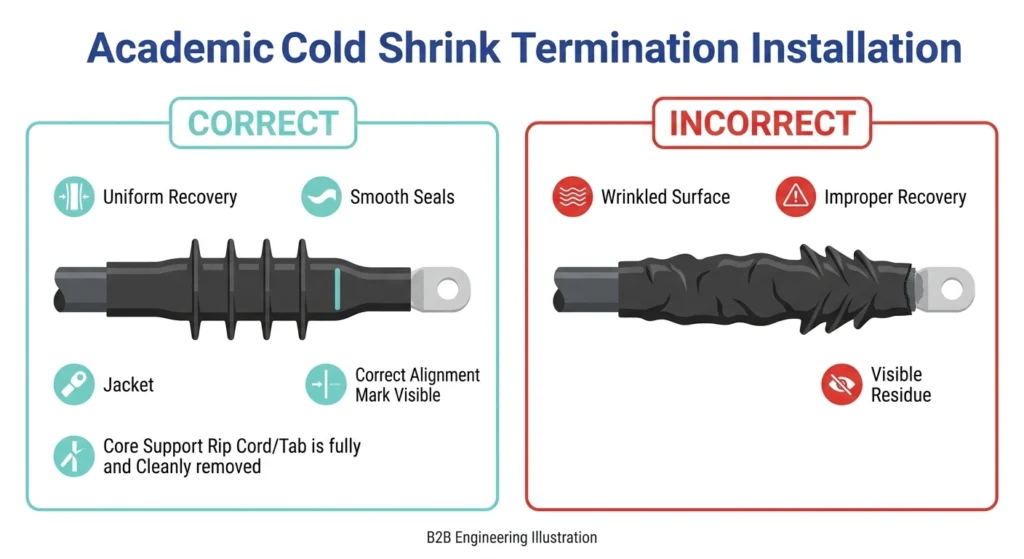
दृश्य रूप से पुष्टि करें कि स्ट्रेस कोन इंटरफ़ेस पर कोई झुर्रियाँ, फँसी हुई हवा या दिखाई देने वाली दरारें न हों और पूर्ण, समान रिकवरी हुई हो। निर्माता के विनिर्देशों के अनुसार लग कनेक्शन पूरा करें और टॉर्क लगाएँ, फिर पुनः ऊर्जा प्रदान करने से पहले इन्सुलेशन प्रतिरोध परीक्षण करें, संदर्भित करते हुए आईईईई 400 श्रृंखला क्षेत्र परीक्षण मार्गदर्शिकाएँ लागू VLF या IR परीक्षण विधियों के लिए। [मानक सत्यापित करें: परियोजना विनिर्देश के अनुसार लागू क्षेत्र स्वीकृति परीक्षण विधि और न्यूनतम IR मान की पुष्टि करें।]
बचने के लिए सामान्य स्थापना त्रुटियाँ
त्रुटि
परिणाम
अधूरी अर्धचालक शेविंग
तनाव शंकु इंटरफ़ेस पर आंशिक निर्वहन
केबल OD सीमा के लिए गलत किट आकार
खराब इंटरफ़ेयरेंस फिट, कम सीलिंग दबाव
सिकुड़ने से पहले दूषित केबल की सतह
ट्रैकिंग और समयपूर्व इन्सुलेशन विफलता
कोर को असमान रूप से या चरणों में खींचना
झुर्रीदार सुधार, असंगत तनाव नियंत्रण
स्थापना के बाद आईआर परीक्षण छोड़ना
अनपहचाने स्थापना दोष के साथ सेवा में चालू किया गया
मैदान में हमने जिन क्रूज़ को देखा है, उनमें दो मुख्य त्रुटियाँ — अधूरी अर्धचालक शेविंग और इंस्टॉलेशन के बाद का परीक्षण न करना — अधिकांश टाली जा सकने वाली पुनःकार्य का कारण बनती हैं, क्योंकि ये दोनों इंस्टॉलेशन के समय अदृश्य रहती हैं और केवल हफ्तों या महीनों बाद विफलता के रूप में सामने आती हैं।.
सही बनाम गलत स्थापना (उदाहरण के लिए: स्वच्छ स्ट्रेस कोन इंटरफ़ेस बनाम अवशिष्ट अर्ध-चालक छीलन, झुर्रीदार पुनर्प्राप्ति)
कोल्ड श्रिंक बनाम हीट श्रिंक: जब स्थापना विधि मायने रखती है
कोल्ड श्रिंक और हीट श्रिंक टर्मिनेशन विभिन्न तंत्रों के माध्यम से इन्सुलेशन और तनाव-नियंत्रण की एक ही समस्या का समाधान करते हैं, और यह चुनाव साइट की लॉजिस्टिक्स को उतनी ही प्रभावित करता है जितना कि विद्युत प्रदर्शन को। कोल्ड श्रिंक खुली लौ या हीट गन की आवश्यकता को समाप्त कर देता है, जो इसे इनडोर स्विचगियर, सीमित वॉल्ट, या किसी भी ऐसे स्थल के लिए अधिक व्यावहारिक विकल्प बनाता है जहाँ हॉट वर्क परमिट प्राप्त करना कठिन होता है। इन दोनों तकनीकों की एक पूर्ण तुलना — जिसमें वोल्टेज वर्ग की उपयुक्तता और स्थापना समय शामिल हैं — में शामिल है कोल्ड श्रिंक बनाम हीट श्रिंक: इंजीनियरिंग चयन ढांचा.
यदि परियोजना में कनेक्शन के ट्रांसफॉर्मर पक्ष पर बुशिंग, टैप चेंजर, या फ्यूज असेंबली भी शामिल हैं, तो ट्रांसफॉर्मर सहायक उपकरण श्रेणी और केबल एक्सेसरीज़ के लिए चयन मानचित्र परियोजना की वोल्टेज श्रेणी और पर्यावरण के अनुसार एक्सेसरीज़ को मिलाने के लिए एक व्यापक चयन ढांचा प्रदान करें।.
अक्सर पूछे जाने वाले प्रश्न
क्या कोल्ड श्रिंक टर्मिनेशन को इंस्टॉलेशन के दौरान किसी भी ऊष्मा स्रोत की आवश्यकता होती है?
नहीं। रबर का शरीर कारखाने में पहले से ही विस्तारित किया जाता है और इसे हटाने योग्य कोर पर रखा जाता है। कोर निकालने के बाद यह परिवेशीय तापमान पर अपने आप वापस सिकुड़ जाता है — इसके लिए टॉर्च, हीट गन या किसी अन्य ऊष्मा स्रोत की आवश्यकता नहीं होती।.
क्या 35kV पर कोल्ड श्रिंक टर्मिनेशन का उपयोग किया जा सकता है?
हाँ, कोल्ड श्रिंक टर्मिनेशन एलवी और एमवी वोल्टेज वर्गों में निर्मित किए जाते हैं, जिसमें 35kV भी शामिल है, बशर्ते किट को परियोजना के वोल्टेज वर्ग और केबल कंडक्टर आकार सीमा के अनुरूप चुना गया हो।.
कोल्ड श्रिंक टर्मिनेशन समय से पहले विफल क्यों हो जाता है?
सबसे आम क्षेत्रीय कारण हैं: स्ट्रेस कोन पर अर्धचालक शील्ड अवशेष का अपूर्ण निष्कासन, संकुचन से पहले केबल की सतह पर संदूषण, और केबल की अनुकूल बाहरी व्यास सीमा के बाहर आकार वाली किट का उपयोग।.
हीट श्रिंक की तुलना में कोल्ड श्रिंक टर्मिनेशन स्थापित करने में कितना समय लगता है?
कोल्ड श्रिंक इंस्टॉलेशन आमतौर पर तेज़ होता है क्योंकि इसमें किसी हीट-सोर्स सेटअप या नियंत्रित रिकवरी समय की आवश्यकता नहीं होती; रबर कोर हटाए जाने के कुछ ही सेकंड में वापस अपनी अवस्था में आ जाता है, जबकि हीट श्रिंक में पूरे शरीर पर व्यवस्थित रूप से गर्मी लागू करनी होती है।.
योयो शी
योयो शी ZeeyiElec के लिए लिखती हैं, जहाँ उनका ध्यान मध्यम-वोल्टेज सहायक उपकरणों, ट्रांसफॉर्मर घटकों और केबल सहायक समाधानों पर केंद्रित है। उनके लेख उत्पाद अनुप्रयोगों, तकनीकी मूल बातों और वैश्विक विद्युत उद्योग के खरीदारों के लिए आपूर्ति संबंधी अंतर्दृष्टि को कवर करते हैं।.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский