LV புஷிங் பொருத்துதல் ஒரு பஷிங் சரியாக விவரக்குறிப்பு செய்யப்பட்டு, சரியாகத் தயாரிக்கப்பட்டாலும், அது சேவையில் அதன் மதிப்பிடப்பட்ட ஆயுட்காலத்திற்கு உண்மையில் நீடிக்குமா என்பதை அதன் தரம் தீர்மானிக்கிறது. ஒரு பஷிங் தொழிற்சாலையின் அனைத்து வழக்கமான சோதனைகளிலும் தேர்ச்சி பெற்றிருந்தாலும், நிறுவலின் போது அது தவறாகப் பொருத்தப்பட்டாலோ, முறுக்கப்பட்டாலோ அல்லது மூடப்பட்டாலோ, அது பணியிடத்தில் அதன் முதல் வருடத்திற்குள் கூட செயலிழந்துவிடக்கூடும்—மேலும், உற்பத்திப் பிழையைப் போலல்லாமல், நிறுவல் பிழை ஆணையிடும் நாளிலேயே அரிதாகவே வெளிப்படும்.
நிறுவலின்போது ஏற்பட்டவை எனக் கண்டறியப்படும் பெரும்பாலான களப் பிரச்சினைகள் அசாதாரணமானவை அல்ல—அவை, தளங்களில் மீண்டும் மீண்டும் நிகழும் தவிர்க்கக்கூடிய அதே சில தவறுகளாகும்: போதுமான முறுக்குவிசை அளிக்கப்படாத முனையங்கள், சீரற்ற நிலைக்கு வந்த காஸ்கட்கள், மற்றும் மின்விநியோகம் தொடங்குவதற்கு முன்பே ஒரு சிக்கலைக் கண்டறிந்திருக்கக்கூடிய, நிறுவலுக்குப் பிந்தைய சோதனைகள் தவிர்க்கப்பட்டது. இந்த வழிகாட்டி, நிறுவலுக்கு முந்தைய சரிபார்ப்பு, சரியான பொருத்துதல் மற்றும் டார்க்கிங் நடைமுறை, சீலிங் மற்றும் கேஸ்கெட் நடைமுறைகள், நிறுவலுக்குப் பிந்தைய சோதனை, மற்றும் பல மாதங்கள் அல்லது ஆண்டுகளுக்குப் பிறகும் நிறுவலைக் காட்டும் தோல்வி முறைகள் ஆகியவற்றைப் பற்றி விவரிக்கிறது.
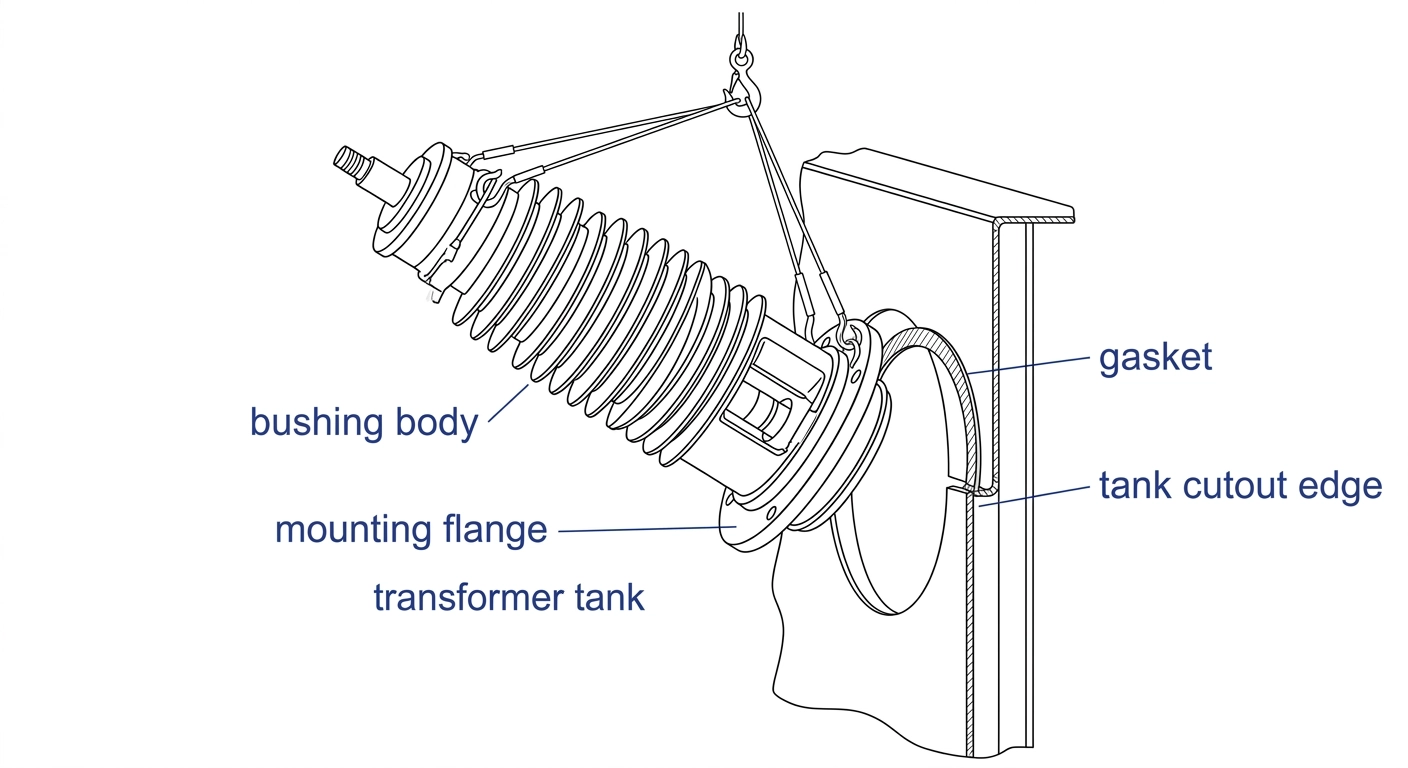
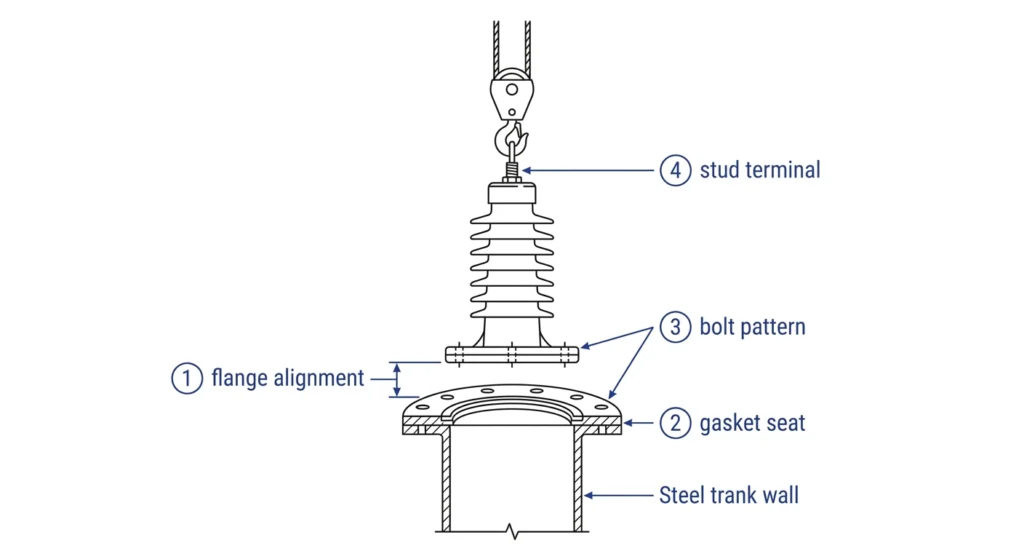
LV புஷிங் பொருத்துவதில் ஆரம்ப நிலைப்படுத்துதல் முதல் இறுதிப் பொருத்துதல் வரையிலான முக்கிய சரிபார்ப்புப் புள்ளிகள்.
LV புஷிங் பொருத்துதலுக்கு “சிறந்த நடைமுறை” என்றால் என்ன?
LV புஷிங் நிறுவலுக்கான சிறந்த நடைமுறை என்பது, நிறுவலை புஷிங்கை அதன் இடத்தில் போல்ட் போட்டு முடிக்கும் ஒரு ஒற்றை இயந்திரப் படியாகக் கருதுவதற்குப் பதிலாக, சரிபார்த்தல், பொருத்துதல், டார்க் செய்தல், சீல் செய்தல், சோதனை செய்தல் ஆகிய ஆவணப்படுத்தப்பட்ட வரிசையைப் பின்பற்றுவதாகும். ஒவ்வொரு கட்டமும் வெவ்வேறு வகையான சிக்கல்களைக் கண்டறிகிறது: சரிபார்ப்பு, தவறான பாகம் மற்றும் பரிமாணச் சிக்கல்களை அவை தொட்டியில் பொருத்தப்படுவதற்கு முன்பே கண்டறிகிறது; முறுக்குவிசை நடைமுறை, களத்தில் ஏற்படும் ஹாட் ஸ்பாட்களுக்கு (hot spots) மிக முக்கியமான பொதுவான காரணத்தைக் கண்டறிகிறது; மேலும் நிறுவலுக்குப் பிந்தைய சோதனை, வெறும் பார்வைப் பரிசோதனையால் கண்டறிய முடியாத சிக்கல்களைக் கண்டறிகிறது.
நேர அழுத்தத்தில் உள்ள குழுக்கள் இந்த வரிசையை பெரும்பாலும் “ஏற்றிவிட்டுச் செல்” என்று சுருக்குகின்றன, மேலும் பெரும்பாலான தடுக்கக்கூடிய களப் பழுதுகள் உருவாகுவது இந்தச் சுருக்கத்தில்தான்—பஷிங்கின் வடிவமைப்பிலோ அல்லது பொருட்களிலோ அல்ல, மாறாக, அந்த நேரத்தில் வெளிப்படையாக எதுவும் தவறாகத் தெரியாததால் தவிர்க்கப்பட்ட ஒரு படியில்தான்.
நிறுவலுக்கு முந்தைய சரிபார்ப்புகள்: புஷிங் பொருத்துவதற்கு முன் சரிபார்க்க வேண்டியவை
பரிமாண மற்றும் பகுதி சரிபார்ப்பு
பஷிங்கை நிலைநிறுத்துவதற்கு முன், அதன் ஃபிளேன்ஜ் போல்ட் அமைப்பு, ஸ்டட் திரிக்கான அளவு மற்றும் ஒட்டுமொத்த பரிமாணங்களை, கேடலாக் வரைபடத்துடன் அல்லாமல், டேங்கின் வெட்டு வரைபடத்துடன் ஒப்பிட்டு உறுதிப்படுத்தவும். இந்தக் கட்டத்தில் கண்டறியப்படும் ஒரு பரிமாணப் பொருந்தாமைக்கு சில நிமிடங்களே ஆகும்; டேங்க் சீல் செய்யப்பட்ட பிறகு கண்டறியப்பட்டால், அது பல நாட்களை எடுத்துக்கொள்ளும்.
காட்சி மற்றும் பேக்கேஜிங் ஆய்வு
ஷிப்பிங் சேதத்திற்காக புஷிங்கை ஆய்வு செய்யவும், குறிப்பாக பீங்கான் உறைகளில் ஏற்படும் மயிரிழை விரிசல்கள் அல்லது ஃபிளேன்ஜ் சீல் மேற்பரப்பில் ஏற்படும் சிப்ஸ் ஆகியவற்றைக் கவனிக்கவும், இவை இரண்டும் சாதாரண தள விளக்குகளின் கீழ் காணத் தவறிவிடுவதற்கு எளிதானவை. வழங்கப்பட்ட கேஸ்கெட், புஷிங்கின் எண்ணெய் இணக்கத் தேவையுடன் (மினரல் எண்ணெய் மற்றும் எஸ்டர் அடிப்படையிலான திரவம்) பொருந்துகிறதா என்பதை உறுதிப்படுத்திக் கொள்ளுங்கள், ஏனெனில் பொருந்தாத கேஸ்கெட் பொருள், புஷிங் தேய்மானத்தின் எந்த அறிகுறியையும் காட்டുന്നதற்கு முன்பே சேதமடையக்கூடும்.
[நிபுணர் பார்வை: பெறுவதில் தவறவிடுபவை]
விரைவான பார்வைச் சோதனையின் போது, ஃபிளேன்ஞ் சீல் மேற்பரப்பு சிப்பல்கள் தான் பொதுவாகக் கவனிக்கப்படாத அனுப்புதல் சேதமாக இருக்கின்றன.
ஒரு சரக்கு ஏற்றுக்கொள்ளப்பட்டவுடன், அது பயணத்தின்போது மாற்றப்பட்டிருந்தாலும் கூட, தளத்தில் காஸ்கெட் பொருள் இணக்கத்தன்மை அரிதாகவே மீண்டும் சரிபார்க்கப்படுகிறது.
டாங்கின் வெட்டுப்பகுதி இறுதி செய்யப்படுவதற்கு முன்பு, பரிமாணப் பொருந்தாத்தன்மைகளைக் கண்டறிவது, அதற்குப் பிறகு செய்வதை விட மிகவும் மலிவானது.
சரியான பொருத்துதல் மற்றும் முறுக்குவிசை நடைமுறை: படிப்படியான கள வழிகாட்டுதல்
நிலைப்படுத்தல் மற்றும் சீரமைப்பு
பூஷ்ஷை எந்தப் பட்டைகளையும் இறுக்கும் முன், டேங்கின் வெட்டுப் பகுதியில் நேராகப் பொருத்தவும்—ஆரம்ப நிலையில் கோணச் சீரற்ற நிலை ஏற்பட்டால், பட்டைகள் இறுக்கப்பட்டவுடன் அது கேஸ்கெட்டில் சமமற்ற அழுத்தத்தை ஏற்படுத்தும், இறுதிப் பட்டைப் பொருத்தம் சரியாகத் தெரிந்தாலும் கூட. கேஸ்கெட் அதன் இடத்தில் முழுமையாகப் பொருந்தி, பொருத்தும் போது இடம்பெயரவில்லை என்பதை உறுதிப்படுத்தவும்.
முறுக்குவிசை வரிசை
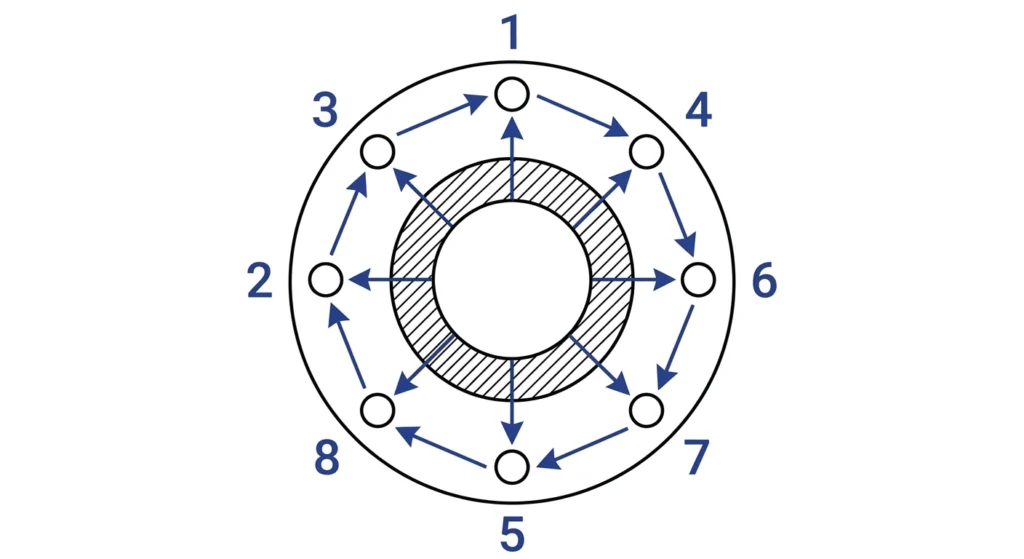
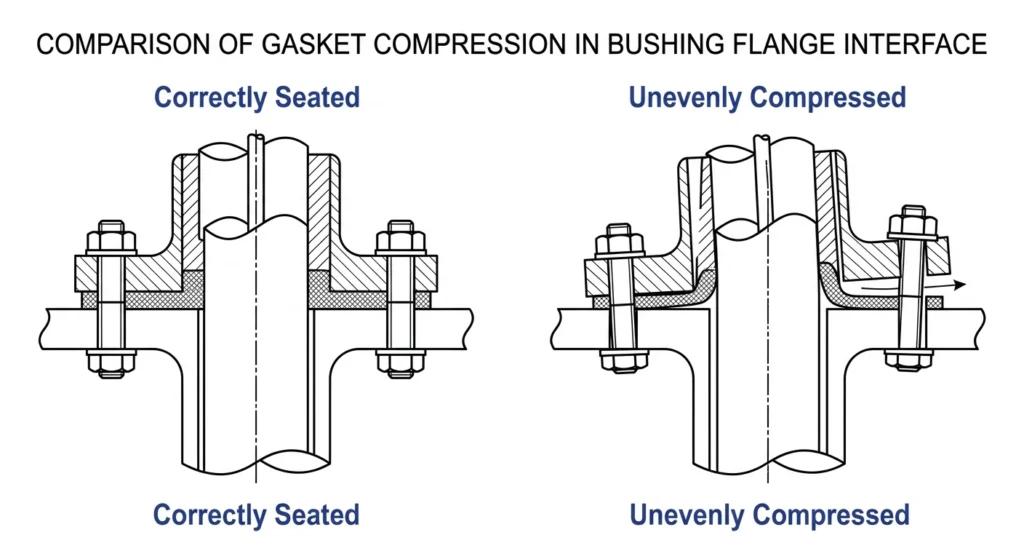
ஃபிளேன்ஜைச் சுற்றி வரிசையாக இறுக்குவதற்குப் பதிலாக, மவுண்டிங் போல்ட்களை குறுக்கு (நட்சத்திர) வரிசையில் இறுக்கவும், முதல் சுற்றில் ஒவ்வொரு போல்ட்டையும் தோராயமாக 30–50% இறுதி டார்க்கிற்கு கொண்டு வந்து, பின்னர் உற்பத்தியாளரின் குறிப்பிடப்பட்ட இறுதி டார்க் மதிப்பிற்கு இரண்டாவது முழு சுற்றை முடிக்கவும். இது கேஸ்கட் சீரற்ற முறையில் அழுத்தப்படுவதைத் தடுக்கிறது, இது நிறுவலின் போதே அல்லாமல், ஆணையிடலின் போது கண்டறியப்படும் எண்ணெய் கசிவுத் தோல்விக்கான மிகவும் பொதுவான ஒற்றைக் காரணமாகும்.
பஷிங் ஃபிளேன்ஜை இறுக்கும் முறையாக “நன்றாக இறுக்கிவிட்டு கால் சுற்று” என்ற முறையை ஒருபோதும் நம்ப வேண்டாம்—பல பொதுவான இயந்திர இணைப்புகளைப் போலல்லாமல், பஷிங் கேஸ்கட்டின் அழுத்தத்திற்கு ஒரு குறுகிய, சரியான வரம்பு உள்ளது: குறைவாக இறுக்கப்பட்ட போல்ட்கள் கசியும், மேலும் அதிகமாக இறுக்கப்பட்ட போல்ட்கள் பீங்கான் ஃபிளேன்ஜை விரிசலடையச் செய்யலாம் அல்லது கேஸ்கட்டை அதிகமாக அழுத்தி நிரந்தரமாக சிதைக்கலாம்.
வட்ட வடிவ புஷிங் பொருத்தும் பிளாங்கிற்கான சரியான நட்சத்திர மாதிரி முறுக்குவிசை வரிசை.
காஸ்கெட், சீலிங் மற்றும் எண்ணெய் கசிவு: களப்பணியில் பொதுவான தவறுகள்
நிறுவலின்போது ஏற்படும் எண்ணெய் கசிவுப் பிழைகள் கிட்டத்தட்ட எப்போதும் மூன்று காரணங்களில் ஒன்றிலிருந்து வருகின்றன: முந்தைய வேலையிலிருந்து மீண்டும் பயன்படுத்தப்பட்ட கேஸ்கெட், புதிய கேஸ்கெட் பொருத்தப்படுவதற்கு முன்பு சீலிங் மேற்பரப்பு சுத்தம் செய்யப்படாதது, அல்லது போல்ட்கள் தவறான வரிசையில் இறுக்கப்பட்டது.
கள சீல் சரிபார்ப்புப் பட்டியல்
முந்தைய புஷிங் மாற்றத்தின் போது அகற்றப்பட்ட கேஸ்கெட்டை, சேதமடையாதது போல் தோன்றினாலும், மீண்டும் ஒருபோதும் பயன்படுத்த வேண்டாம்.
புதிய கேஸ்கட்டை பொருத்துவதற்கு முன், பழைய கேஸ்கட் எச்சங்கள், எண்ணெய் படலம் மற்றும் ஃபிளேன்ஜின் சீல் செய்யும் மேற்பரப்பில் உள்ள எந்தவொரு குப்பைகளையும் சுத்தம் செய்யவும்.
இறுதி டார்க்கிற்குப் பிறகு, கேஸ்கெட் அழுத்தம் சில சரிபார்ப்புப் புள்ளிகளில் மட்டும் இல்லாமல், முழு சுற்றளவிலும் சமமாக உள்ளதா என்பதை உறுதிப்படுத்தவும்.
உற்பத்தியாளர் ஒரு குறிப்பிட்ட காலத்தைக் குறிப்பிட்டுள்ள இடத்தில், அழுத்தம் அல்லது எண்ணெய் கசிவு சோதனை செய்வதற்கு முன் பரிந்துரைக்கப்பட்ட அமைக்கும் நேரத்தை அனுமதிக்கவும்.
சீரற்ற முறையில் அழுத்தப்பட்ட கேஸ்கெட், வெறும் பார்வைச் சோதனையில் மட்டும் கண்டறிய முடியாத ஒரு கசிவுப் பாதையை உருவாக்குகிறது.
பல-அலகுகள் கொண்ட நிறுவலில் நினைவாற்றலைச் சார்ந்திருப்பதற்குப் பதிலாக, ஒவ்வொரு புஷிங்கிற்கும் இந்தச் சோதனைகள் ஒவ்வொன்றையும் பதிவுசெய்யும் குழுக்கள், ஆணையிடலின்போது மிகக் குறைவான சீலிங் சிக்கல்களைக் கண்டறிகின்றன. ஒரே தொட்டியில் LV புஷிங் நிறுவலைப் புதிய கேபிள் முனைப்புகளுடன் இணைக்கும் திட்டங்களுக்கு, சீலிங் இடைமுகம் இணைக்கப்பட்டவற்றுடன் சரிபார்க்கப்பட வேண்டும். கேபிள் துணைக்கருவிகள் நிறுவல் வரிசை முறையையும் கூட, ஏனெனில் பழுது நீக்கும்போது ஒரு இடைமுகத்தில் உள்ள சீல் பிரச்சனைகள் சில நேரங்களில் மற்றொன்றிற்குத் தவறாகக் குற்றம் சாட்டப்படுகின்றன.
நிறுவிய பின்னரான சோதனைகள் மற்றும் செயல்பாட்டு ஆய்வுகள்
கடைசி போல்ட் இறுக்கப்பட்டவுடன் நிறுவுதல் முழுமையடையாது—உண்மையான களச் சூழல்களில் புஷிங் எதிர்பார்த்தபடி செயல்படுவதை நிறுவல்-பிறகான சோதனைகள் உறுதிசெய்த பின்னரே அது முழுமையடைகிறது.
ஐஇஇஇ சி57.19.100மின் உபகரண பஷிங்குகளின் பயன்பாட்டிற்கான IEEE வழிகாட்டிபிரிவு 10.2, ஆரம்ப நிறுவலின் போதும், சுமார் ஒரு வருடம் கழித்தும் சக்தி/வீணடிப்பு காரணி மற்றும் மின்தேக்கத்தை அளவிடப் பரிந்துரைக்கிறது. இது எந்தவொரு தனிப்பட்ட அளவீட்டையும் தனித்தனியாக மதிப்பிடுவதற்குப் பதிலாக, எதிர்கால அளவீடுகளை ஒப்பிடுவதற்கான ஒரு அடிப்படை அளவை நிறுவ உதவுகிறது.
இந்த அடிப்படை-மதிப்பு-ஒப்பிடுகை அணுகுமுறை, எந்தவொரு தனிப்பட்ட தேர்ச்சி/தோல்வி வரையறையை விடவும் முக்கியமானது: தொழில்நுட்ப ரீதியாக வரம்பிற்குள் இருக்கும், ஆனால் நிறுவலின் அடிப்படை மதிப்பிலிருந்து குறிப்பிடத்தக்க வகையில் விலகிச் சென்ற ஒரு அளவீடு, உருவாகி வரும் சிக்கலின் ஆரம்பகால எச்சரிக்கையாக அடிக்கடி அமைகிறது, அது ஒரு வெளிப்படையான அறிகுறியாகத் தோன்றுவதற்கு வெகு முன்பே இது தெரிகிறது.
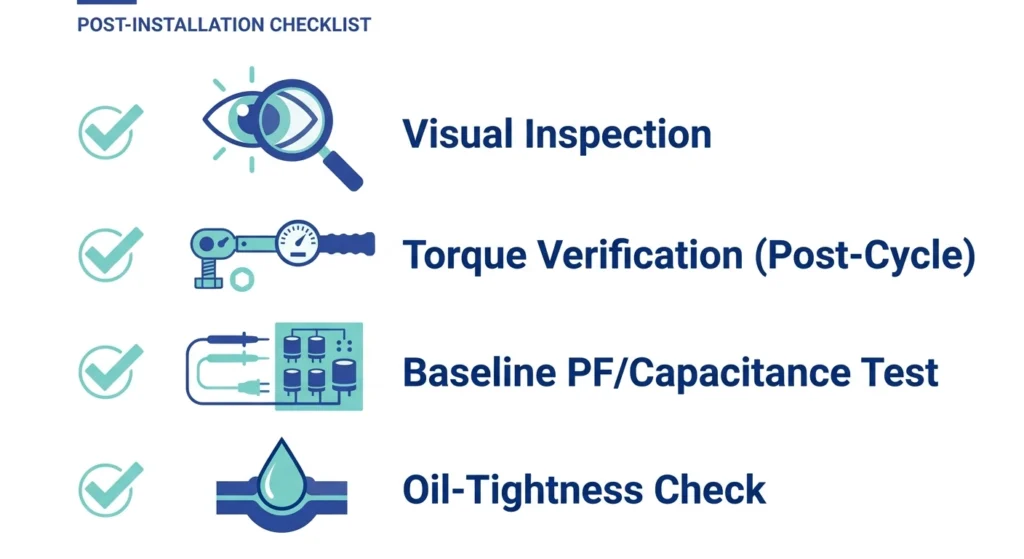
நிறுவியப் பின் குறைந்தபட்சச் சரிபார்ப்புகள்
பொருத்துவதற்குரிய நேரத்தில் எந்தப் போக்குவரத்து அல்லது நிறுவல் சேதமும் ஏற்படவில்லை என்பதை நேர்த்த பார்வை ஆய்வு உறுதிப்படுத்துகிறது.
ஆரம்பகட்ட வெப்பச் சுழற்சிக்குப் பிறகு (பொதுவாக முதல் மின்சாரச் சுமைச் சுழற்சிக்குப் பிறகு) அனைத்து ஃபிளேன்ஜ் போல்ட்களின் முறுக்குவிசை சரிபார்ப்பு.
பஸ்ஷின் தொடர் எண்ணுக்கு எதிராகப் பதிவுசெய்யப்பட்ட அடிப்படை ஆற்றல்/வெப்பச் சிதறல் காரணி மற்றும் மின்தேக்க அளவீடு.
முதல் மின்னேற்றத்திற்கு முன்பும் பின்பும் ஃபிளேன்ஜ் இடைமுகத்தில் எண்ணெய் கசிவுச் சோதனை
ஒரு LV புஷிங் நிறுவல் முழுமையடைவதற்கு முன் செய்யப்பட வேண்டிய குறைந்தபட்ச நிறுவல்-பிறகு சோதனைகள்.
ZeeyiElec-ன் முழுவதும் இந்த வரிசையைத் தரப்படுத்தும் குழுக்கள் குறைந்த மின்னழுத்த புஷிங் ஒவ்வொரு யூனிட்டின் சோதனைகளையும் ஒரு முறை மட்டுமேயான தீர்ப்பாகக் கருதும் குழுக்களை விட, நிறுவல் பணிகள் ஆணையிடுதல் கட்டத்தில் மிகக் குறைவான ஆச்சரியங்களையே சந்திக்கின்றன.
“வெற்றிகரமான” நிறுவலுக்குப் பிறகு பெரும்பாலான களத் தோல்விகளுக்கு என்ன காரணம்?
சோதனைகளில் தேர்ச்சி பெற்ற ஒரு பஷிங், சிக்கல் இல்லாமல் இருக்கும் என்று உத்தரவாதம் அளிக்க முடியாது—பெரும்பாலான செயல்பாட்டுக்குப் பிந்தைய செயலிழப்புகள், உடனடியாக ஏற்படாமல், மாதங்கள் அல்லது ஆண்டுகளுக்குப் பிறகு நிறுவப்பட்ட பரப்பில் ஏற்பட்ட குறைபாடுகளால் ஏற்படுகின்றன.
LV பஷிங் கள ஆய்வுகள் முழுவதும், மிகவும் அடிக்கடி மீண்டும் மீண்டும் தோன்றும் தோல்வி முறைமை என்னவென்றால், ஆணையிடலின் போது சரியாக டார்க்கு செய்யப்பட்ட ஒரு டெர்மினல் அல்லது ஃபிளேன்ஜ் இணைப்பு, ஆனால் பொருட்கள் விரிவடைந்து சுருங்கும் போது போல்ட்கள் பொதுவாக சற்றே தளர்ந்துவிடும் முதல் குறிப்பிடத்தக்க வெப்ப சுழற்சிக்குப் பிறகு மீண்டும் ஒருபோதும் சரிபார்க்கப்படவில்லை. அறிகுறிகளைத் தனித்தனியாக ஆராய்வதற்குப் பதிலாக, ஒரு கட்டமைக்கப்பட்ட கண்டறியும் வரிசையைச் செயல்படுத்தும் குழுக்கள் ZeeyiElec-இன் களத் தோல்வி கண்டறிதல் பணிப்பாய்வு ஒரு வளர்ந்து வரும் சிக்கலை, சேவையில் ஏற்பட்ட ஒரு தனிப்பட்ட தோல்வியாகக் கருதுவதற்குப் பதிலாக, அதன் நிறுவல்-கட்ட மூலக் காரணத்தை கண்டறிதல்.
[நிபுணர் பார்வை: ஓராண்டு நிறைவு]
பெரும்பாலான நிறுவல் தொடர்பான குறைபாடுகள், இயக்கிய ஆறு மாதங்கள் முதல் இரண்டு வருடங்களுக்குள் வெளிப்படுகின்றனவே தவிர, உடனடியாக அல்ல.
முதல் முழு வெப்பச் சுழற்சிக்குப் பிறகு மீண்டும் முறுக்கும் சரிபார்ப்பு, இவற்றில் பெரும்பாலானவற்றை அவை மேலும் முன்னேறுவதற்கு முன்பே கண்டறிந்துவிடுகிறது.
நிறுவலின் போது பதிவுசெய்யப்பட்ட அடிப்படை சோதனைத் தரவுகள்தான், பிற்கால வாசிப்பை அர்த்தமுள்ளதாக ஆக்குகிறது—அது இல்லாமல், இயல்பான மாறுபாட்டிலிருந்து விலகலை வேறுபடுத்தி அறிய முடியாது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
பொருத்திய பிறகு எவ்வளவு விரைவில் புஷிங்கை மீண்டும் சரிபார்க்க வேண்டும்?
பொருட்கள் விரிவடைந்து சுருங்கும்போது போல்ட் இணைப்புகள் பொதுவாக சற்றே தளர்வதால், புஷிங் அதன் முதல் குறிப்பிடத்தக்க வெப்பச் சுழற்சியை சுமையின் கீழ் கடந்த பிறகு, பெரும்பாலான நிபுணர்கள் அதை முறுக்குவிசை மற்றும் பார்வை மூலம் மீண்டும் சரிபார்க்கப் பரிந்துரைக்கின்றனர்; சரியான நேரத்தை உற்பத்தியாளரின் ஆணையிடல் வழிகாட்டுதல்களைப் பின்பற்ற வேண்டும்.
ஒரு கேஸ்கெட் சேதமடையாமல் இருந்தால் அதை மீண்டும் பயன்படுத்தலாமா?
பொதுவாக இல்லை—காஸ்கெட் பொருள், பரிசோதனையில் தெரியாத வழிகளில் அழுத்த அமைப்பு மற்றும் சீல் செய்யும் திறனை இழக்கக்கூடும். எனவே, பெரும்பாலான நிறுவல் வழிகாட்டுதல்கள், ஒரு புஷிங் அகற்றப்பட்டு மீண்டும் பொருத்தப்படும் ஒவ்வொரு முறையும், அதன் தோற்றநிலை எப்படி இருந்தாலும், காஸ்கெட்டை மாற்றுமாறு பரிந்துரைக்கின்றன.
பஷிங் பிளேன்ஜில் எண்ணெய் இறுக்கத் தோல்விக்கான மிகப்பெரிய காரணம் என்ன?
ஃப்ளேன்ஜைச் சுற்றி கிராஸ்-பேட்டர்ன் முறையில் இறுக்காமல், வரிசையாக போல்ட்களை இறுக்குவதால் ஏற்படும் சமமற்ற கேஸ்கெட் அழுத்தம் மிகவும் பொதுவான காரணங்களில் ஒன்றாகும். ஏனெனில், இது எதிர் பக்கத்தை ஈடுபடுத்தும் முன் கேஸ்கெட்டின் ஒரு பக்கத்தை அழுத்தக்கூடும்.
ஒரு புஷிங் ஆணையிடும் சோதனைகளில் தேர்ச்சி பெற்று, ஆனாலும் ஏன் ஒரு வருடத்திற்குள் தோல்வியடையக்கூடும்?
ஆணையிடும் சோதனைகள் ஒரு குறிப்பிட்ட நேரத்தில் ஒரு தருணப் பிம்பத்தை எடுக்கின்றன; முதல் வெப்பச் சுழற்சிக்குப் பிறகு தளரும் ஒரு போல்ட் அல்லது மெதுவாக உருவாகும் கேஸ்கெட் அழுத்தச் சுருக்கம் போன்ற நிறுவல் சிக்கல்கள், பெரும்பாலும் மாதங்களுக்குப் பிறகே கண்டறியப்படும். இதனால்தான், ஆரம்பகட்ட தேர்ச்சி/தோல்வி முடிவைப் போலவே அடிப்படைத் தரவுகளும் பின்தொடர் சோதனையும் முக்கியமானவை.
LV புஷிங்குகளுக்கும் நடுத்தர மின்னழுத்த புஷிங்குகளுக்கும் ஒரே மாதிரியான நிறுவல் கவனிப்பு தேவையா?
சீலிங் அல்லது டார்க்கில் ஏற்படும் பிழையின் விளைவுகள் வோல்டேஜ் மற்றும் கரண்ட் வகுப்பைப் பொறுத்து மாறுபட்டாலும், சமமற்ற டார்க், மீண்டும் பயன்படுத்தப்பட்ட கேஸ்கட்கள், அடிப்படை சோதனைகளைத் தவிர்த்தல் போன்ற அடிப்படை நிறுவல் தவறுகள் LV மற்றும் MV புஷிங்குகள் இரண்டிலும் ஒரே மாதிரியானவை, எனவே இரண்டிற்கும் அதே ஒழுக்கமான செயல்முறை பொருந்தும்.
உற்பத்தியாளரால் குறிப்பிடப்பட்ட முறுக்குவிசை மதிப்பு அனைத்து புஷிங் மாடல்களிலும் எப்போதும் ஒரே மாதிரியாக இருக்குமா?
இல்லை—டார்க்கின் மதிப்புகள் ஸ்டட் அளவு, ஃபிளேன்ஜ் பொருள் மற்றும் கேஸ்கெட் வகை ஆகியவற்றைப் பொறுத்தது. எனவே, வேறு ஒரு திட்டத்திலிருந்து எடுத்துக்கொள்ளப்பட்ட ஒரு பொதுவான மதிப்பைப் பயன்படுத்துவதை விட, ஆர்டர் செய்யப்பட்ட புஷிங் மாடலுக்கான உற்பத்தியாளரின் குறிப்பிட்ட டார்க் மதிப்பை எப்போதும் பயன்படுத்த வேண்டும்.
யோயோ ஷி
யோயோ ஷி, ZeeyiElec-க்காக எழுதுகிறார். இவர் நடுத்தர-வோல்டேஜ் துணைக்கருவிகள், டிரான்ஸ்ஃபார்மர் பாகங்கள் மற்றும் கேபிள் துணைக்கருவி தீர்வுகள் ஆகியவற்றில் கவனம் செலுத்துகிறார். அவரது கட்டுரைகள், உலகளாவிய மின்சாரத் தொழில் வாங்குபவர்களுக்கான தயாரிப்புப் பயன்பாடுகள், தொழில்நுட்ப அடிப்படைகள் மற்றும் கொள்முதல் குறித்த பார்வைகள் ஆகியவற்றை உள்ளடக்கியுள்ளார்.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский