एलवी बुशिंग स्थापना गुणवत्ता यह निर्धारित करती है कि सही ढंग से निर्दिष्ट और सही ढंग से निर्मित बुशिंग वास्तव में अपनी रेटेड सेवा अवधि तक कार्य करती है या नहीं। एक बुशिंग जो कारखाने के सभी नियमित परीक्षणों में उत्तीर्ण हो चुकी हो, वह भी साइट पर अपने पहले वर्ष के भीतर विफल हो सकती है यदि इसे स्थापना के दौरान गलत तरीके से माउंट, टॉर्क या सील किया गया हो—और निर्माण दोष के विपरीत, स्थापना त्रुटि कमीशनिंग के दिन शायद ही कभी दिखाई देती है।.
स्थापना से जुड़ी अधिकांश क्षेत्रीय समस्याएँ असामान्य नहीं होतीं—ये विभिन्न साइटों पर बार-बार होने वाली कुछ ही टाली जा सकने वाली गलतियाँ हैं: कम टॉर्क वाले टर्मिनल, गलत संरेखित गैस्केट, और स्थापना के बाद की जांचें छोड़ देना, जो ऊर्जा चालू करने से पहले समस्या पकड़ सकती थीं। यह मार्गदर्शिका पूर्व-स्थापना सत्यापन, सही माउंटिंग और टॉर्क प्रक्रिया, सीलिंग और गैस्केट प्रथाओं, स्थापना-उपरांत परीक्षण, और उन विफलता पैटर्न के माध्यम से ले जाती है जो महीनों या वर्षों बाद भी स्थापना से जुड़ी होती हैं।.
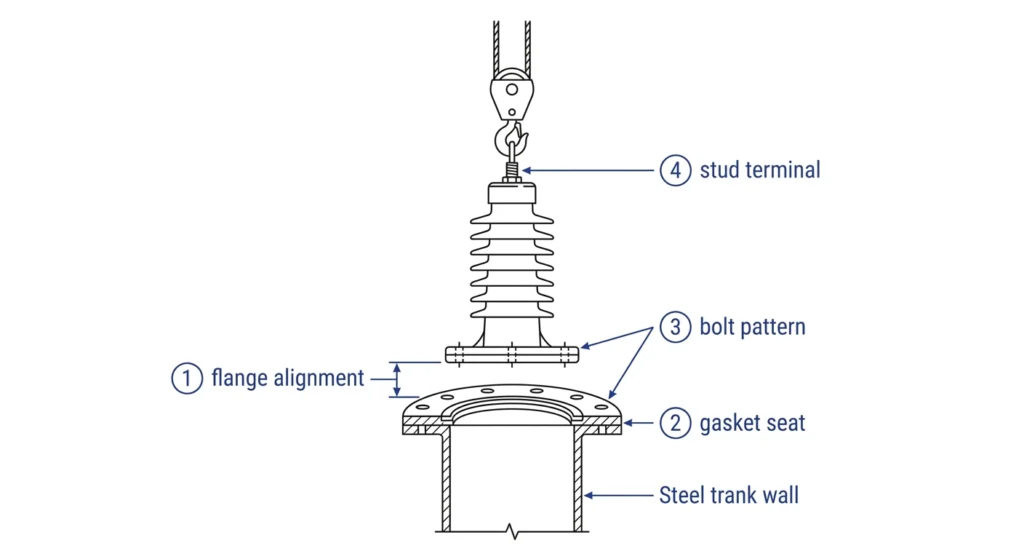
एलवी बुशिंग स्थापना के दौरान प्रमुख जांच बिंदु, प्रारंभिक स्थिति निर्धारण से अंतिम बैठने तक।.
एलवी बुशिंग स्थापना के लिए “बेस्ट प्रैक्टिस” का क्या अर्थ है?
एलवी बुशिंग स्थापना के लिए सर्वोत्तम अभ्यास का अर्थ है एक प्रलेखित अनुक्रम का पालन करना—सत्यापित करें, माउंट करें, टॉर्क करें, सील करें, परीक्षण करें—स्थापना को बुशिंग को स्थान पर बोल्ट करने के एकल यांत्रिक चरण के रूप में मानने के बजाय। प्रत्येक चरण एक अलग प्रकार की समस्या को पकड़ता है: सत्यापन टैंक में गलत पुर्जे और आयामी समस्याओं को स्थापित होने से पहले पकड़ता है; टॉर्क प्रक्रिया फील्ड हॉट स्पॉट्स का सबसे आम कारण पकड़ती है; और स्थापना के बाद परीक्षण उन समस्याओं को पकड़ता है जिन्हें केवल दृश्य निरीक्षण से पता नहीं लगाया जा सकता।.
समय के दबाव में काम करने वाली टीमें अक्सर इस क्रम को “माउंट और मूव ऑन” में संकुचित कर देती हैं, और यही संकुचन है जहाँ अधिकांश रोके जा सकने वाले फील्ड फेल्योर उत्पन्न होते हैं—न कि बुशिंग के डिज़ाइन या सामग्री में, बल्कि उस चरण में जिसे इसलिए छोड़ दिया गया क्योंकि उस समय कुछ भी स्पष्ट रूप से गलत नहीं दिख रहा था।.
स्थापना से पहले की जाँचें: बुशिंग लगाने से पहले क्या जाँचना चाहिए
आयामी और भाग सत्यापन
बशिंग को स्थापित करने से पहले, इसके फ्लैंज बोल्ट पैटर्न, स्टड थ्रेड साइज़ और समग्र आयामों की पुष्टि टैंक कटआउट ड्राइंग के अनुसार करें—कैटलॉग ड्राइंग के अनुसार नहीं। इस चरण में पकड़ी गई आयामी असंगति में केवल कुछ मिनट लगते हैं; टैंक सील हो जाने के बाद पकड़ी जाए तो इसमें दिन लग सकते हैं।.
दृश्य और पैकेजिंग निरीक्षण
बशिंग में शिपिंग के दौरान हुए नुकसान की जांच करें, विशेष रूप से पोर्सिलेन शेड्स में सूक्ष्म दरारें या फ्लैंज सीलिंग सतह पर चिप्स, जिन्हें सामान्य साइट लाइटिंग में आसानी से नजरअंदाज किया जा सकता है। यह सुनिश्चित करें कि प्रदान किया गया गैस्केट बुशिंग की तेल अनुकूलता आवश्यकता (मिनरल तेल बनाम एस्टर-आधारित द्रव) के अनुरूप है, क्योंकि गलत गैस्केट सामग्री बुशिंग में घिसाव के कोई लक्षण दिखने से पहले ही खराब हो सकती है।.
[विशेषज्ञ की अंतर्दृष्टि: प्राप्ति पर क्या छूट जाता है]
फ्लेंज सीलिंग सतह पर चिप्स सबसे आम शिपिंग क्षति हैं जिन्हें त्वरित दृश्य जांच के दौरान अक्सर अनदेखा कर दिया जाता है।
एक बार शिपमेंट स्वीकार हो जाने पर, साइट पर गैस्केट सामग्री की अनुकूलता शायद ही कभी पुनः सत्यापित की जाती है, भले ही परिवहन के दौरान प्रतिस्थापन हुआ हो।
टैंक कटआउट को अंतिम रूप दिए जाने से पहले आयामी असंगतताओं का पता लगाना, बाद में पता लगाने की तुलना में कहीं अधिक सस्ता होता है।
सही माउंटिंग और टॉर्क प्रक्रिया: चरण-दर-चरण क्षेत्रीय मार्गदर्शन
स्थिति निर्धारण और संरेखण
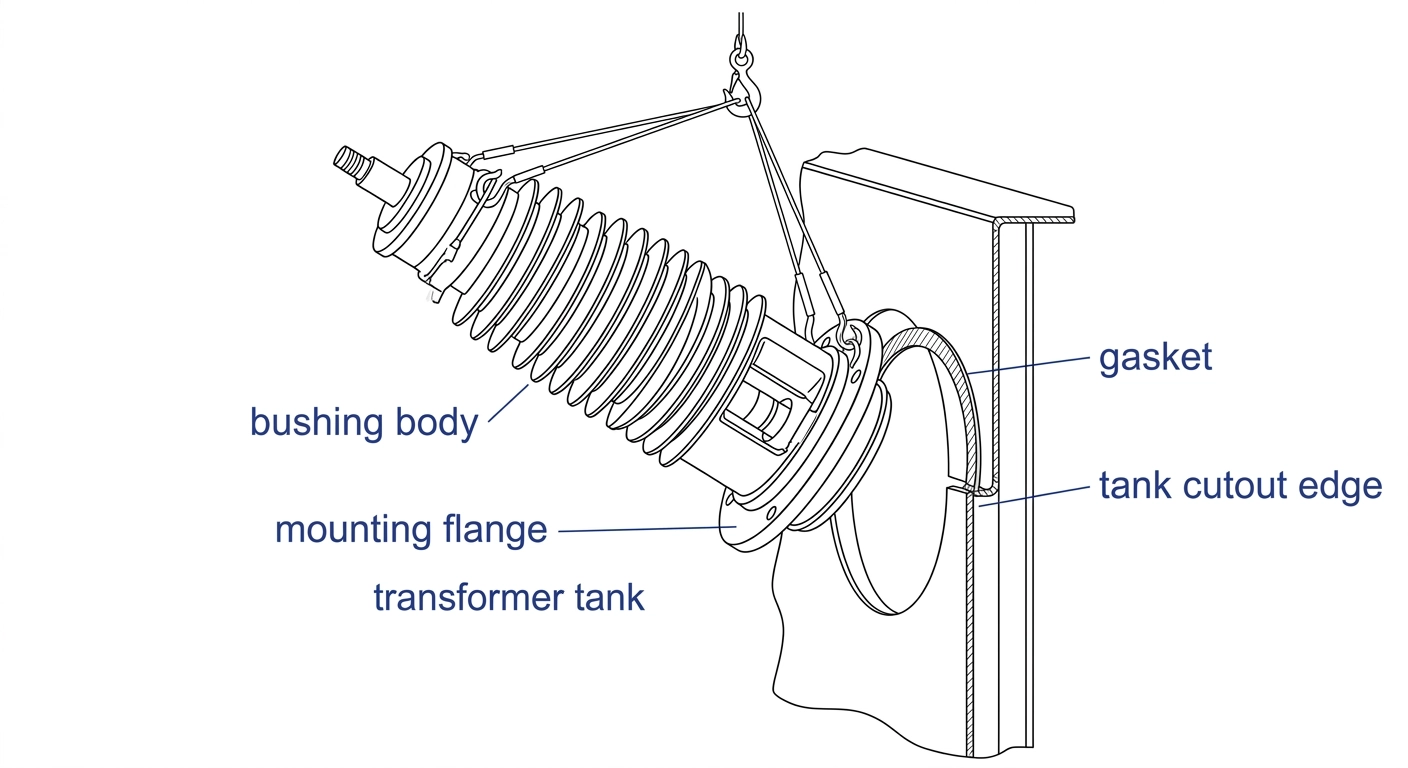
किसी भी बोल्ट कसाव लागू करने से पहले बुशिंग को टैंक कटआउट में ठीक से बिठाएँ—प्रारंभिक स्थिति निर्धारण के दौरान कोण संबंधी विसंगति बोल्ट कसने पर गैस्केट पर असमान तनाव डालती है, भले ही अंतिम बोल्ट की स्थिति सही दिखे। सुनिश्चित करें कि गैस्केट अपनी सीट में पूरी तरह से स्थित है और स्थिति निर्धारण के दौरान खिसकी नहीं है।.
टॉर्क अनुक्रम
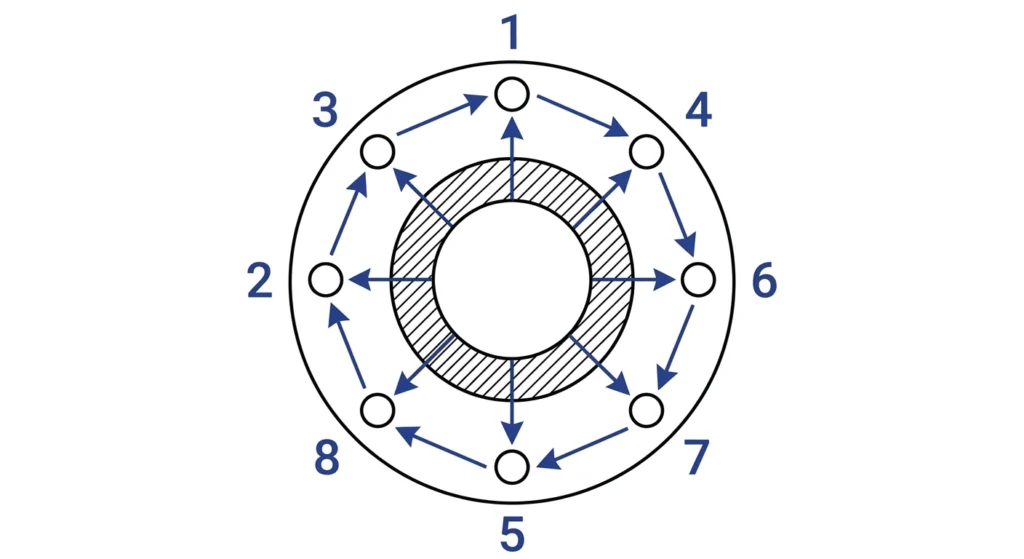
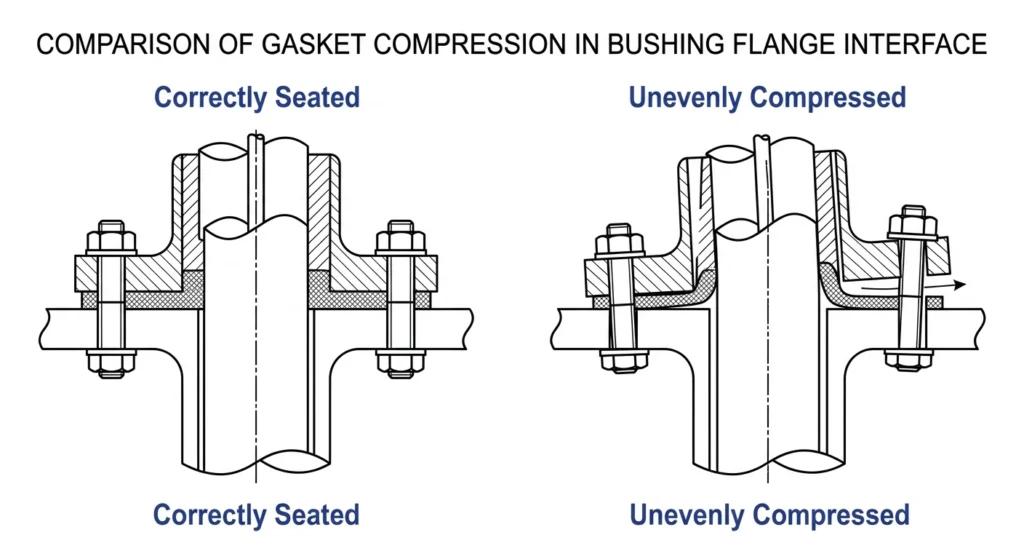
फ्लैंज के चारों ओर क्रमिक रूप से कसने के बजाय माउंटिंग बोल्ट्स को क्रॉस-पैटर्न (स्टार) क्रम में कसें, पहले पास में प्रत्येक बोल्ट को लगभग 30–50% अंतिम टॉर्क तक कसें, फिर निर्माता द्वारा निर्दिष्ट अंतिम टॉर्क मान तक दूसरा पूरा पास पूरा करें। यह गैस्केट को असमान रूप से संकुचित होने से रोकता है, जो कमीशनिंग के दौरान पाई जाने वाली तेल-अखंडता विफलता का सबसे आम कारण है, न कि स्थापना के दौरान।.
बशिंग फ्लैंज के लिए टॉर्क विधि के रूप में “स्नग प्लस एक चौथाई टर्न” पर कभी भरोसा न करें—कई सामान्य यांत्रिक जोड़ियों के विपरीत, बशिंग गैस्केट संपीड़न की सही सीमा बहुत संकीर्ण होती है: कम टॉर्क किए गए बोल्ट लीक करते हैं, और अधिक टॉर्क किए गए बोल्ट पोर्सिलेन फ्लैंज को दरार डाल सकते हैं या गैस्केट को अत्यधिक संपीड़ित कर स्थायी रूप से विकृत कर सकते हैं।.
वृत्ताकार बुशिंग माउंटिंग फ्लेंज के लिए सही तारा-आकृति टॉर्क अनुक्रम।.
गैस्केट, सीलिंग, और तेल-अखंडता: सामान्य क्षेत्रीय गलतियाँ
स्थापना के दौरान तेल-सील विफलताएँ लगभग हमेशा तीन कारणों में से किसी एक के कारण होती हैं: पहले के काम से पुन: उपयोग किया गया गैस्केट, नई गैस्केट लगाने से पहले सीलिंग सतह की सफाई न होना, या बोल्टों को अनुक्रम के बिना टॉर्क करना।.
मैदानी सीलिंग चेकलिस्ट
पिछली बुशिंग प्रतिस्थापन के दौरान निकाली गई गैस्केट को, भले ही वह क्षतिग्रस्त न दिखे, फिर कभी न दोबारा उपयोग करें।
नई गैस्केट लगाने से पहले फ्लैंग की सीलिंग सतह से पुरानी गैस्केट के अवशेष, तेल की परत और किसी भी सतही मलबे को साफ़ करें।
अंतिम टॉर्क लगाने के बाद गैस्केट का संपीड़न पूरे परिधि में समान है या नहीं, केवल कुछ जांच बिंदुओं पर ही नहीं, यह सुनिश्चित करें।
जहाँ निर्माता ने निर्धारित किया हो, वहाँ दबाव या तेल-अखंडता परीक्षण से पहले अनुशंसित स्थिरीकरण समय दें।
असमान रूप से संपीडित गैस्केट एक रिसाव मार्ग बनाता है जिसे केवल दृश्य जांच से पकड़ा नहीं जा सकता।.
बहु-इकाई स्थापना में स्मृति पर निर्भर रहने के बजाय प्रत्येक बुशिंग के लिए इन जाँचों का दस्तावेजीकरण करने वाली टीमें कमीशनिंग के दौरान बहुत कम सीलिंग समस्याएँ पकड़ पाती हैं। जिन परियोजनाओं में LV बुशिंग स्थापना को उसी टैंक पर नए केबल टर्मिनेशन के साथ जोड़ा जाता है, उनमें सीलिंग इंटरफ़ेस को जोड़े गए के साथ सत्यापित किया जाना चाहिए। केबल सहायक उपकरण स्थापना अनुक्रम भी, क्योंकि समस्या निवारण के दौरान एक इंटरफ़ेस पर सीलिंग की समस्याओं को कभी-कभी दूसरे पर गलत तरीके से आरोपित कर दिया जाता है।.
स्थापना-उपरांत परीक्षण और कमीशनिंग जांच
स्थापना तब पूरी नहीं होती जब अंतिम बोल्ट को टॉर्क किया जाता है—यह तब पूरी होती है जब स्थापना के बाद के परीक्षणों से यह पुष्टि हो जाती है कि बुशिंग वास्तविक साइट परिस्थितियों में अपेक्षित रूप से कार्य कर रहा है।.
आईईईई सी57.19.100 (पावर उपकरण बुशिंग्स के अनुप्रयोग के लिए IEEE मार्गदर्शिका), धारा 10.2, प्रारंभिक स्थापना पर और लगभग एक वर्ष बाद फिर से पावर/डिसीपेशन फैक्टर और कैपेसिटेंस मापने की सिफारिश करती है, ताकि भविष्य के मापों की तुलना के लिए एक आधार रेखा स्थापित की जा सके, बजाय इसके कि किसी एकल माप को अलग से आंका जाए।.
यह आधारभूत-तुलना दृष्टिकोण किसी भी एक पास/फेल सीमा से कहीं अधिक महत्वपूर्ण है: तकनीकी रूप से सीमा के भीतर होने पर भी, स्थापना के आधारभूत मान से स्पष्ट रूप से विचलित कोई रीडिंग अक्सर किसी विकसित हो रही समस्या की सबसे प्रारंभिक चेतावनी होती है, इससे पहले कि वह कोई दृश्यमान लक्षण दिखाए।.
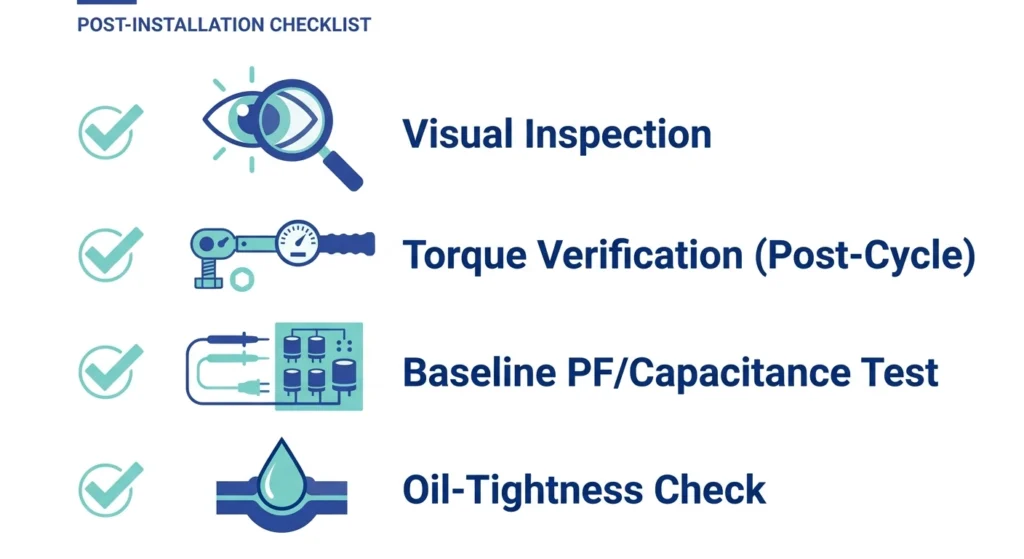
न्यूनतम स्थापना-उपरांत जाँचें
दृश्य निरीक्षण से पुष्टि होती है कि माउंटिंग के दौरान कोई शिपिंग या इंस्टॉलेशन क्षति नहीं हुई।
प्रारंभिक तापीय चक्रण के बाद सभी फ्लैंज बोल्टों का टॉर्क सत्यापन (आमतौर पर पहले ऊर्जा-युक्त भार चक्र के बाद)
बसिंग के सीरियल नंबर के विरुद्ध रिकॉर्ड किया गया आधारभूत शक्ति/ऊष्मा क्षय कारक और धारिता मापन।
प्रारंभिक ऊर्जा प्रदान करने से पहले और बाद में फ्लैंज इंटरफ़ेस पर तेल-अभेद्यता जाँच
एलवी बुशिंग की स्थापना पूरी मानी जाने से पहले न्यूनतम स्थापना-उपरांत जांचें।.
ZeeyiElec के पूरे नेटवर्क में इस अनुक्रम को मानकीकृत करने वाली टीमें निम्न वोल्टेज बुशिंग इंस्टॉलेशन रिपोर्ट करती हैं कि उन क्रूज़ की तुलना में कमीशनिंग-चरण में आश्चर्य कहीं कम होते हैं जो प्रत्येक यूनिट की जाँच को एकबारगी निर्णय मानते हैं।.
“सफल” स्थापना के बाद अधिकांश क्षेत्रीय विफलताओं का क्या कारण है?
एक बुशिंग जो कमीशनिंग पास कर लेती है, यह गारंटी नहीं देती कि वह समस्या-रहित रहेगी—अधिकांश कमीशनिंग के बाद की विफलताएँ महीनों या वर्षों बाद इंस्टॉलेशन सतह से जुड़ी होती हैं, न कि तुरंत।.
LV बुशिंग क्षेत्र की जांचों में, जो विफलता पैटर्न सबसे अधिक बार दोहराया जाता है, वह टर्मिनल या फ्लैंज कनेक्शन है जिसे कमीशनिंग के समय सही ढंग से टॉर्क किया गया था, लेकिन पहले महत्वपूर्ण तापीय चक्र के बाद कभी पुनः जांचा नहीं गया, जब सामग्री के फैलने और सिकुड़ने पर बोल्ट आमतौर पर थोड़े ढीले हो जाते हैं। लक्षणों की अलग-अलग जांच करने के बजाय एक संरचित निदान अनुक्रम चलाने वाली टीमें ZeeyiElec का संदर्भ ले सकती हैं। क्षेत्रीय विफलता निदान कार्यप्रवाह किसी समस्या के विकसित होने का पता लगाने के लिए उसे उसकी स्थापना-चरण की मूल वजह तक ट्रेस करना, बजाय इसके कि उसे एक स्वतंत्र इन-सर्विस विफलता के रूप में माना जाए।.
[विशेषज्ञ की अंतर्दृष्टि: एक वर्ष का पड़ाव]
अधिकांश स्थापना-संबंधी विफलताएँ कमीशनिंग के छह महीने से दो साल के बीच सामने आती हैं, तुरंत नहीं।
पहले पूर्ण थर्मल चक्र के बाद पुनः टॉर्क जांच इन समस्याओं का एक बड़ा हिस्सा प्रगति करने से पहले ही पकड़ लेती है।
स्थापना के समय दर्ज किया गया आधारभूत परीक्षण डेटा ही बाद के मापन को सार्थक बनाता है—इसके बिना, विचलन को सामान्य परिवर्तन से अलग नहीं किया जा सकता।
अक्सर पूछे जाने वाले प्रश्न
स्थापना के बाद बुशिंग को कितनी जल्दी फिर से जांचा जाना चाहिए?
अधिकांश विशेषज्ञ अनुशंसा करते हैं कि बुशिंग के लोड के तहत अपने पहले महत्वपूर्ण तापीय चक्र से गुजरने के बाद टॉर्क और दृश्य पुनः जाँच की जाए, क्योंकि सामग्री के फैलने और सिकुड़ने पर बोल्ट किए गए कनेक्शन आमतौर पर थोड़े ढीले हो जाते हैं; सटीक समय निर्माता की कमीशनिंग मार्गदर्शन के अनुसार होना चाहिए।.
क्या एक गैस्केट को फिर से इस्तेमाल किया जा सकता है अगर वह क्षतिग्रस्त न दिखे?
आम तौर पर नहीं—गैस्केट की सामग्री में संपीड़न सेट और सीलिंग क्षमता ऐसे तरीकों से खो सकती है जो निरीक्षण में दिखाई नहीं देते, इसलिए अधिकांश स्थापना मार्गदर्शन सलाह देता है कि जब भी बुशिंग को हटाया और फिर से स्थापित किया जाता है, तो दृश्य स्थिति की परवाह किए बिना गैस्केट को बदल दिया जाए।.
बुशिंग फ्लैंज पर तेल-टाइटनेस विफलता का सबसे बड़ा कारण क्या है?
फ्लेंज के चारों ओर क्रॉस-पैटर्न क्रम में नहीं बल्कि क्रमिक रूप से बोल्ट कसने से गैस्केट का असमान संपीड़न सबसे आम कारणों में से एक है, क्योंकि इससे गैस्केट का एक पक्ष दूसरे पक्ष के संलग्न होने से पहले ही संकुचित हो जाता है।.
एक बुशिंग कमीशनिंग परीक्षणों में सफल क्यों हो सकती है, फिर भी एक वर्ष के भीतर विफल क्यों हो जाती है?
कमीशनिंग परीक्षण एक विशिष्ट समय पर स्थिति का एक स्नैपशॉट कैद करते हैं; स्थापना संबंधी समस्याएँ, जैसे पहले थर्मल चक्र के बाद ढीला हो जाने वाला बोल्ट या धीरे-धीरे विकसित होने वाला गैस्केट संपीड़न सेट, अक्सर महीनों बाद ही पता चलती हैं, इसलिए प्रारंभिक पास/फेल परिणाम जितना महत्वपूर्ण है, उतना ही आधारभूत डेटा और अनुवर्ती जांच भी मायने रखती है।.
क्या एलवी बुशिंग्स को मध्यम वोल्टेज बुशिंग्स की तरह ही स्थापना के दौरान सावधानी बरतने की आवश्यकता होती है?
सीलिंग या टॉर्क त्रुटि के परिणाम वोल्टेज और करंट वर्ग के साथ बढ़ते हैं, लेकिन असल इंस्टॉलेशन की गलतियाँ—असमान टॉर्क, पुन: उपयोग किए गए गैस्केट, बेसलाइन परीक्षण छोड़ देना—एलवी और एमवी बुशिंग्स में समान ही होती हैं, इसलिए दोनों पर एक ही अनुशासित क्रम लागू होता है।.
क्या निर्माता द्वारा निर्दिष्ट टॉर्क मान सभी बुशिंग मॉडलों में हमेशा समान होता है?
नहीं—टॉर्क मान स्टड के आकार, फ्लैंग की सामग्री और गैस्केट के प्रकार पर निर्भर करते हैं, इसलिए ऑर्डर किए गए बुशिंग मॉडल के लिए निर्माता द्वारा निर्दिष्ट विशिष्ट टॉर्क मान का ही उपयोग करना चाहिए, न कि किसी अन्य परियोजना से लिया गया सामान्य आंकड़ा।.
योयो शी
योयो शी ZeeyiElec के लिए लिखती हैं, जहाँ उनका ध्यान मध्यम-वोल्टेज सहायक उपकरणों, ट्रांसफॉर्मर घटकों और केबल सहायक समाधानों पर केंद्रित है। उनके लेख उत्पाद अनुप्रयोगों, तकनीकी मूल बातों और वैश्विक विद्युत उद्योग के खरीदारों के लिए आपूर्ति संबंधी अंतर्दृष्टि को कवर करते हैं।.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский