Pourquoi les problèmes logistiques liés aux bagues MV surviennent-ils entre l'usine et le chantier ?
Les décisions relatives à l'emballage et à l'expédition des traversées de câbles haute tension déterminent si un appareil arrive en bon état : la plupart des dommages subis pendant le transport sont dus à deux mécanismes de défaillance distincts, et les confondre conduit les acheteurs à prendre des précautions inadaptées. L’intégrité diélectrique d’une douille dépend soit d’un corps en céramique cuite, soit d’un corps en époxy moulé, et ces matériaux se détériorent pendant le transport pour des raisons opposées : l’un à cause des chocs mécaniques, l’autre à cause de la pénétration d’humidité.
Mécanique de la rupture des coques en porcelaine sous charge de choc
Les isolateurs en porcelaine émaillée sont cuits au four à des températures extrêmement élevées, ce qui donne un corps céramique vitrifié présentant d’excellentes propriétés diélectriques, mais fragile sur le plan mécanique. La porcelaine résiste bien à une charge de compression prolongée, mais supporte très mal les contraintes d'impact : une secousse brusque lors du levage par grue, de la manutention par chariot élévateur ou d'une chute du conteneur, même de quelques centimètres seulement, peut propager une fissure capillaire à travers la paroi de l'isolateur. Ce type de fissure est souvent invisible à la surface de l’émail immédiatement après l’incident ; elle peut ne pas apparaître comme une faiblesse diélectrique mesurable tant que la traversée n’est pas mise sous tension et que les cycles thermiques n’aggravent pas la fracture. Sur une traversée typique de classe 15/25 kV, l’épaisseur de la paroi en céramique au niveau de la section la plus fine de la coupole se situe généralement entre 4 mm et 8 mm — une marge suffisante pour les contraintes normales d’exploitation, mais insuffisante pour absorber un choc mécanique violent.
Sensibilité à l'humidité des boîtiers en époxy pendant le transport
Les douilles moulées en résine époxy résistent mieux aux chocs que celles en porcelaine, mais présentent une autre vulnérabilité : l’absorption d’humidité lors d’un long transport ou d’un stockage dans un environnement humide. L’humidité absorbée peut dégrader la résistivité de surface et, dans les cas les plus graves, contribuer à l’apparition de décharges partielles une fois l’appareil mis sous tension. C’est pourquoi les traversées en résine époxy sont généralement expédiées dans un emballage hermétique contenant un dessiccant, l’objectif étant de maintenir l’humidité relative interne généralement en dessous de 50% RH pendant le transport — un chiffre qui doit être considéré comme une pratique courante plutôt que comme une valeur fixe applicable à tous les fournisseurs.
L'expérience acquise sur le terrain lors de nombreuses inspections à l'importation montre que les dommages liés à la porcelaine ont tendance à apparaître immédiatement lors du déchargement, tandis que les dommages causés par l'humidité dans les résines époxy ne sont souvent détectés qu'au moment des essais de mise en service — une distinction qui détermine l'ordre des opérations d'inspection décrit plus loin dans ce guide.
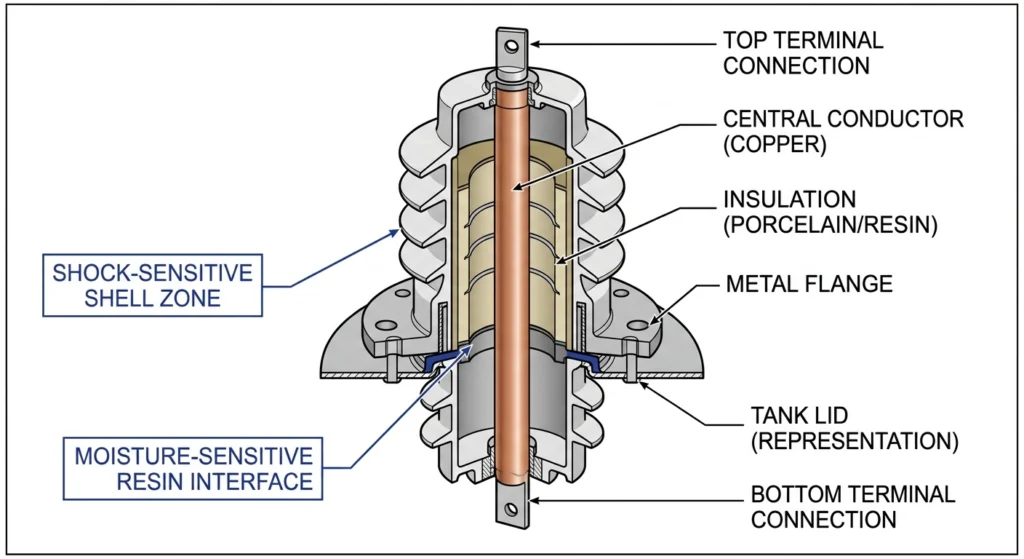
Coupe transversale d'une traversée moyenne tension mettant en évidence la zone sensible aux chocs de l'enveloppe en porcelaine et l'interface de la résine sensible à l'humidité du corps en époxy.
[Regard d'expert]
Les défaillances de la porcelaine et de l'époxy présentent rarement les mêmes signes avant-coureurs : il convient d'inspecter chaque matériau en fonction de ses propres risques, et non à l'aide d'une liste de contrôle générique des dommages.
Une fissure apparue pendant le transport n’est souvent pas détectée par un mégohmmètre portable avant que l’appareil n’ait subi plusieurs cycles thermiques en service.
Liste de contrôle des spécifications d'emballage avant le chargement du conteneur
Les décisions relatives à l'emballage et à l'expédition des bagues de moteur de navires déterminent si un équipement arrive en bon état : la plupart des dommages subis pendant le transport sont dus à deux mécanismes de défaillance distincts, et les confondre conduit les acheteurs à prescrire des mesures de précaution inadaptées.
Exigences relatives à l'emballage des bagues en porcelaine
Les douilles MV en porcelaine sont généralement emballées dans des caisses en bois individuelles plutôt que palettisées en vrac, protégées par des cales en mousse ou des renforts en carton qui isolent la bride et la tige de raccordement des chocs ponctuels. L’intérieur de la caisse doit maintenir la douille suffisamment rigide pour qu’elle ne puisse pas se déplacer pendant le transport — un espace de seulement 10 à 15 mm entre le boîtier et la structure non rembourrée de la caisse suffit à ce que des chocs répétés de faible intensité s’accumulent et provoquent une fracture au cours d’un transport maritime de plusieurs semaines. L’étiquetage de la caisse doit comporter des mentions « fragile » et « manipulation du verre » ainsi qu’un indicateur d’orientation avec une flèche pointant vers le haut.
Exigences relatives au rembourrage des douilles en époxy/résine et aux déshydratants
Les douilles en époxy et en résine moulée nécessitent moins de renforts anti-chocs, mais doivent être protégées par une barrière étanche contre l’humidité — généralement un sachet en polyéthylène thermosoudé ou un emballage sous vide contenant des sachets déshydratants adaptés au volume interne du conteneur, ainsi qu’une carte indicatrice d’humidité visible. Le rembourrage reste important pour la tige de raccordement et la bride de fixation, qui restent sensibles au tordage des filets ou à la déformation des surfaces des joints, même si le corps du boîtier résiste mieux aux manipulations que la porcelaine.
Règles relatives à l'orientation verticale et horizontale
L'orientation dépend de la conception interne et non uniquement du matériau de l'enveloppe. Les douilles dotées d'un noyau en papier imprégné d'huile (OIP) ou d'une interface remplie d'huile nécessitent généralement un transport strictement vertical afin d'empêcher la migration d'air dans la colonne de fluide diélectrique, tandis que les unités à noyau solide en époxy ou de type sec tolèrent un transport horizontal à condition d'être correctement calées. Le non-respect de ces règles — par exemple, l'expédition horizontale d'une douille à noyau OIP pour gagner de la place dans le conteneur — est une cause fréquente de rejet à la réception.
Tableau de référence rapide des spécifications d'emballage
Type de logement
Risque principal
Priorité d'emballage
Orientation
Porcelaine
Fracture due à un choc ou à un impact
Caisse individuelle + renforts antichocs
Vertical (indiqué par une flèche vers le haut)
Résine époxy/résine moulée
Absorption de l'humidité
Sachet scellé + déshydratant
Tolérance horizontale (type à sec)
OIP/noyau imprégné d'huile
Migration de l'air dans un fluide diélectrique
Scellé + contrainte verticale
Uniquement en position verticale
Pour les paramètres relatifs à la classe de tension et à l'intensité nominale, qui entrent également en ligne de compte dans les décisions d'assemblage, consultez le site de ZeeyiElec traversées moyenne tension page consacrée à la gamme de produits.
Cas pratique — Un chargement de conteneur ayant échoué au contrôle à la réception
Un sous-traitant spécialisé dans les réseaux de distribution a reçu un conteneur de 40 pieds contenant des traversées en porcelaine de moyenne tension de 25 kV destinées à la modernisation d'un poste électrique. Les caisses ne présentaient aucun dommage extérieur visible — ni coins écrasés, ni emballage déchiré — après environ six semaines de transport.
Lors du contrôle à la réception, le technicien chargé de la réception a dans un premier temps validé douze des quatorze unités après un examen visuel. Deux d'entre elles ont été signalées uniquement en raison d'une légère décoloration, à peine visible, près de la base de l'auvent en porcelaine le plus proche de la bride de fixation, facile à confondre avec une irrégularité de la glaçure. Plutôt que de se fier uniquement à l'inspection visuelle, l'ingénieur de chantier a demandé un contrôle diélectrique ponctuel avant de les remettre à l'équipe d'installation.
Le test a révélé une tension d’amorçage des décharges partielles comprise entre environ 15% et 20% en dessous du niveau de résistance nominal des appareils sur les deux traversées signalées, ce qui correspond à une fissure interne qui ne s’était pas encore entièrement propagée jusqu’à la couche de glaçure extérieure. Aucune des deux unités ne présentait de traces d’écrasement externe, ce qui suggère un choc survenu lors du transbordement intermodal plutôt qu’une erreur de chargement dans le conteneur.
Leçon pratique : une caisse d’aspect propre et un extérieur intact ne suffisent pas à garantir qu’une douille en porcelaine a résisté au transport sans subir de dommages. L’inspection visuelle permet de détecter les dommages évidents — caisses fissurées, brides écrasées, éclats de glaçure visibles — mais pas une fissure interne infime résultant d’un choc absorbé par le matériau d’emballage lui-même. Une procédure d’inspection à la réception des douilles à boîtier en porcelaine doit déboucher sur une vérification électrique dès qu’une anomalie de surface est observée, même si celle-ci semble purement esthétique. C’est également la raison pour laquelle les enregistreurs d’inclinaison et de chocs — des indicateurs d’impact fixés à la caisse — sont de plus en plus souvent exigés pour les envois de pièces en porcelaine de grande valeur, car ils permettent d’identifier les unités nécessitant un contrôle électrique prioritaire avant que la file d’attente complète ne soit traitée.
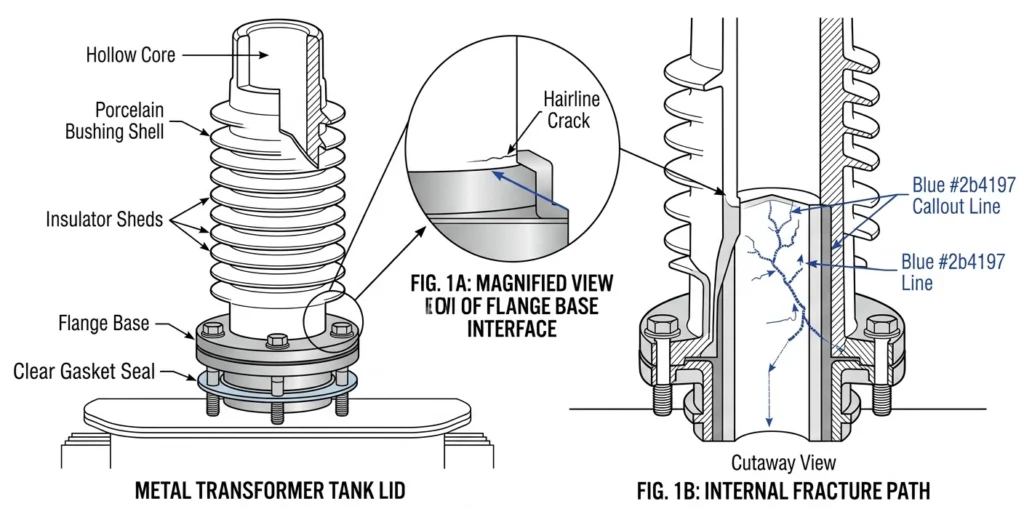
Une fissure capillaire prenant naissance près de la base de la bride d'une douille en porcelaine, illustrant un dommage par rupture interne invisible lors d'une simple inspection extérieure.
Documents d'exportation devant accompagner l'envoi
L'emballage assure la protection physique des bagues, mais c'est la documentation qui détermine si l'envoi passe la douane, si le paiement est débloqué et si l'équipe de réception dispose de la traçabilité nécessaire pour effectuer une inspection en bonne et due forme. Un document manquant ou non conforme peut bloquer un conteneur au port pendant 2 à 3 semaines, même si toutes les unités qu'il contient sont arrivées en parfait état.
Certificats d'essai et dossiers de traçabilité
Chaque expédition doit être accompagnée de certificats d’essais de routine spécifiques au lot de production concerné, et non d’un certificat d’essai de type générique valable pour toute la famille de produits. Un essai de type valide la conception une seule fois ; un essai de routine vérifie que les unités individuelles de cette expédition sont conformes à cette conception — les acheteurs qui se fient uniquement à un certificat d’essai de type n’ont aucune garantie, au niveau du lot, que les unités transportées par camion ont effectivement été testées. La traçabilité doit relier le numéro de série figurant sur la plaque signalétique de chaque traversée à son rapport d’essai de routine, car le contrôle à la réception ne peut pas confirmer la conformité entre la plaque signalétique et le bon de commande sans ce lien. Cette documentation doit faire référence à la norme applicable aux accessoires — pour les traversées MT en porcelaine et en époxy, il s’agit généralement de la norme CEI 60137, qui définit des exigences d’essais diélectriques et mécaniques distinctes de celles de la norme de base pour les transformateurs, la CEI 60076.
Documents commerciaux et douaniers
L'ensemble des documents commerciaux comprend généralement la facture commerciale, la liste de colisage, le certificat d'origine et le connaissement. La liste de colisage revêt une importance particulière lors du contrôle à la réception, car elle indique le nombre d'unités, le poids brut/net et les dimensions des caisses, que l'équipe de réception vérifie avant même d'ouvrir la moindre caisse. Une facture commerciale qui ne correspond pas aux conditions de la lettre de crédit peut entraîner un rejet par la banque, quel que soit l’état physique des marchandises ; c’est pourquoi la vérification des documents s’effectue généralement en parallèle de l’inspection physique, et non après celle-ci. Les acheteurs doivent également vérifier le code SH avant l’expédition, car une erreur de code sur les bagues de suspension MV peut entraîner des retards douaniers ou des impositions de droits inattendues sans rapport avec les marchandises elles-mêmes.
Une divergence dans la liste de colisage peut retarder les formalités douanières même si toutes les unités physiques sont conformes — considérez la vérification des documents comme un processus parallèle, et non comme une étape de suivi
Demandez les certificats d'essais de routine liés au lot dès la phase d'appel d'offres, et non après que l'expédition a déjà quitté l'usine.
Inspection à la réception sur le chantier ou à l'entrepôt
Le contrôle à la réception suit un ordre bien défini, et passer directement aux essais électriques avant d'avoir terminé les étapes précédentes revient à gaspiller des efforts sur des appareils qui pourraient déjà être rejetés pour des raisons liées à la documentation ou au contrôle visuel.
Vérification des dommages extérieurs et de l'emballage
L'inspection commence par la caisse elle-même, avant même qu'elle ne soit ouverte : coins écrasés, taches d'eau, état de l'indicateur de choc et d'inclinaison (le cas échéant) et toute perforation visible de l'emballage. Tout dommage sur la caisse justifie un examen plus approfondi de l’appareil qu’elle contient, car l’énergie d’impact peut se propager à travers les renforts sans laisser de trace à l’extérieur. Une fois la caisse ouverte, le technicien vérifie que la coque en porcelaine ou le boîtier en époxy ne présente pas d’éclats, de fissures ou de décoloration de l’émail, en accordant une attention particulière à la jonction entre la bride et la coque, où se concentrent les contraintes mécaniques.
Contrôle de conformité entre la plaque signalétique et le bon de commande
La plaque signalétique de chaque unité est vérifiée par rapport au bon de commande et au certificat d'essai de routine : classe de tension, intensité nominale, BIL et numéro de lot/de série. Une traversée conçue pour une BIL de 95 kV, installée sur un système conçu pour une BIL de 125 kV, passera souvent avec succès un contrôle visuel initial, voire un contrôle fonctionnel à basse tension, mais elle présente un risque réel de claquage en cas de surtension transitoire provoquée par la foudre — une incompatibilité que seul le recoupement des données de la plaque signalétique permet de détecter avant la mise sous tension.
Contrôle ponctuel des cotes et des distances de fuite
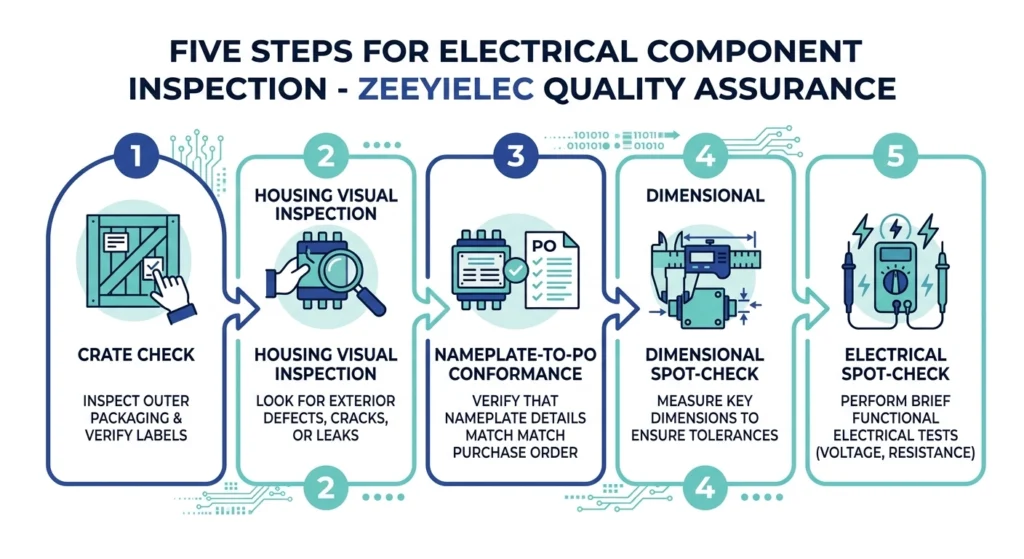
Un échantillon d’unités — généralement compris entre 10% et 20% pour une commande à l’échelle d’un projet — est contrôlé par rapport au plan approuvé afin de vérifier la distance de fuite, la longueur totale et la disposition des boulons de bride. Une erreur dimensionnelle peut passer tous les tests électriques en usine et empêcher malgré tout le montage physique sur site. <p>La séquence standard se déroule comme suit : (1) contrôle de la caisse/de l'emballage → (2) inspection visuelle du boîtier → (3) conformité entre la plaque signalétique et le bon de commande → (4) contrôle ponctuel des dimensions (n ≈ 10%–20% de l'expédition) → (5) contrôle électrique ponctuel si une anomalie est signalée lors des étapes 1 à 4.</p>
La procédure de contrôle à la réception des traversées de ligne moyenne tension, en cinq étapes, allant de la vérification de la caisse à la conformité de la plaque signalétique, en passant par un contrôle électrique ponctuel.
Gestion des envois refusés ou endommagés
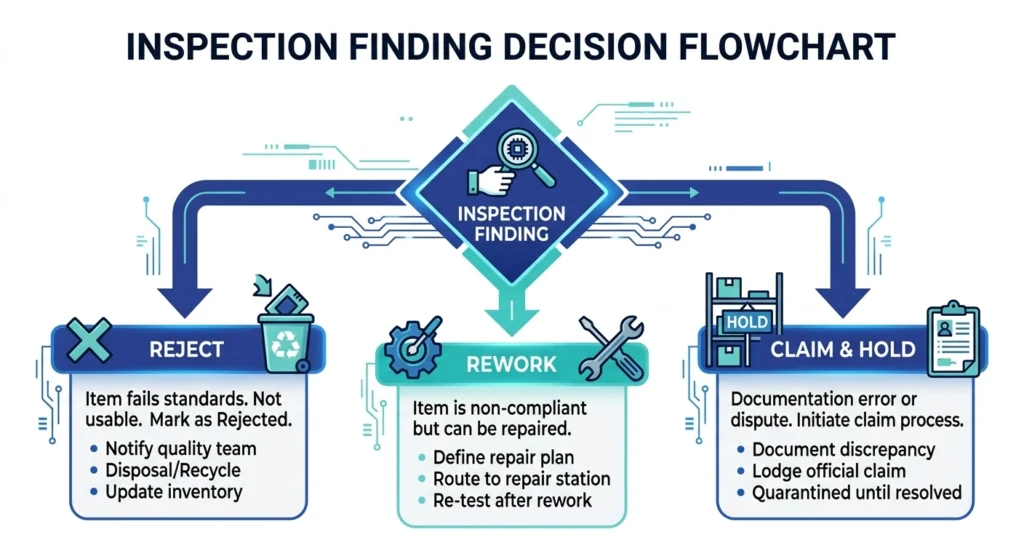
Lorsqu'un article est signalé lors du contrôle à la réception, l'équipe chargée de la réception a le choix entre trois options : le rejeter, le retravailler ou déposer une réclamation conformément au contrat conclu avec le fournisseur. Le choix approprié dépend de l'emplacement et de la gravité du défaut, et pas uniquement des dommages visibles.
Rejeter immédiatement
Un appareil est purement et simplement retiré de la séquence d’installation lorsque le constat révèle une atteinte diélectrique interne : une fracture confirmée de l’enveloppe, une tension d’amorçage de décharge partielle mesurable inférieure à la tension de tenue nominale, ou une infiltration d’humidité confirmée sur un appareil en époxy par la défaillance d’un indicateur d’humidité et un test de résistivité de surface. Ces conditions ne peuvent pas être corrigées sur site : l’installation et la mise sous tension d’une unité présentant des dommages internes confirmés entraînent un risque de défaillance dont le coût dépasse largement celui du remplacement de la douille, sans compter les dommages collatéraux potentiels au réservoir du transformateur et à l’appareillage de commutation raccordé.
Refaire ou accepter avec documentation
Certaines anomalies sont d'ordre esthétique ou purement mécanique au niveau de l'interface externe : une broche de connexion tordue, une surface de joint rayée, des dommages mineurs sur l'emballage sans anomalie correspondante au niveau du boîtier. Elles peuvent généralement être corrigées sur place par un nettoyage, une remise en place ou le remplacement de pièces, sans avoir à intervenir sur le système diélectrique interne.
Déposer une réclamation, en attente d'une solution de la part du fournisseur
Les constatations ambiguës — une légère rayure superficielle dont l'origine interne n'a pas encore été confirmée par des tests électriques, une divergence dans la documentation en attente de clarification — doivent être conservées dans une zone de quarantaine plutôt que d'être installées ou mises au rebut. Prendre des photos de l’état de la caisse, de l’appareil et de la plaque signalétique avant d’enregistrer la réclamation fournit au fournisseur suffisamment de preuves pour procéder à un remplacement sans qu’un nouveau litige ne surgisse quant à la nature exacte de la marchandise reçue.
Logique de décision : compromission diélectrique interne confirmée → rejet ; constatation externe ou purement mécanique → remise en état et consignation ; constatation ambiguë ou non confirmée → mise en quarantaine + réclamation, mise en attente de la résolution par le fournisseur avant de poursuivre l'installation.
Chaque refus ou décision relative à une réclamation doit être documenté à l'aide de photos, de données d'essai le cas échéant, et d'un rapport écrit associé au numéro de lot ou de série — il s'agit d'une pratique courante, et non d'une garantie d'un résultat commercial spécifique, car les conditions de règlement des réclamations varient en fonction des accords conclus avec les fournisseurs et des Incoterms.
Un schéma de prise de décision à trois branches guidant les équipes de réception vers les issues suivantes : rejet, remise en travail ou réclamation et mise en attente, en fonction des résultats du contrôle à la réception des traversées de bus MV.
Collaborez avec un fournisseur qui conçoit des emballages adaptés à l'ensemble du parcours
La fiabilité des spécifications d’emballage et du protocole de contrôle à la réception dépend entièrement de la volonté du fournisseur de les intégrer dès le départ dans la commande : une douille correctement conçue mais emballée de manière générique présente tout de même un risque à son arrivée. Lors de l’évaluation d’un fournisseur, demandez-lui spécifiquement si l’emballage est adapté au type de boîtier, si des indicateurs de chocs sont disponibles pour les envois de grande valeur et si des certificats d’essais de routine sont délivrés pour chaque lot avec traçabilité par numéro de série.
ZeeyiElec fournit des traversées de moyenne tension dans la gamme 12 kV à 52 kV, avec une prise en charge des configurations OEM/ODM et la préparation des documents d'exportation pour chaque expédition. Ces documents comprennent le certificat et la liste de colisage détaillée dont les équipes de contrôle à la réception ont besoin pour vérifier rapidement la conformité entre la plaque signalétique et le bon de commande. Des commandes d'échantillons sont disponibles afin de valider les pratiques d'emballage et de documentation avant de s'engager sur une quantité correspondant à un conteneur complet.
Passer en revue l'état actuel douille moyenne tension les caractéristiques techniques et les gammes de produits, ou consulter politique en matière d'échantillons, quantité minimale de commande et délai de livraison Il convient de vérifier ces détails avant d'émettre un appel d'offres afin de s'assurer que les conditions d'emballage et de documentation sont clarifiées dès le départ, plutôt que d'être découvertes lors du contrôle à la réception.
Questions fréquemment posées
Combien de temps une douille MV peut-elle rester stockée avant d'être installée ?
La plupart des traversées moyenne tension en porcelaine et en époxy peuvent être stockées à l'abri et dans un environnement climatisé pendant 6 à 12 mois sans perte de performance ; toutefois, les joints en EPDM se dégradent plus rapidement dans des conditions de forte exposition aux UV ou d'humidité élevée et doivent être inspectés avant l'installation si la durée de stockage dépasse cette période.
Quelle méthode d'emballage est utilisée pour les traversées MV en porcelaine lors de leur exportation ?
Les douilles en porcelaine sont généralement expédiées dans des caisses en bois individuelles, avec un calage en mousse ou en carton pressé qui protège la bride et le goujon de raccordement contre les chocs ; en effet, même une chute verticale de quelques centimètres lors de la manutention peut provoquer une fissure capillaire dans la coque, qui ne sera visible qu’une fois l’appareil mis sous tension.
Une boîte de douilles endommagée peut-elle encore contenir une douille en bon état ?
C'est possible, mais les dommages subis par le boîtier sont considérés comme un motif justifiant une inspection complète plutôt que d'être ignorés, car l'énergie d'impact transmise par les renforts peut fissurer la porcelaine ou déplacer des composants internes sans laisser de traces visibles sur le boîtier lui-même.
Quel est le premier élément vérifié lors du contrôle à la réception des bagues d'accouplement MV ?
Les inspecteurs commencent généralement par un contrôle visuel de l'état de la caisse et de l'emballage, puis vérifient la conformité entre la plaque signalétique et le bon de commande, avant de procéder à toute vérification électrique ou dimensionnelle.
Les traversées MV en époxy nécessitent-elles des précautions d'expédition différentes de celles des traversées en porcelaine ?
Les douilles à boîtier en époxy sont plus résistantes aux chocs que celles en porcelaine, mais elles sont plus sensibles à l'humidité ; c'est pourquoi leur conditionnement privilégie généralement un emballage hermétique contenant un dessiccant plutôt qu'un renfort anti-chocs robuste, ce qui inverse l'ordre des priorités par rapport aux unités en porcelaine.
Quels documents doivent accompagner une expédition de bagues MV pour le dédouanement ?
Un dossier d'expédition type comprend la facture commerciale, la liste de colisage, le certificat d'origine et les certificats d'essais de routine ou de type ; la composition exacte du dossier dépend des exigences du pays de destination et du mode de paiement retenu pour la commande.
Que se passe-t-il si une douille échoue au contrôle à la réception alors que l'installation a déjà commencé ?
L'unité concernée est généralement retirée de la séquence d'installation et mise en attente jusqu'à la réception des documents relatifs à la réclamation auprès du fournisseur, car la mise sous tension d'une traversée présentant des résultats d'inspection non résolus comporte un risque de défaillance sur site dont le coût serait bien supérieur à celui du retard de livraison.
yoyo shi
Yoyo Shi écrit pour ZeeyiElec, en se concentrant sur les accessoires de moyenne tension, les composants de transformateurs et les solutions d'accessoires de câbles. Ses articles couvrent les applications des produits, les bases techniques et les perspectives d'approvisionnement pour les acheteurs de l'industrie électrique mondiale.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский