LV புஷிங் மாற்றுவதற்கு ஏன் ஒரு திட்டம் தேவை, எதிர்வினை அல்ல
ஒரு குறைந்த-வோல்டேஜ் புஷிங், பூமிக்கு இணைக்கப்பட்ட தொட்டி மேற்பரப்பில் இருந்து மின்மறுப்பிடைவெளியைப் பேணியவாறு, டிரான்ஸ்ஃபார்மர் தொட்டிச் சுவர் வழியாக மின்னோட்டத்தைக் கடத்துகிறது. இது காப்பு எண்ணெயை உள்ளே வைத்திருக்கவும் ஈரப்பதத்தை வெளியே வைத்திருக்கவும், உறை மற்றும் தொட்டி ஃபிளேன்ஜுக்கு இடையில் உள்ள ஒரு அழுத்த முத்திரையைச் சார்ந்துள்ளது; மீண்டும் மீண்டும் ஏற்படும் வெப்பச் சுழற்சியால் கேஸ்கெட் அழுத்தம் மாறுவது, பழுதடைந்த புஷிங்குகளுக்கான ஒரு பொதுவான மூலக் காரணமாகும். ZeeyiElec-இன் விரிவான தேர்வு மற்றும் கட்டுமான வேறுபாடுகள் பற்றி விவரிக்கப்பட்டுள்ளன. மாற்றான்கருவி துணைக்கருவிகள் தயாரிப்புப் பக்கம்.
200-க்கும் மேற்பட்ட டிரான்ஸ்ஃபார்மர் நிறுவல்களில் நாங்கள் மேற்கொண்ட செயல்பாடுகளில், LV புஷிங்கின் சிதைவு அரிதாகவே முன்கூட்டியே அறிவித்துக்கொள்கிறது. எண்ணெய் கசிவு, ஹேர்லைன் ஹவுசிங் விரிசல்கள், அல்லது அதிகரிக்கும் டான் δ (டைஎலக்ட்ரிக் இழப்பு காரணி) போக்கு ஆகியவை பொதுவாக முதல் வெளிப்படையான அறிகுறிகளாகும், மேலும் இவை தோன்றும் நேரத்தில், புஷிங் ஏற்கனவே அதன் உகந்த மாற்று நேரத்தைக் கடந்துவிட்டது. மாற்றுவதை ஒரு செயலிழப்பு ஏற்பட்ட பின்னரே செய்யப்படும் பணியாகக் கருதுவது, திட்டமிடப்படாத மின்வெட்டு, நேர அழுத்தத்தில் உதிரிபாகங்களைப் பெறுதல், மற்றும் கணிக்க முடியாத செயலிழப்பு நேரத்திற்கு வழிவகுக்கும்.
திட்டமிடப்பட்ட பராமரிப்பு நிறுத்தத்தின் போது செய்யப்படும் திட்டமிடப்பட்ட மாற்று இந்த சிக்கலைத் தவிர்க்கிறது. இது கொள்முதல் கால அவகாசங்களை — சரியான தரப்படுத்தப்பட்ட LV புஷிங்குகளுக்கு பெரும்பாலும் 4–8 வாரங்கள் — சாதாரண செயல்பாட்டுடன் இணைத்துச் செல்ல அனுமதிக்கிறது, மேலும் நிறுத்தத்தின் கால அளவை கணிக்கக்கூடியதாக வைத்திருக்கிறது. ஐஇசி 60137:2017 (பிரிவு 7–9, வழக்கமான சோதனைகள், மின்முனை எதிர்ப்பு, tan δ, மற்றும் பகுதி வெளியேற்றத் தேவைகள் ஆகியவற்றை உள்ளடக்கியது) இந்த மின்னழுத்த வரம்பில் பஷிங்குகள் பூர்த்தி செய்ய வேண்டிய சோதனைத் தேவைகளை நிர்வகிக்கிறது, மேலும் மாற்றுப் பாகங்களைக் குறிப்பிடும்போது அதைச் சரிபார்க்கிறது — “ஒன்றுக்கொன்று சமமானது” என்று கருதுவதற்குப் பதிலாக — அசல் புஷிங்கின் மதிப்பீடு தற்போதைய சுமையுடன் பொருந்தாத சந்தர்ப்பங்களைக் கண்டறிய உதவுகிறது. இந்தக் கட்டுரையின் மீதமுள்ள பகுதி மதிப்பீடு, உதிரிபாகத் திட்டமிடல், வரிசைப்படுத்துதல் மற்றும் ஏற்றுதல் சோதனை ஆகியவற்றை விவரிக்கிறது.
செயல்நிறுத்தத்திற்கு முந்தைய மதிப்பீடு: எந்த புஷிங்குகளை மாற்றுவது என்பதைத் தீர்மானித்தல்
அடைப்புக்கு திட்டமிடப்பட்ட ஒவ்வொரு LV புஷிங்கும் மாற்றப்பட வேண்டிய அவசியமில்லை. முன்கூட்டியே ஒரு கட்டமைக்கப்பட்ட மதிப்பீடு, குறைவான மாற்றுப் பாகங்கள் பொருத்துவதையும் தேவையற்ற உதிரிபாகச் செலவையும் தடுக்கிறது.
முன்கூட்டியே சரிபார்க்க வேண்டிய நிலைக் குறிகாட்டிகள்
காட்சி நிலைஉறைகளில் மயிரிழை விரிசல்கள் அல்லது நுண்விரிசல்கள், பிளாஞ்ச் காஸ்கெட் ஓரத்தில் எண்ணெய் கறை
எண்ணெய்-பக்கக் குறிகாட்டிகள் (எண்ணெய் நிரப்பப்பட்ட அலகுகள்): பார்வைக் கண்ணாடி குறியீடுகளுடன் ஒப்பிடும்போது எண்ணெய் மட்டம், நிறமாற்றம் அதிக வெப்பமயமாதலைக் குறிக்கிறது
மின் சோதனை: டான் டெல்டா போக்கு — ஒரு வாசிப்பு, அடிநிலை அளவை விட சுமார் 0.3–0.5 சதவீதப் புள்ளிகளுக்கு மேல் ஏறுவது பொதுவாக உள் ஈரப்பதம் அல்லது பழைமையான காப்பு ஆகியவற்றைக் குறிக்கிறது, இருப்பினும் அதற்கான வரம்பு புஷிங் வகையைப் பொறுத்தது.
முறுக்குவிசை/சீல் உறுதித்தன்மைஒரே ஃபிளேன்ஜ் போல்ட்களை மீண்டும் இறுக்கிய வரலாறு ஏதேனும் இருந்தால், கேஸ்கெட் இனி பிடிக்கவில்லை என்பதை அது காட்டுகிறது.
வயது மற்றும் சுமை வரலாற்று காரணிகள்
வெப்பச் சுழற்சி, கேஸ்கெட் அழுத்த அமைப்பை விரைவுபடுத்துவதால், LV புஷிங்குகள் அவற்றின் பெயர் பலகையில் குறிப்பிடப்பட்ட தற்போதைய ஆயுளை விட வேகமாக வயதாகின்றன. பல புஷிங் மாற்றுத் திட்டங்களில், 15–20 ஆண்டுகளுக்கு மேலான, தொடர்ச்சியான அதிக சுமை காரணியில் இயங்கும் அலகுகள், பார்வைக்கு ஏற்றுக்கொள்ளத்தக்க நிலையில் இருந்தபோதும், திட்டமிடப்படாத செயலிழப்புகளில் விகிதாசாரமற்ற முறையில் இடம்பெறுகின்றன.
[நிபுணர் பார்வை: மதிப்பீட்டின் போது தேர்வு வழிகாட்டியைப் பயன்படுத்துதல்]
பொருத்தப்பட்ட புஷிங்கின் மின்னழுத்தம்/மின்னோட்ட மதிப்பீட்டை டிரான்ஸ்ஃபார்மரின் மதிப்பீட்டுடன் சரிபார்க்கவும். தற்போதைய பெயர்ப்பலகை, அதன் அசல் பெயர்ப்பலகை அல்ல
இங்கு காணப்படும் ஒரு மதிப்பீட்டுப் பொருந்தாத்தன்மை, பௌதீக நிலையைப் பொருட்படுத்தாமல், மாற்றுவதற்கு ஒரு காரணமாகும்.
அடைப்பு திட்டமிடப்படுவதற்கு முன்பு, ஒவ்வொரு புஷிங்கின் முடிவுகளையும் (மாற்று / கண்காணியுங்கள் / நேரம் கிடைக்கும் பட்சத்தில் மாற்றுங்கள்) பதிவு செய்யவும் — இந்தப் பட்டியல் உதிரிபாகங்கள் கொள்முதலை வழிநடத்துகிறது.
உதிரி பாகங்கள் மற்றும் கொள்முதல் வழங்கும் காலத் திட்டமிடல்
மதிப்பீடு ஒரு மாற்றுப் பட்டியலை உருவாக்கியவுடன், கொள்முதல் ஒரு முக்கியமான செயல்முறையாக மாறுகிறது. LV புஷிங்குகளுக்கான விநியோகக் காலம், நிலையான மதிப்பீடுகளுக்கு பொதுவாக 4–8 வாரங்களாகவும், அரிதான மின்னோட்ட மதிப்பீடுகள் அல்லது உறைப் பொருட்களுக்கு இன்னும் நீளமாகவும் இருக்கும், எனவே, நிறுத்தப்படும் தேதி இறுதி செய்யப்படும் வரை ஆர்டர் செய்வதைக் காத்திருக்க வைக்க முடியாது.
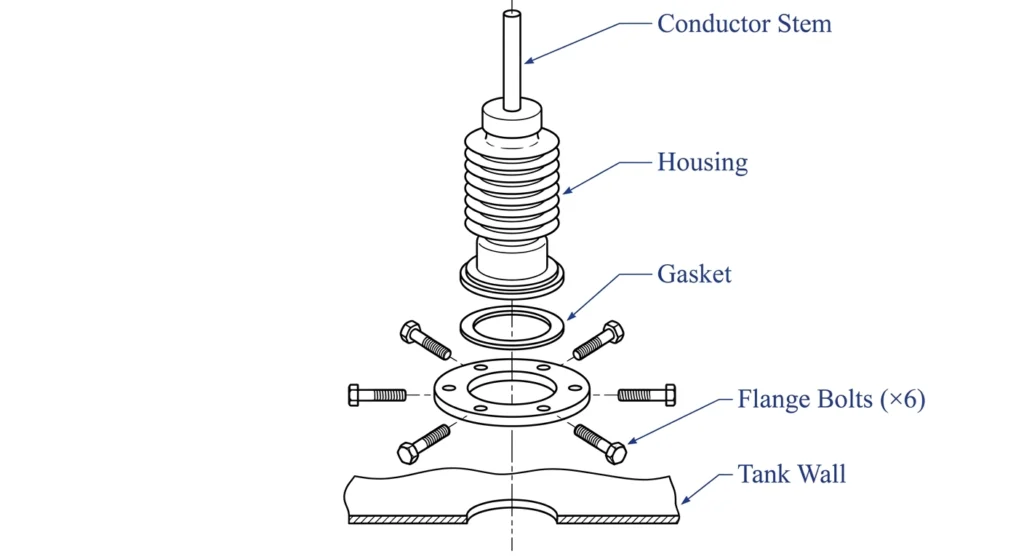
LV புஷிங் அசெம்பிளியின் பாகங்களின் அமைப்பு, உதிரிபாகங்களை ஆர்டர் செய்வதற்கு முன்பு உறுதிசெய்யப்பட்ட கேஸ்கெட் மற்றும் ஃபிளேன்ஜ் வன்பொருளைக் காட்டுகிறது.
ஆர்டர் செய்வதற்கு முன் உறுதிப்படுத்த வேண்டியவை
மதிப்பிடப்பட்ட மின்னழுத்தம் மற்றும் மின்னோட்டம் — டிரான்ஸ்ஃபார்மரின் தற்போதைய பெயர்ப் பலகையுடன் சரிபார்க்கப்பட்டது
பொருத்துவதற்கான பரிமாணங்கள் — ஃபிளேன்ஜ் போல்ட் அமைப்பு மற்றும் இடைவெளி, ஏனெனில் வேறு உற்பத்தியாளரின் அலகுகள் எப்போதும் நேரடியாகப் பொருந்தக்கூடியதாக இருப்பதில்லை.
வீட்டுப் பொருள் — பீங்கான் மற்றும் பாலிமர், தள மாசுபாடு மற்றும் தாக்க நிலைமைகளுக்கு ஏற்ப பொருத்தப்பட்டது
காஸ்கெட் மற்றும் வன்பொருள் கிட் — ஒவ்வொரு புஷிங்குடனும் புதிய கேஸ்கட்கள், ஃபிளேன்ஜ் போல்ட்கள் மற்றும் சீலன்ட்டை ஆர்டர் செய்யுங்கள்; அழுத்தப்பட்ட கேஸ்கட்டை மீண்டும் பயன்படுத்துவது அதன் நோக்கத்தையே பாழாக்கிவிடும்.
24 kV விநியோக வலையமைப்புகள் மற்றும் அவற்றின் LV-பக்க முனையமைப்புகளின் கள ஆணையிடுதலின் போது, புஷிங்குடன் ஒரு கேஸ்கெட் கிட் சேர்க்கப்பட்டிருக்கும் என்று கருதப்பட்டும், அது சேர்க்கப்படாததால், ஷட்டவுன் அட்டவணைகள் மீண்டும் மீண்டும் தாமதமாகியுள்ளன. ஒரு யூனிட் வரும் ஆய்வுகளில் தோல்வியடையும் பட்சத்தில், ஒரு சிறிய காப்பு இருப்பு (உறுதிப்படுத்தப்பட்ட பட்டியலைத் தாண்டி 1–2 கூடுதல் யூனிட்கள்) ஒரு நியாயமான பாதுகாப்பு ஆகும். மாற்றும் கருவி துணைக்கருவிகள் RFQ சரிபார்ப்புப் பட்டியல் ஒரு வழங்குநர் துல்லியமாக விலைப்புள்ளி அளிக்க வேண்டிய குறைந்தபட்ச விவரக்குறிப்புப் புலங்களைப் பட்டியலிடுகிறது.
உதிரிபாகங்கள் தளத்திற்கு வந்து உறுதிசெய்யப்பட்டவுடன், நேரடிப் பணி ஒரு நிலையான வரிசைமுறையைப் பின்பற்றுகிறது. மின்விசையை நீக்கியதை சரிபார்க்கும் படியைத் தவிர்ப்பது, புஷிங் பணியின்போது ஏற்படும் கிட்டத்தட்ட விபத்துச் சம்பவங்களுக்கு மிகவும் பொதுவான காரணமாகும்.
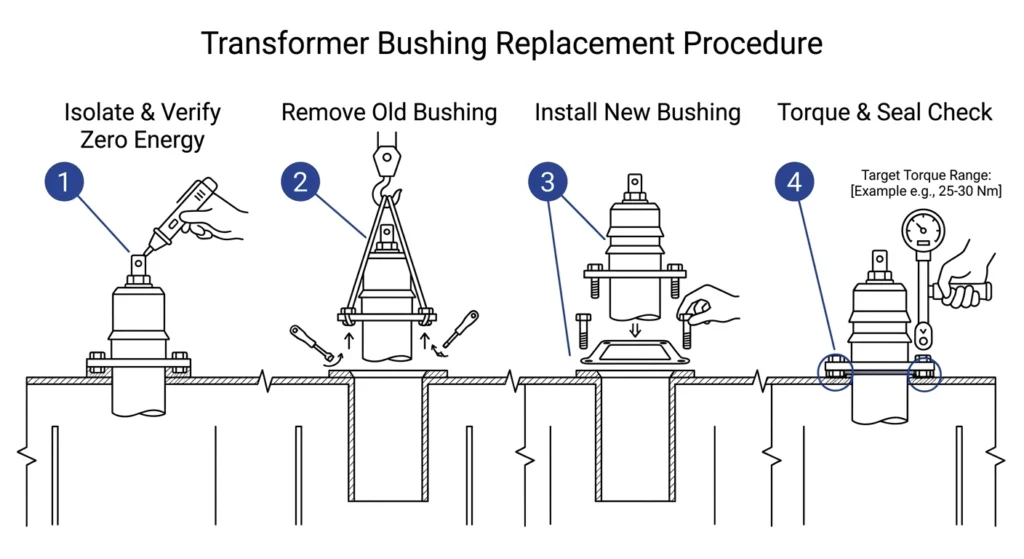
LV புஷிங் மாற்றுவதற்கான படிகளின் வரிசை, தனிமைப்படுத்தல் மற்றும் மின்விசையை நீக்குதல் முதல் டார்க்கு மற்றும் சீல் சரிபார்த்தல் வரை.
தனிமைப்படுத்தல் மற்றும் ஆற்றலழிப்பு
லாக்அவுட்-டேகவுட் நடைமுறையின்படி தனிமைப்படுத்தலை உறுதி செய்யவும், இதில் கீழ்நிலை உற்பத்தி அல்லது ஒன்றோடொன்று இணைக்கப்பட்ட பேஸ்களில் இருந்து வரும் எந்தவொரு குறைந்த மின்னழுத்த பின்வழிக் கசிவுப் பாதைகளும் அடங்கும்.
பூஜ்ஜிய ஆற்றலை, மேல்நிலை பிரேக்கரில் மட்டுமல்லாமல், புஷிங் முனையிலேயே ஒரு மதிப்பிடப்பட்ட மின்னழுத்த கண்டறிவி மூலம் சரிபார்க்கவும்.
வடிவமைப்பு தேவைப்பட்டால், எண்ணெய் மட்டத்தை பொருத்தும் புள்ளிக்குக் கீழே வடிக்கட்டவும் அல்லது குறைக்கவும்.
நீக்குதல் மற்றும் நிறுவுதல்
கேபிள் லுகுகளுக்கு அழுத்தம் ஏற்படுவதைத் தவிர்க்க, ஃபிளேன்ஜ் உபகரணங்களைத் தளர்த்துவதற்கு முன்பு, வெளிப்புற LV கேபிளிங்கைத் துண்டித்து, அதைத் தாங்கவும்.
சீரற்ற கேஸ்கட் பிரிவைத் தவிர்க்க, ஃபிளேன்ஜ் போல்ட்களை குறுக்கு வடிவத்தில் அகற்றவும்.
புதிய கேஸ்கட்டை உலர்வாகப் பொருத்தவும் (குறிப்பிடப்பட்டாலன்றி சீலன்ட் வேண்டாம்) மற்றும் புஷிங் அளவைப் பொறுத்து பொதுவாக 15–35 நியூட்டன்-மீட்டர் அளவில் குறுக்கு முறைகளில் ஃபிளேன்ஜ் போல்ட்களை டார்க் செய்யவும் — பாலிமர் யூனிட்களில் ஹவுசிங் வெடிப்பதற்கு அதிக டார்க் செய்வது ஒரு பொதுவான காரணமாகும்.
LV கேபிளிங்கை மீண்டும் இணைக்கவும், எண்ணெய் அளவை மீட்டெடுக்கவும், மற்றும் எண்ணெய் தங்கிய பிறகு கேஸ்கெட் கசிவைச் சரிபார்க்கவும்.
[நிபுணர் பார்வை: முறுக்குவிசைப் பதிவு]
ஒவ்வொரு போல்ட்டிற்கும் உண்மையான முறுக்குவிசை மதிப்பைப் பதிவு செய்யுங்கள், வெறுமனே “குறிப்பிட்ட அளவுக்கு முறுக்கப்பட்டது” என்று அல்ல.”
அடைப்புக்குப் பிந்தைய ஆய்வின் போது ஒரு சீல் சிக்கல் வெளிப்பட்டால் இந்தப் பதிவு பயனுள்ளதாக இருக்கும்.
இறுதி முறுக்குவிசை மதிப்பைப் போலவே குறுக்கு-வடிவமைப்பு இறுக்கும் வரிசையும் முக்கியமானது.
மாற்றுவதன் போது ஏற்படும் பொதுவான கள இடர்கள் மற்றும் அவற்றைத் தணிக்கும் வழிகள்
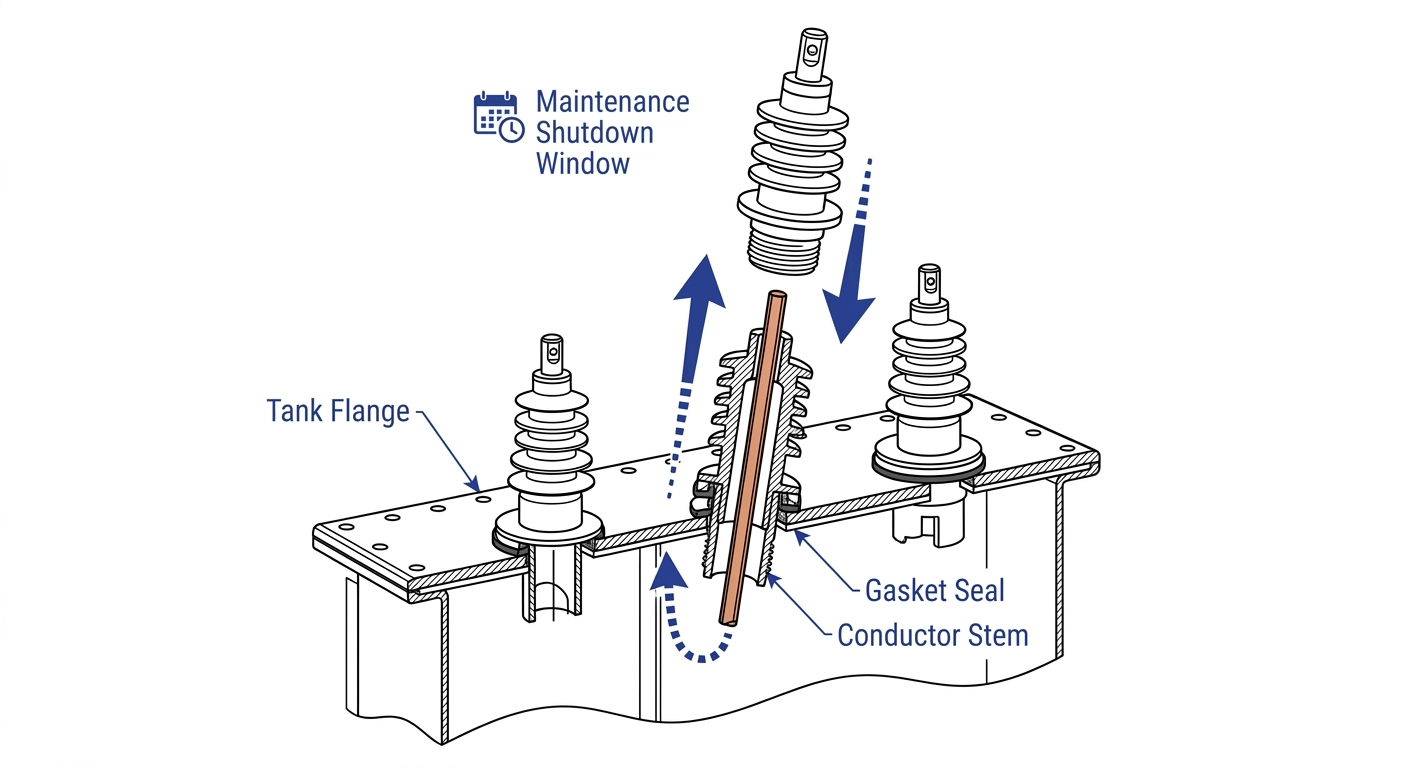
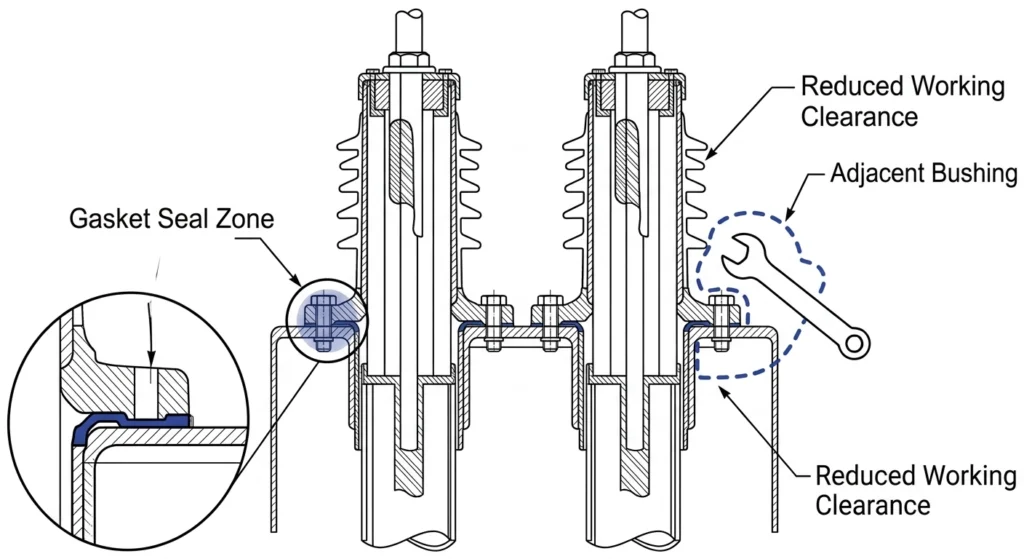
மாற்றுதல் பணியின் போது, கேஸ்கெட் சீல் பகுதி மற்றும் அருகிலுள்ள புஷிங் இடைவெளி அபாயத்தை எடுத்துக்காட்டும் வெட்டுப்பட காட்சி.
காஸ்கெட் மற்றும் எண்ணெய் கையாளுதல் அபாயங்கள்
மறுபயன்பாடு செய்யப்பட்ட அல்லது சேதமடைந்த கேஸ்கெட்: பழுதடையாததாகத் தோன்றும் கேஸ்கெட் கூட அழுத்தச் சுருக்கத்தை இழந்திருக்கலாம்; எப்போதும் புதிய கேஸ்கட்களைப் பொருத்தவும்.
மாசடைந்த மூடும் பரப்பு: ஃபிளேன்ஜ் முகத்தில் உள்ள எண்ணெய் எச்சம் அல்லது குப்பைகள் கேஸ்கட் அழுத்தத்தை கூடத் தடுக்கின்றன.
வடிகால் வடித்தலின் போது ஈரப்பதம் ஊடுருவல்ஈரப்பதமான காற்றில் நீண்ட காலத்திற்குத் திறந்திருக்கும் ஒரு தொட்டி, மீதமுள்ள எண்ணெய் மற்றும் வெளிப்பட்ட காப்புப் பொருளில் ஈரப்பதம் ஊடுருவ அனுமதிக்கிறது, குறிப்பாக வெப்பமண்டல அல்லது கடலோரப் பகுதிகளில்.
அருகிலுள்ள புஷிங்குகளுக்கு இயந்திரவியல் அபாயம்
ஒரே தொட்டிச் சுவரில் நெருக்கமாகப் பொருத்தப்பட்ட புஷிங்குகள், அருகிலுள்ள யூனிட்டை அகற்றும்போது செலுத்தப்படும் லீவரின் விசையால் அழுத்தத்திற்கு உள்ளாகலாம். இடைவெளி குறைவாக இருக்கும்போது, [தரநிலையைச் சரிபார்க்கவும்: உற்பத்தியாளரின் டார்க்கு மற்றும் இடைவெளி விவரக்குறிப்பு] சரிபார்க்கப்பட வேண்டும், ஏனெனில் பொதுவான டார்க்கு மதிப்புகள் குறைக்கப்பட்ட வேலை செய்யும் இடைவெளியைக் கணக்கில் எடுத்துக்கொள்வதில்லை. குறிப்பாக நெருக்கமாக அமைந்துள்ள LV முனையமைப்புகளில், அருகிலுள்ள பஷிங் உறைகள் விரிசல் அடைவதற்கு, பெரும்பாலும் அண்டை யூனிட்டை அகற்றும்போது சுத்தி நழுவிச் சென்றதே காரணமாகும். இதனால்தான், முறுக்குவிசை பிரயோகிப்பதற்கு முன்பு அருகிலுள்ள முனையத்தை தாங்கிப் பிடிப்பது அந்த ஒரு கூடுதல் நிமிடத்திற்கு மதிப்புள்ளது.
மாற்றுதல்-பிறகு சோதனை மற்றும் ஏற்றுக்கொள்ளும் அளவுகோல்கள்
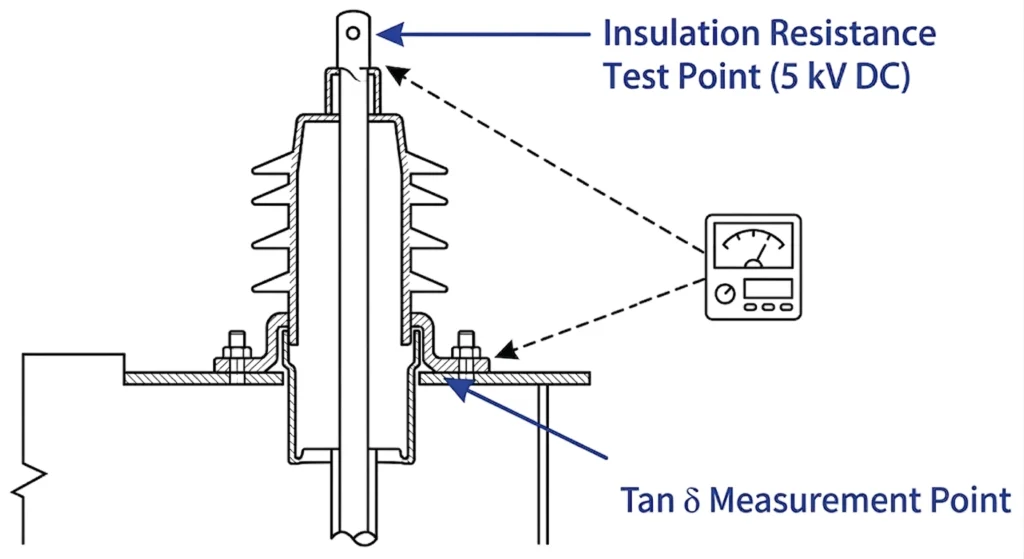
புதிதாக நிறுவப்பட்ட LV புஷிங்கில், காப்பு எதிர்ப்பு மற்றும் டான் டெல்டா (tan δ) அளவீட்டுப் புள்ளிகளைக் காட்டும் ஏற்பு சோதனை அமைப்பு.
மீண்டும் ஆற்றல் படுத்துவதற்கு முன், ஒரு புதிய யூனிட் தானாகவே இணக்கமானது என்று கருதாமல், புதிய புஷிங் ஏற்றுக்கொள்ளும் அளவுகோல்களைப் பூர்த்தி செய்கிறதா என்பதை உறுதிப்படுத்திக் கொள்ளுங்கள் — சேதமடைந்த கேஸ்கெட் இருக்கை அல்லது உற்பத்திப் பழுது ஆகியவை இன்னும் கடந்துவிடக்கூடும்.
குறைந்தபட்ச ஏற்புச் சரிபார்ப்புகள்
சோதனை
வழக்கமான ஏற்றுக்கொள்ளும் வரம்பு
குறிப்புகள்
இன்சுலேஷன் எதிர்ப்பு
5 kV DC-ல் 1000 MΩ-க்கு மேல் (சூழ்நிலையைச் சார்ந்தது)
முழுமையான தேர்ச்சி/தோல்வி எல்லையுடன் ஒப்பிடாமல், அடிப்படை அளவுகோலுடன் ஒப்பிடவும்.
குறிப்பிடப்பட்ட முறுக்குவிசை வரம்பிற்குள் அனைத்து ஃபிளேன்ஜ் போல்ட்களும்
முதல் வெப்பச் சுழற்சிக்குப் பிறகு முடிந்தால் மீண்டும் சரிபார்க்கவும்.
எண்ணெய் அளவு (எண்ணெய் நிரப்பப்பட்டது)
பார்வைக் கண்ணாடி குறிப்பு அடையாளம்
வெப்பநிலை சீரான பிறகு உறுதிப்படுத்தவும்
அनुसार ஐஇசி 60137, 1000 V-க்கு மேற்பட்ட ஏசி மின்னழுத்தங்களுக்கான காப்பிடப்பட்ட புஷிங்குகள், வரையறுக்கப்பட்ட மின்முனைப் பிரிப்பு மற்றும் வழக்கமான சோதனைத் தேவைகளைப் பூர்த்தி செய்ய வேண்டும், மேலும் LV புஷிங்குகளுக்கான ஏற்பு அளவுகோல்களை வரையறுக்கும்போது இந்தத் தரத்தை மேற்கோள் காட்டுவது, அதன் வரம்பின் கீழ்முனையில் LV அலகுகள் இருந்தாலும், சோதனைத் திட்டத்தை அங்கீகரிக்கப்பட்ட நடைமுறைக்கு இணக்கமாக வைத்திருக்கிறது.
மூடப்படல் காலக்கெடுவை ஆதரிக்கும் ஒரு புஷிங் வழங்குநருடன் பணியாற்றுதல்
முடக்கத் திட்டமிடல் என்பது, அதை ஆதரிக்கும் வழங்குநரைப் போலவே நம்பகமானது. காகிதத்தில் விவரக்குறிப்புகளைப் பூர்த்தி செய்யும், ஆனால் இரண்டு வாரங்கள் தாமதமாக வரும் ஒரு புஷிங், திட்டமிடப்பட்ட மாற்று அமைப்பை மீண்டும் ஒரு பின்னடைவு சார்ந்த செயலாக மாற்றுகிறது. மின்வெட்டு-சார்பு ஆர்டர்களுக்காக ஒரு டிரான்ஸ்ஃபார்மர் துணைக்கருவிகள் வழங்குநரை மதிப்பிடும்போது, மதிப்பீட்டின்படி நிலையான விநியோக நேரங்கள் என்னவென்று, புஷிங்குடன் கேஸ்கெட் மற்றும் வன்பொருள் கிட்கள் நிலவரமாக அனுப்பப்படுகின்றனவா என்றும், மின்வெட்டு காலம் தொடங்குவதற்கு முன்பு பொருத்தத்தை உறுதிசெய்யும் அளவுக்கு பொருத்துதல் பரிமாணங்கள் தெளிவாக ஆவணப்படுத்தப்பட்டுள்ளனவா என்றும் கேளுங்கள்.
ZeeyiElec, LV மற்றும் MV புஷிங்குகளையும் வழங்குகிறது. கேபிள் துணைக்கருவிகள் ஒரே மின்வெளி ஜன்னலில் டிரான்ஸ்ஃபார்மர் மற்றும் கேபிள்-பக்கப் பராமரிப்பை ஒருங்கிணைக்கும் அணிகளுக்கு. ஆர்டர் செய்வதற்கு முன்பு மதிப்பிடப்பட்ட மின்னழுத்தம், மின்னோட்டம், பொருத்தும் அளவுகள் மற்றும் வன்பொருள் கிட் உள்ளடக்கங்களை உறுதி செய்வதும் — ஒரு சிறிய உதிரிபாகங்களுக்கான இருப்பைச் சேர்ப்பதும் — பொதுவாக, திட்டமிட்டபடி முடிவடையும் ஒரு மின்வெளியை, அவ்வாறு முடியாத ஒன்றிலிருந்து பிரிப்பது இதுதான்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
ஒரு நிறுத்தத்திற்கு எவ்வளவு காலத்திற்கு முன்பே LV புஷிங் மாற்றங்களைத் திட்டமிட வேண்டும்?
வழக்கமான ரேட்டிங்குகளுக்கு 4–8 வாரங்கள் கொள்முதல் கால அவகாசம் தேவைப்படுவதால், ஷட் டவுன் தேதிக்கு குறைந்தது 8–10 வாரங்களுக்கு முன்பே ஆர்டர் செய்யத் தொடங்க வேண்டும். அரிதான ரேட்டிங்குகள் அல்லது வீட்டு உபயோகப் பொருட்களுக்கு கூடுதல் அவகாசம் ஒதுக்கப்பட வேண்டும்.
தொடர்ந்து கண்காணிப்பதற்குப் பதிலாக, எந்த நிலைக் குறிகாட்டிகள் ஒரு LV புஷிங்கை மாற்றுவதை நியாயப்படுத்துகின்றன?
வெளிப்படையான விரிசல்கள், ஃபிளேஞ்சில் எண்ணெய் கசிவு, அல்லது baseline-ஐ விட சுமார் 0.3–0.5 சதவீதப் புள்ளிகளுக்கு மேல் உயரும் tan δ போக்கு ஆகியவை பொதுவாக மாற்றுவதற்கு நியாயப்படுத்துகின்றன, அதேசமயம் சாதாரண போக்கு வரம்புகளுக்குள் இருக்கும் அலகுகளை வழக்கமாக தொடர்ந்து கண்காணிக்கலாம்.
ஒரு நிறுத்தத்தின் போது, ஒரு வழக்கமான LV புஷிங் மாற்றத்திற்கு ஒரு யூனிட்டிற்கு எவ்வளவு நேரம் ஆகும்?
தனிப்பட்ட பாகங்களை மாற்றுவதற்கான நேரம், அணுகல்தன்மை மற்றும் எண்ணெய் கையாளுதல் தேவைகளைப் பொறுத்து மாறுபடும், ஆனால் பணியாளர்கள் பொதுவாக ஒவ்வொரு யூனிட்டிற்கும் தனிமைப்படுத்துதல், அகற்றுதல், நிறுவுதல் மற்றும் முறுக்குவிசை சரிபார்ப்பு ஆகியவற்றிற்காக ஒரு குறிப்பிட்ட நேரத்தை ஒதுக்குகிறார்கள், மேலும் அருகிலுள்ள பஷிங்கிற்கான இடைவெளிப் பிரச்சினைகளுக்கான அவசரகால ஏற்பாட்டையும் சேர்த்துக்கொள்கிறார்கள்.
பஷிங் மாற்றுதல் பணியைத் தொடங்குவதற்கு முன் என்னென்ன உதிரிபாகங்களை இருப்பு வைக்க வேண்டும்?
குறைந்தபட்சமாக, ஒவ்வொரு புஷிங்கிற்கும் புதிய கேஸ்கட்கள், ஃபிளேன்ஜ் போல்ட்கள் மற்றும் உற்பத்தியாளர் பரிந்துரைத்த சீலன்ட், மேலும், வரும் ஆய்வுத் தோல்விகளை ஈடுசெய்ய, உறுதிப்படுத்தப்பட்ட மாற்றுப் பட்டியலைத் தாண்டி 1–2 பஃபர் யூனிட்கள்.
புதிதாகப் பொருத்தப்பட்ட LV புஷிங் மீண்டும் மின் ஆற்றல் வழங்குவதற்குத் தயாராக இருப்பதை எந்தச் சோதனைகள் உறுதி செய்யும்?
உற்பத்தியாளரின் அடிப்படை அளவுகளுடன் ஒப்பிடப்பட்ட காப்பு எதிர்ப்பு மற்றும் டான் டெல்டா (tan δ) அளவீடுகள், ஃபிளேன்ஜ் போல்ட் முறுக்குவிசை மற்றும் எண்ணெய் அளவு சரிபார்ப்பு ஆகியவை மீண்டும் மின்சாரம் வழங்குவதற்கு முந்தைய குறைந்தபட்ச ஏற்பு சரிபார்ப்புகளாகும்.
வெவ்வேறு உற்பத்தியாளர்களின் LV புஷிங்குகளை ஒரே டிரான்ஸ்ஃபார்மரில் கலக்கலாமா?
மின்சார ரீதியாக, மின்னழுத்தம் மற்றும் மின்னோட்ட மதிப்பீடுகள் பொருந்தினால் இது பெரும்பாலும் சாத்தியமாகும், ஆனால் ஃபிளேன்ஜ் வடிவங்கள் உலகளவில் தரப்படுத்தப்படாததால், பொருத்தும் பரிமாணங்கள் மற்றும் வன்பொருள் இணக்கத்தன்மையை முதலில் சரிபார்க்க வேண்டும்.
யோயோ ஷி
யோயோ ஷி, ZeeyiElec-க்காக எழுதுகிறார். இவர் நடுத்தர-வோல்டேஜ் துணைக்கருவிகள், டிரான்ஸ்ஃபார்மர் பாகங்கள் மற்றும் கேபிள் துணைக்கருவி தீர்வுகள் ஆகியவற்றில் கவனம் செலுத்துகிறார். அவரது கட்டுரைகள், உலகளாவிய மின்சாரத் தொழில் வாங்குபவர்களுக்கான தயாரிப்புப் பயன்பாடுகள், தொழில்நுட்ப அடிப்படைகள் மற்றும் கொள்முதல் குறித்த பார்வைகள் ஆகியவற்றை உள்ளடக்கியுள்ளார்.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский