Pruebas por testimonio frente a pruebas rutinarias Es una comparación que surge en casi todas las conversaciones sobre adquisiciones; sin embargo, ambos conceptos se suelen confundir, a pesar de que responden a preguntas diferentes sobre el mismo lote de producción. Entender qué confirma realmente cada uno es el punto de partida para decidir si un proyecto necesita ambos —y si merece la pena asumir el coste adicional y el riesgo para el calendario que supone enviar a un inspector—. Ambos procesos verifican los accesorios dentro del contexto más amplio de accesorios para transformadores y accesorios para cables familias de productos que ZeeyiElec suministra para proyectos de distribución.
Qué es lo que realmente verifican las pruebas rutinarias y las pruebas de control
Pruebas rutinarias: Verificación de la producción 100%
Las pruebas rutinarias son un conjunto de pruebas de fábrica que se realizan en todas las unidades antes de su envío, sin excepción. En el caso de los accesorios de transformadores, como los pasamuros o los conjuntos de fusibles Bay-O-Net, esto suele incluir comprobaciones de resistencia dieléctrica, verificaciones visuales y dimensionales, y mediciones de continuidad o resistencia. Un pasamuros de clase 15/25 kV, por ejemplo, suele someterse a una prueba rutinaria de resistencia a la frecuencia industrial en un rango de entre 50 kV y 70 kV, dependiendo de la familia de normas aplicable. Las pruebas rutinarias confirman que la unidad específica que se envía en respuesta a una orden de compra se ajusta al diseño validado; no vuelven a validar el diseño en sí.
Pruebas en presencia de testigos: verificación de muestras en presencia del comprador
Las pruebas en presencia de testigos no constituyen un tipo de prueba independiente, sino que se trata de pruebas rutinarias (u ocasionalmente de tipo específico) que se llevan a cabo con un representante del comprador, o un inspector externo que actúa en nombre del comprador, observando el proceso de forma presencial o a distancia. En lugar de confiar en el informe de ensayo emitido por la propia fábrica, el comprador confirma de primera mano que la secuencia de ensayo declarada se llevó a cabo realmente con la muestra indicada. En un pedido típico de accesorios para vehículos de motor, las pruebas en presencia de un testigo abarcan un subconjunto definido del lote —a menudo, un porcentaje de muestreo acordado en la orden de compra, en lugar de la población completa de la prueba rutinaria 100%—, por lo que los compradores deben confirmar el tamaño exacto de la muestra con el proveedor, en lugar de dar por sentada una cifra estándar.
Cómo se relacionan ambos con las pruebas de tipo
Los ensayos de tipo se sitúan por encima de ambos: verifican que el diseño de un producto resista las condiciones más adversas; por ejemplo, confirman que el nivel básico de aislamiento contra impulsos (BIL) de un casquillo es de 125 kV.pico para una clase de tensión determinada, y se lleva a cabo una vez por familia de diseño, en lugar de por envío. Tanto los ensayos rutinarios como los de verificación parten de la base de que ya se ha superado el ensayo de tipo; su objetivo es comprobar la uniformidad de la fabricación, no la idoneidad del diseño.
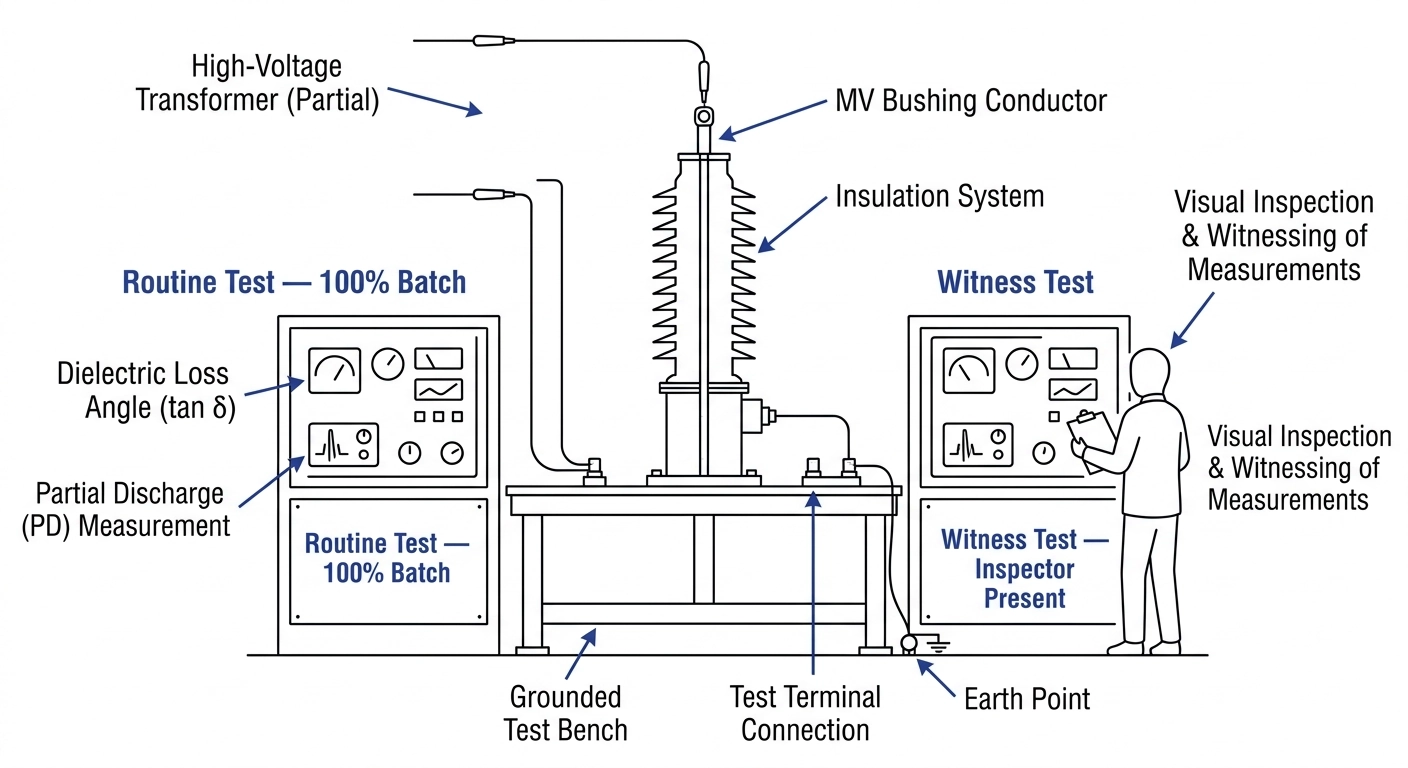
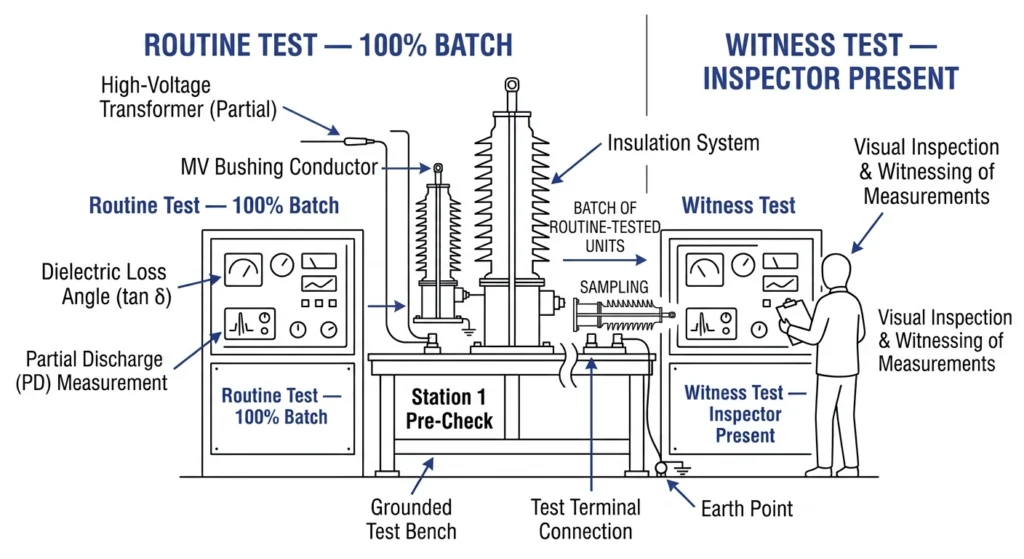
En la práctica, los compradores que confunden una prueba rutinaria realizada en presencia de testigos con una prueba de tipo a veces aceptan un envío creyendo que se ha revalidado el propio diseño, cuando en realidad solo se ha comprobado la conformidad de la producción.Las pruebas rutinarias verifican cada unidad de la línea de producción, mientras que las pruebas en presencia de testigos añaden una comprobación de muestras supervisada por el comprador antes del envío.
[Perspectiva del experto]
Pregunta si el término “prueba de verificación” que aparece en un presupuesto se refiere a la secuencia rutinaria completa o a un subconjunto abreviado; ambos se suelen agrupar en una misma partida con más frecuencia de lo que esperan los compradores.
Un certificado de un organismo independiente reconocido tiene más peso en la resolución de litigios que un informe emitido por el propio fabricante, incluso cuando se trate de las mismas pruebas.
El tamaño de la muestra —y no solo el hecho de “presenciar”— es la cifra que determina la fiabilidad estadística de un lote.
Pruebas rutinarias frente a pruebas de testigos: comparación detallada
Una vez aclaradas las definiciones, la cuestión práctica es saber en qué se diferencian en función de las variables que realmente influyen en una decisión de contratación.
En esta sección se desglosa Pruebas de detección en casos concretos frente a pruebas de detección rutinarias en cinco aspectos que son importantes para los compradores: alcance, coste, plazo de entrega, documentación y riesgo.
Ámbito de la verificación
Las pruebas rutinarias abarcan, por defecto, 100% del lote de producción: cada casquillo, conjunto de fusibles o interruptor de desconexión de carga que se envía se somete a una prueba individual antes de su embalaje. Las pruebas presenciadas abarcan una muestra definida de ese mismo lote, observada directamente por el comprador o por un inspector designado. Una muestra típica sujeta a ensayo en presencia de testigos puede oscilar entre una sola unidad y 10% de un lote de producción, dependiendo de lo que establezca la orden de compra o las especificaciones del proyecto; esta cifra no está estandarizada para todas las familias de accesorios y debe confirmarse en cada contrato, en lugar de darse por supuesta.
Repercusión en los costes
El coste de las pruebas rutinarias se incluye en el precio unitario, como parte habitual de los gastos generales de fabricación. Las pruebas con presencia de testigos añaden una partida de costes independiente: los gastos de desplazamiento y alojamiento del inspector si lo envía el comprador, o una tarifa diaria de inspección si se contrata a una agencia externa, que suele oscilar entre unos pocos cientos y más de mil dólares estadounidenses por día-inspector, dependiendo de la ubicación y la agencia. La supervisión remota por vídeo reduce este coste de forma significativa, pero no todas las especificaciones de los proyectos la aceptan.
Repercusión en los plazos de entrega
Las pruebas rutinarias se realizan dentro del calendario de producción habitual y, por sí solas, no suponen un plazo de entrega adicional. Las pruebas en presencia de un testigo requieren coordinar una fecha fija para la prueba con el calendario de producción de la fábrica y la disponibilidad del inspector, lo que suele alargar el plazo total del pedido entre unos días y dos o tres semanas si no se planifica con antelación.
Resultado de la documentación
Los ensayos rutinarios dan lugar a un informe de ensayo de fábrica estándar o a un certificado de conformidad expedido por el proveedor. Los ensayos presenciados dan lugar a un informe refrendado por un inspector y, en algunos casos, a un certificado de presenciamiento oficial expedido por un organismo reconocido; esta documentación tiene más peso en la resolución de conflictos o en la entrega del proyecto que un simple informe de fábrica expedido por la propia empresa.
Prueba rutinaria frente a prueba con testigo: comparación rápida
Variable
Pruebas rutinarias
Examen de los testigos
Cobertura
100% del lote
Muestra definida, aceptada por el comprador
Coste adicional
Incluido en el precio unitario
Honorarios del inspector o de la agencia; varían según la ubicación
Plazo de entrega adicional
Ninguno
De unos días a unas semanas
Documentación
Informe de pruebas del proveedor
Certificado refrendado por un inspector o certificado de la agencia
En las tareas de aprovisionamiento sobre el terreno, un comprador que prescinda de las pruebas en presencia de testigos en un pedido rutinario a un proveedor habitual rara vez se encuentra con problemas, pero la misma decisión, si se aplica a un proveedor nuevo o a un accesorio cuyo diseño haya sido modificado, conlleva un riesgo considerablemente mayor de que se produzca una desviación en el proceso que pase desapercibida.
Cuando las especificaciones del proyecto y los niveles de riesgo exigen pruebas presenciales
La decisión de solicitar o no pruebas de verificación rara vez se basa en una regla general fija. En la práctica, la decisión depende de dos factores: lo que exija el pliego de condiciones del proyecto y el nivel de riesgo que el comprador esté dispuesto a asumir en un pedido concreto. ZeeyiElec’s guía de selección de accesorios para transformadores aborda los criterios de selección relacionados con las clases de tensión y las aplicaciones, que a menudo influyen en estas decisiones relativas a los ensayos.
Condiciones de activación relacionadas con los servicios públicos y las especificaciones de EPC
Muchas especificaciones de proyectos de empresas de servicios públicos y de EPC establecen explícitamente requisitos de ensayos presenciados, a menudo vinculados a la clase de tensión del accesorio o a su función en el esquema de protección de una subestación. Por ejemplo, las especificaciones de un interruptor de corte de carga de 40,5 kV destinado a un proyecto de subestación de una empresa de servicios públicos pueden exigir, como condición contractual, que se realicen ensayos dieléctricos y de funcionamiento mecánico ante testigos, mientras que el mismo interruptor suministrado para una aplicación industrial de menor criticidad, con las mismas características técnicas del catálogo, puede requerir únicamente el informe de ensayo rutinario estándar. Los compradores deben comprobar la cláusula de ensayos de las especificaciones del proyecto antes de emitir la solicitud de presupuesto, y no después de recibir la oferta.
Umbrales de valor del pedido y de criticidad
Cuando ninguna especificación externa exige pruebas de verificación, muchos compradores aplican en su lugar un umbral de riesgo interno —que suele estar vinculado al valor del pedido o a la importancia que tiene el accesorio para el tiempo de actividad del sistema—. Un reabastecimiento de unas pocas unidades de un pasamuros de baja tensión con un proveedor consolidado conlleva un riesgo limitado si se pasa por alto un defecto; un pedido de varios cientos de unidades de pasamuros de media tensión con una tensión nominal de entre 24 kV y 36 kV, destinados a una nueva subestación en construcción, conlleva un riesgo sustancialmente mayor en las fases posteriores si llega a la obra un lote no conforme. Sin embargo, el valor del pedido por sí solo es un indicador imperfecto: un pedido pequeño de un componente crítico para la seguridad puede justificar igualmente la realización de pruebas presenciales.
Caso práctico: Omisión de las pruebas de testigos en una orden relativa a una subestación costera
En un caso práctico, un comprador aceptó los informes de las pruebas rutinarias sin presenciarlas en un lote de pasamuros de media tensión destinados a un proyecto de distribución costero, basándose en el historial previo del proveedor. Una inspección posterior a la recepción en las instalaciones reveló que varias unidades presentaban distancias de fuga inferiores al valor indicado en el plano aprobado —una desviación dimensional que probablemente se habría detectado antes del envío si se hubiera realizado una inspección en fábrica con presencia de testigos, ya que los controles dimensionales y de distancia de fuga suelen formar parte del alcance de la inspección de muestras con presencia de testigos—. Las unidades fueron devueltas, pero el proyecto sufrió un retraso de varias semanas en el calendario a la espera de recibir el stock de sustitución.
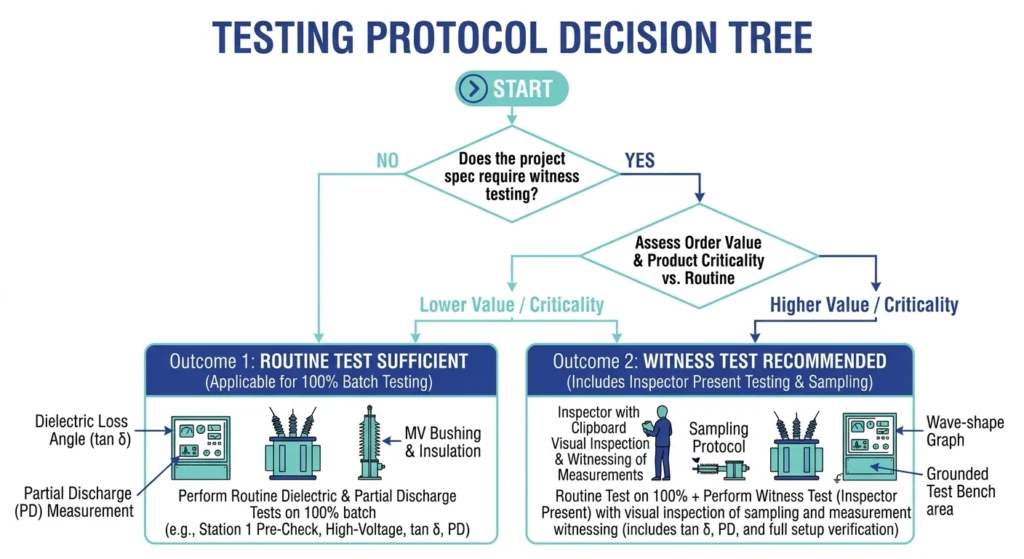
Un flujo de decisión basado en el riesgo que muestra cuándo las especificaciones del proyecto o la importancia de un pedido deben dar lugar a la necesidad de realizar pruebas de verificación.
Aspectos logísticos de la comparecencia de los testigos: presencial frente a a distancia/por videoconferencia
Una vez que el comprador decide que procede realizar pruebas en presencia de un testigo, la siguiente decisión es el formato: enviar a alguien a la planta de producción o presenciar las pruebas de forma remota.
Testimonio presencial
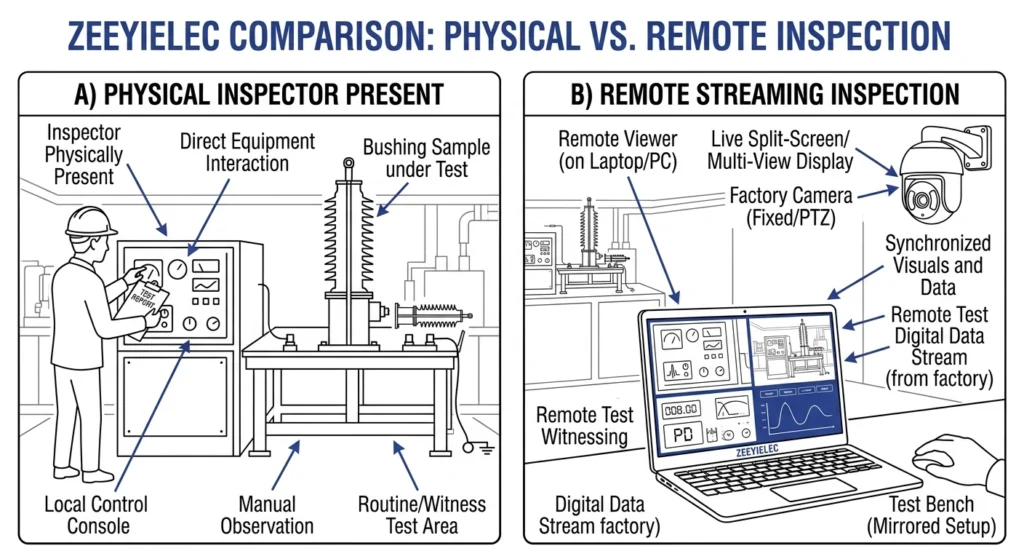
La presencia in situ implica que el representante del comprador o un inspector externo se encuentre físicamente presente en el banco de pruebas durante la secuencia. Este formato permite una verificación directa de la manipulación —confirmando las comprobaciones dimensionales, observando las pruebas de resistencia dieléctrica en tiempo real e inspeccionando las unidades muestreadas realmente, en lugar de basarse en las imágenes de una cámara—. En el caso de un lote de conjuntos de fusibles Bay-O-Net con una tensión nominal de hasta 15/25 kV, un inspector in situ suele poder completar una secuencia de pruebas presenciadas en una sola jornada laboral para un tamaño de muestra moderado, aunque esto depende del número de pruebas especificadas y de la disponibilidad de las bancadas de pruebas de la fábrica. La contrapartida es el coste y el tiempo de desplazamiento: los viajes internacionales a una fábrica situada en el cinturón industrial de Wenzhou (Zhejiang) suelen añadir varios días al calendario una vez que se tienen en cuenta los vuelos, los visados (cuando sean necesarios) y la coordinación con la fábrica.
Testimonio por videoconferencia
El testimonio por vídeo a distancia se ha convertido en una alternativa cada vez más aceptada, especialmente para el muestreo rutinario, más que para las inspecciones de primer artículo de alta criticidad. La fábrica retransmite en directo la secuencia de pruebas, y el inspector dirige los ángulos de la cámara y confirma las lecturas de los instrumentos en tiempo real. Este formato elimina los costes de desplazamiento y reduce los retrasos en la programación prácticamente al tiempo de coordinación necesario para ajustar las zonas horarias y los horarios de producción de la fábrica —a menudo solo unos días en lugar de semanas—. No todas las especificaciones de los proyectos aceptan la presencia remota como equivalente a la presencia in situ, por lo que los compradores deben confirmarlo antes de comprometerse con este formato, especialmente en los pedidos regidos por especificaciones de servicios públicos.
Colaboración con organismos de inspección independientes
Cuando el comprador no puede enviar personal y el proyecto requiere una verificación independiente, las agencias de inspección externas cubren esa necesidad, emitiendo un certificado de verificación con el sello de la agencia en lugar de un informe firmado por el comprador. Las tarifas diarias de las agencias varían según la región y el alcance del trabajo, pero suelen oscilar entre unos pocos cientos y más de mil dólares estadounidenses por día-inspector, y la mayoría de las agencias exigen un preaviso de al menos varios días laborables para programar una visita a la fábrica. En la práctica, contratar a la agencia en una fase temprana del ciclo de producción —en lugar de hacerlo cuando las unidades ya están casi terminadas— evita el problema habitual de que un lote terminado permanezca en el almacén a la espera de una franja horaria para la inspección.
La presencia in situ permite verificar directamente la manipulación de la mercancía, mientras que la supervisión por vídeo a distancia reduce los costes y el tiempo de desplazamiento de los compradores.
[Perspectiva del experto]
La inspección remota resulta eficaz para confirmar las lecturas dieléctricas y de continuidad, pero es menos eficaz a la hora de detectar defectos dimensionales o estéticos que el ángulo de la cámara podría pasar por alto.
Reservar una franja de agencia en el momento de la confirmación del PO, y no cuando la operación esté a punto de completarse, es la medida más eficaz para evitar pérdidas en el calendario.
Confirma por escrito si las especificaciones del proyecto admiten el testimonio a distancia antes de dar por hecho que es una opción.
Cómo concertar una prueba de testigos sin retrasar tu pedido
Las pruebas con testigos solo suponen un retraso significativo cuando se programan con poca antelación. Si se programan con suficiente antelación en el ciclo de la orden de compra, se llevan a cabo en paralelo a la producción habitual, en lugar de prolongarla.
Fijación de la fecha de la prueba en una fase temprana del ciclo de la orden de compra
La fecha de la prueba debe acordarse y reservarse de forma provisional en el momento de la confirmación del pedido, y no cuando la producción esté a punto de finalizar. En el caso de un pedido típico de accesorios para vehículos de motor con un plazo de producción de entre 4 y 6 semanas, solicitar la franja horaria para la prueba en las primeras 1 o 2 semanas tras la confirmación del pedido da margen a la fábrica para ajustar la fecha de la inspección a la finalización real de las unidades muestreadas, en lugar de obligar a realizar una inspección urgente o provocar un retraso en el envío.
Qué hay que confirmar con la fábrica antes de viajar o de instalar el sistema de vídeo
Antes de fijar las fechas del viaje o el plazo para la presencia de testigos por videoconferencia, confirma la secuencia exacta de las pruebas que se van a presenciar, el tamaño de la muestra, qué cláusulas estándar rigen las pruebas y quién emite el informe final: la fábrica o una agencia externa. Confirmar estos detalles por escrito en la orden de compra evita un problema habitual sobre el terreno: que un inspector llegue a las instalaciones y se encuentre con que la fábrica ha programado un alcance de pruebas diferente al que esperaba el comprador.
Los compradores que estén coordinando una prueba de verificación de un próximo pedido de casquillos para vehículos de motor, interruptores de corte bajo carga o accesorios para cables pueden ponerse en contacto directamente con el equipo técnico de ZeeyiElec para acordar el alcance de la prueba, el tamaño de la muestra y la programación antes de que comience la producción; consulte el accesorios para cables Lista de comprobación RFQ para saber qué debe incluirse en la solicitud.
Errores habituales de los compradores en las pruebas de testigos
Incluso cuando un comprador decide que conviene realizar pruebas de verificación, los errores de ejecución merman en gran medida su valor. Hay tres errores que se repiten con suficiente frecuencia como para señalarlos directamente.
Confundir las pruebas de testigos con las pruebas de tipo
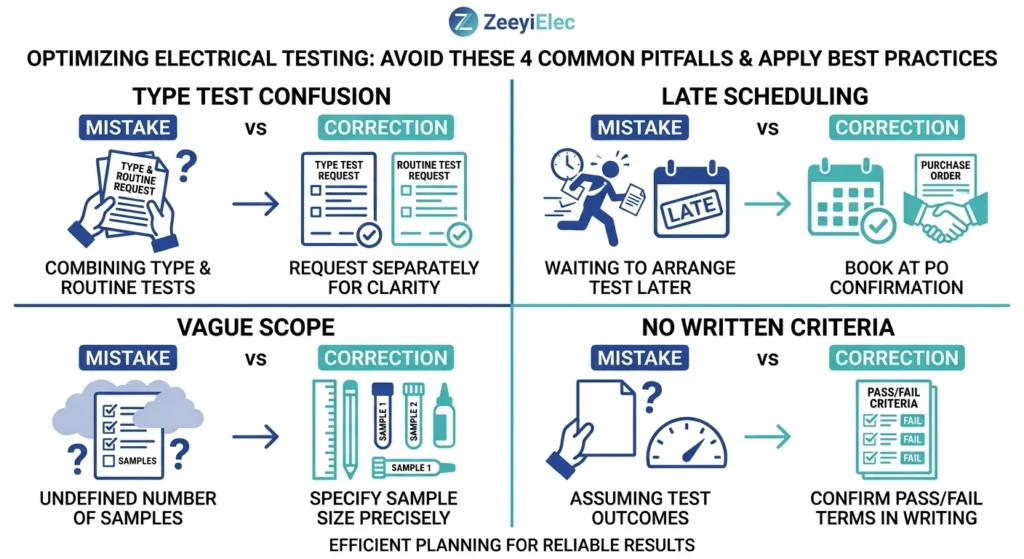
El error más habitual es considerar que un ensayo rutinario presenciado vuelve a validar el diseño del producto. No es así. El ensayo presenciado confirma que las unidades muestreadas han superado los mismos ensayos rutinarios a los que se somete cada unidad del lote —resistencia dieléctrica, comprobaciones dimensionales, continuidad—, pero no que el diseño en sí haya sido volver a homologado en las condiciones más adversas. Un comprador que desee una garantía a nivel de diseño sobre un accesorio nuevo o modificado debe solicitar por separado la documentación de las pruebas de tipo, y no dar por sentado que una prueba rutinaria presenciada lo cubre.
Solicitar la comparecencia de un testigo demasiado tarde en el calendario
Solicitar una inspección en presencia de un testigo una vez finalizado el lote de producción obliga a elegir entre retrasar el envío o prescindir de la inspección. En la práctica, los pedidos en los que se solicita una inspección en presencia de un testigo durante las últimas una o dos semanas antes del envío programado suelen ver cómo la prueba se acorta, se realiza con prisas o se omite por completo cuando aumenta la presión por cumplir los plazos. Solicitar la franja horaria en el momento de la confirmación del pedido, tal y como se ha explicado anteriormente, evita esta situación.
No especificar con suficiente detalle lo que el inspector debe comprobar
Una solicitud de presencia que se limite a decir “por favor, presencie la prueba” sin especificar el tamaño de la muestra, la norma de ensayo ni los criterios de aceptación hace que el inspector tenga que basarse en la interpretación que la propia fábrica haga del alcance de la prueba. En un caso recurrente, los compradores que no especificaron el tamaño de la muestra en la orden de compra se encontraron con que la fábrica solo había presenciado una única unidad de un lote de varios cientos de unidades de casquillos de baja tensión con una capacidad nominal de entre 600 A y 5000 A —lo que, desde el punto de vista técnico, cumple con los requisitos de las “pruebas de verificación” como partida del contrato, pero ofrece una garantía estadística mucho menor de lo que el comprador daba por sentado. Especificar por escrito el tamaño de la muestra, las cláusulas normativas de referencia y los criterios de aprobación o rechazo permite subsanar esta laguna.
Cuatro errores habituales que cometen los compradores en las pruebas de testigos —desde confundir los tipos de pruebas hasta no especificar suficientemente el alcance—, junto con sus correcciones.
Preguntas frecuentes
¿Es obligatorio realizar ensayos de verificación para los pedidos de transformadores o accesorios para cables?
No de forma predeterminada: las pruebas con testigos solo son obligatorias cuando así lo exijan las especificaciones del proyecto, el contrato con la empresa de servicios públicos o la propia política interna de riesgos del comprador, y la mayoría de los pedidos de reposición estándar se tramitan basándose únicamente en los informes de pruebas rutinarias. Elegir entre Pruebas de detección en casos concretos frente a pruebas de detección rutinarias En última instancia, todo depende del valor de la orden, de los requisitos del contrato y de tu tolerancia al riesgo.
¿Cómo se determina el tamaño de la muestra para las pruebas de testigos?
El tamaño de la muestra suele negociarse entre el comprador y el proveedor y se indica en la orden de compra o en las especificaciones del proyecto, por lo que puede oscilar entre una sola unidad y un porcentaje definido del lote, en función de la familia de accesorios y de la importancia de la aplicación.
¿Se aplica el ensayo de verificación también a los accesorios para cables, además de a los accesorios para transformadores?
Sí, aunque se solicita con menos frecuencia para accesorios de cable, como los kits de termocontraíble o de contracción en frío, que para componentes de mayor valor, como los casquillos o los interruptores, ya que los lotes de accesorios de cable suelen ser más pequeños y el riesgo por unidad es menor.
¿Qué ocurre si una unidad certificada falla durante la prueba?
Una unidad defectuosa durante las pruebas de control suele dar lugar a un análisis de las causas fundamentales por parte de la fábrica y, dependiendo del tipo de fallo, puede implicar la realización de nuevas pruebas en otras unidades del mismo lote antes de que se autorice el envío del pedido.
¿Puede un comprador solicitar que se realicen pruebas en presencia de testigos una vez que ya se ha realizado el pedido?
Es posible, pero entraña más riesgo, ya que las solicitudes presentadas con retraso tienen más probabilidades de provocar conflictos de programación con el calendario de producción; por lo tanto, plantear este requisito durante la negociación de la orden de compra ofrece las mejores posibilidades de que la inspección se desarrolle sin contratiempos y se realice dentro de los plazos previstos.
¿Es el testimonio por vídeo a distancia tan fiable como el de un inspector presencial?
En lo que respecta a las mediciones dieléctricas y eléctricas, por lo general se considera fiable, pero resulta menos eficaz a la hora de detectar problemas dimensionales o de acabado superficial, en los que resulta útil la presencia física de un inspector; por lo tanto, la elección adecuada depende de lo que establezcan las especificaciones del proyecto y del riesgo que el comprador esté dispuesto a asumir.
yoyo shi
Yoyo Shi escribe para ZeeyiElec, centrándose en accesorios de media tensión, componentes de transformadores y soluciones de accesorios para cables. Sus artículos cubren aplicaciones de productos, fundamentos técnicos y perspectivas de abastecimiento para compradores de la industria eléctrica mundial.




 English
 한국어
 العربية
 Español
 हिन्दी
 தமிழ்
 Deutsch (Sie)
 Français
 Português do Brasil
 Русский